



12 конструкционных ошибок, которых стоит избегать для надежного успеха литье под давлением
Обычно мы любим писать о лучших практиках проектирования, которых стоит придерживаться, чтобы помочь гарантировать, что ваши детали идеальны. В духе всего жуткого и хэллоуинского, давайте охватим некоторые советы по сервисным линиям о «чем не делать», чтобы избежать просто жутко плохих деталей. Производя сотни тысяч деталей каждый год, мы видели несколько, которые посылали мурашки по коже! Вот чего избегать.
Проблемы с литьем под давлением
Наслоение толстым слоем
Толщина стенки — ключевое соображение для литых под давлением деталей. Стенки, которые слишком толстые, склонны к усадке, деформации и образованию внутренних пустот (карманов воздуха). Не страшно, мы вас прикроем. Соблюдение наших руководящих принципов по толщине стенок поможет избежать этих проблем. Примечание: имейте в виду, это только общее правило, так как не все детали могут иметь толщину стенок на высоких и низких концах, указанных на диаграмме.
| СМОЛА | ДЮЙМЫ |
|---|---|
| ABS | 0.045 - 0.140 |
| Ацеталь | 0.030 - 0.120 |
| Акрил | 0.025 - 0.500 |
| Жидкокристаллический полимер | 0.030 - 0.120 |
| Долговолокнистые пластики | 0.075 - 1.000 |
| Нейлон | 0.030 - 0.115 |
| Поликарбонат | 0.040 - 0.150 |
| Полиэстер | 0.025 - 0.125 |
| Полиэтилен | 0.030 - 0.200 |
| Полипропилен сульфид | 0.020 - 0.180 |
| Полипропилен | 0.025 - 0.150 |
| Полистирол | 0.035 - 0.150 |
| Полиуретан | 0.080 - 0.750 |
Не внедрение наклона и радиусов
Наклон и радиусы жизненно важны для правильно спроектированной литой под давлением детали. Наклон помогает детали выходить из формы с меньшим трением на поверхности детали, так как материал усаживается на сердечнике формы. Ограниченный наклон требует чрезмерного давления на систему извлечения. Это может повредить детали и возможно форму. Хорошее эмпирическое правило — применять 1 градус наклона на 1 дюйм (25,4 мм) глубины полости, но этого все равно может быть недостаточно в зависимости от выбранного материала и возможностей формы. Всегда проверяйте с нашей командой дизайна, чтобы убедиться, что наклон, который вы планируете для вашей детали, достаточен.
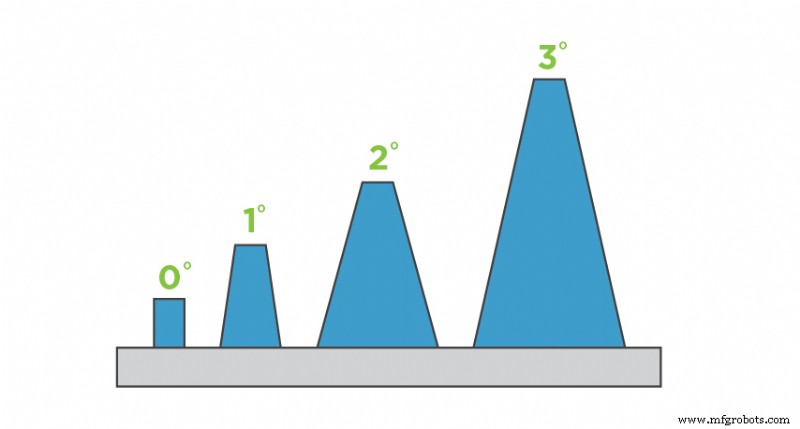
Наклон помогает детали выходить из формы. Различные градусы наклона иллюстрированы здесь.
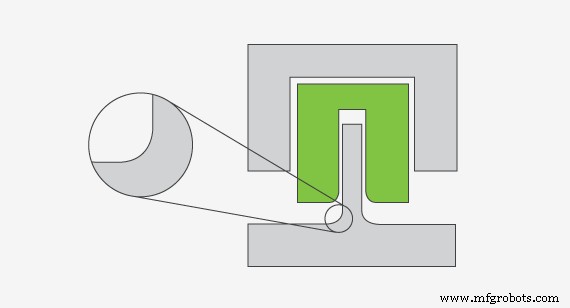
Острые углы имеют высокую концентрацию напряжений и поток пластика затруднен. В противовес, скругленные углы имеют сниженную концентрацию напряжений и поток пластика улучшен.
Радиусы с другой стороны, не являются необходимостью для литья под давлением, но должны применяться к вашей детали — устранение острых углов на вашей детали улучшит поток материала так же как целостность детали. Смола, заполняющая полость формы, лучше течет вокруг скругленных углов. Пластиковая смола хочет взять путь наименьшего сопротивления, чтобы минимизировать напряжение на материале и форме. Встроенные радиусы также помогают в извлечении детали и снижают вероятность деформации или поломки детали при удалении из формы.
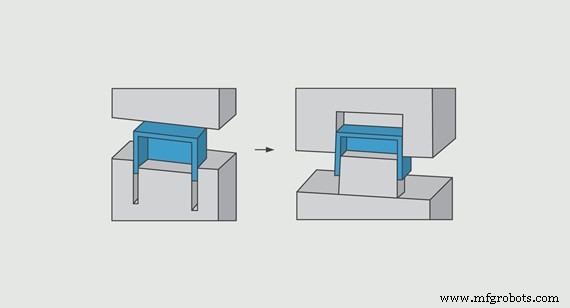
Подход с глубокими ребрами: Коробка спроектирована со стенами как ребра. Более высокая стоимость обработки и полировки полости. Подход сердечник-полость: Коробка спроектирована через метод сердечник-полость. Можно добраться до признаков с большим, более быстрым резаком. Легче и быстрее полировать.
Не вырезание сердечника или ребра
Сердечник и полость часто ссылаются как стороны А и Б (верхние и нижние половины) формы. Подход сердечник-полость к дизайну детали может сэкономить производственное время и деньги и улучшить общую косметику детали. Эта техника дизайна требует, чтобы внешние и внутренние стены были с наклоном, так чтобы они были параллельны друг другу. Этот метод сохраняет согласованную толщину стенки, поддерживает целостность детали, улучшает прочность и литейность и снижает общую производственную стоимость.
Опасности 3D печати
Многие ошибки 3D печати специфичны для производственного процесса. Наши аддитивные процессы отличаются друг от друга и приходят с уникальными соображениями. Вот три проблемы печати, которых стоит стараться избежать.
Не загрузка высокого разрешения STL файла
В некоторых случаях мы получаем STL файлы низкого разрешения, что может привести к грубой фасетизации (поверхностям как у драгоценных камней). В то время как файл низкого разрешения не предотвратит нас от производства детали, это может повлиять на её эстетику. Большинство CAD ПО моделирования позволяет вам регулировать разрешение в настройках экспорта. Мы рекомендуем, чтобы вы обеспечивали ваши STL высоким разрешением, но не такими большими, что их нельзя загрузить или манипулировать, около 100 МБ или меньше. Другой вариант — подать STP/STEP файл, который мы можем конвертировать в STL на нашей стороне.
Помимо STL файлов, мы принимаем нативные SolidWorks (.sldprt) или ProE (.prt) файлы так же как твердые 3D CAD модели от других CAD систем, выведенные в IGES (.igs), STEP (.stp), ACIS (.sat) или Parasolid (.x_t или .x_b) формат.
Не обход усадки с SLS и MJF
Дифференциальная усадка может произойти, когда деталь имеет неравномерное распределение материала. Когда одна сторона детали намного толще по сравнению с остальной ее частью, она остывает с разными скоростями. Толстые части остывают медленнее, чем тонкие места, что может привести к усадке. Если толстый признак требуется на детали, мы рекомендуем выдолбить признак до оболочки примерно 0,100 дюйма (2,54 мм) до 0,125 дюйма (3,175 мм). Если возможно, подберите общую толщину вашей детали к толщине оболочки большого признака.
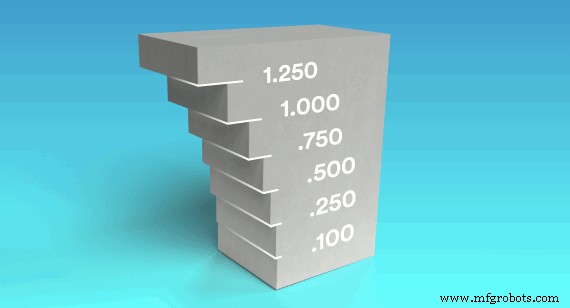
При проектировании для DMLS, будьте осторожны с нависающими элементами — резкими изменениями в геометрии детали. Как видно в этом примере, если следующий слой больше предыдущего, это создаст нависание.
Не избегание больших нависающих элементов в металлических 3D-печатанных деталях
Различные от самоподдерживающихся углов, предлагающих гладкий склон к дизайну детали, нависающие элементы — резкие изменения в геометрии детали. DMLS/металлическая 3D печать довольно ограничена в своей поддержке нависающих элементов по сравнению с другими технологиями 3D печати, такими как стереолитография и селективный лазерный спектинг. При проектировании нависающих элементов мудро не пределы пределов, так как большие нависающие элементы могут привести к снижению детализации детали и хуже, к крушению всей сборки. Посмотрите этот дизайн-совет на металлические 3D-печатанные детали, который предлагает больше руководства о том, как DMLS может создавать сложные, долговечные, легкие металлические детали.
Ошибки ЧПУ обработки
Не избегание признаков, требующих ненужной обработки
Одна частая ошибка — проектирование детали с областями, которые не нуждаются в станочной резке. Такая ненужная обработка добавляет к времени работы вашей детали — времени работы, которое является ключевым драйвером вашей конечной производственной стоимости. Рассмотрите этот пример, где дизайн специфицирует критическую круговую геометрию, нужную для приложения детали (см. иллюстрацию слева на изображении справа). Он вызывает обработку квадратных отверстий/признаков в середине и затем вырезание окружающего материала для раскрытия готовой детали. Тот подход, однако, добавляет значительное время работы для обработки оставшегося материала.
В более простом дизайне (см. иллюстрацию справа справа), станок просто режет деталь из блока, устраняя необходимость в дополнительной, бесполезной обработке избыточного материала вообще. Изменение дизайна в этом примере сокращает время работы почти вдвое. Держите ваш дизайн простым, чтобы избежать лишнего времени работы, бессмысленной обработки — и добавленной стоимости.
Включение высоких тонких стенок в ваш дизайн
Резьбовые инструменты, используемые в ЧПУ станках, дефлектируются или слегка гнутся под силами обработки, как и материал, режущийся. Это может привести к проблемам таким как нежелательная волнистая поверхность и трудности выполнения допусков детали. Также стенка может зашевелиться, согнуться или сломаться. Чем выше ваша стенка — наш максимум 2 дюйма (51 мм) — тем толще она может нуждаться быть для увеличения жесткости материала. Хорошее эмпирическое правило для стенок — отношение ширины к высоте 3:1. Добавление некоторого наклона к стенке так, чтобы она сужалась, а не стояла вертикально, могло бы сделать обработку легче и оставить меньше остаточного материала.
Добавление мелкого или возвышенного текста
Ваши компоненты могут требовать фрезерованный номер детали, описания или логотип компании. Добавление текста также добавляет стоимость. И чем меньше текст, тем выше стоимость. Это потому, что очень мелкие фрезы, режущие текст, работают на относительно более медленной скорости, увеличивая время работы на вашей детали и поэтому вашу конечную стоимость. С другой стороны, резка более крупного текста идет значительно быстрее, если ваша деталь может его вместить, снижая вашу стоимость. Про совет: если возможно, выбирайте впалый, а не возвышенный текст.
Проблемы с листовой металлообработкой
Размещение признаков слишком близко к линиям изгиба
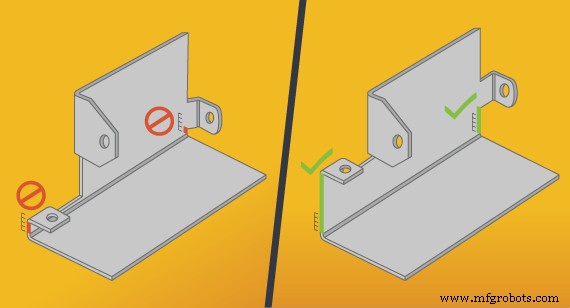
Обязательно будьте внимательны к тому, где вы разместите отверстия, лапки и другие признаки и убедитесь, что они не размещены слишком близко к изгибу, как видно в этом примере.
Быстрый способ создать трудности во время производства — разместить отверстия, лапки или другие признаки слишком близко к изгибу. Итак, насколько близко вы можете подойти? Просто следуйте правилу 4T. Держите все признаки как минимум 4x толщину материала от линий изгиба. Так что если ваш дизайн говорит нам использовать 0,050 дюйма (1,27 мм) меди, дайте вашему признаку как минимум 0,200 дюйма (5,08 мм) зазора. Если вы не сделаете этого, деталь деформируется неловко в прессовом гнутье, и никто не хочет этого.
Проектирование перпендикулярных углов листового металла
Когда вы гнете листовый металл в прессовом гнутье, он не формирует идеальный 90-градусный угол. Вместо этого, потому что инструмент имеет скругленный кончик, он добавит радиус к изгибу. Если вы измерите длину того изогнутого участка и разделите на два, вы получите радиус изгиба, цифру, определяемую инструментом, который его сделал.
Наиболее распространенный внутренний радиус изгиба (и наш дефолт) — 0,030 дюйма (0,762 мм). Важное соображение для запоминания: внешний радиус изгиба — тот, сформированный на стороне матрицы набора инструментов прессового гнутья — равен толщине материала плюс внутренний радиус изгиба. Некоторые дизайнеры любят стать изощренными и создавать разные радиусы для каждого изгиба в детали, но если сокращение стоимости на вершине ума, выбирайте использование того же радиуса для всех изгибов.
Не включение спецификаций оборудования
Всегда помните дать вашему производителю знать, какое оборудование вы хотите использовать, включая детали в вашей информации верхней сборки. Например, скажем, вы хотели бы включить самохрапную гайку. Обязательно укажите это в вашем файле дизайна, чтобы гарантировать, что вы получите то, что хотите, размещенное в месте детали, которое вы ожидаете. Соблюдение этих 12 советов «чего не делать» — отличное место для начала, но как только вы начнете производственный процесс, работайте с нашими талантливыми инженерами приложений, чтобы помочь советовать по дизайну детали. Они там на каждом шагу, чтобы гарантировать, что ваши детали выйдут безупречно, неважно, какой производственный процесс вы выберете.
Промышленные технологии
- 5 производственных практик, которые исчезнут к 2025 году
- Постоянный рост СИЗ: выгоды для безопасности и экономики
- Дефицит шасси для контейнеров: как отсутствие подвижности парализует глобальные цепочки поставок
- Когда ремонт — не настоящий фикс: как идентифицировать настоящие ремонты
- 5 экспертных советов по предотвращению напряжения трубопровода и избежанию дорогостоящего ущерба
- Продвинутые решения PCB для аэрокосмических и военных применений
- Устраните быстрые фиксы держателей инструмента: Оптимизируйте рабочие процессы для надежной обработки
- ИИ — это больше, чем приложение: мощная методология для бизнес-успеха
- Три ключевые стратегии повышения безопасности рабочих в промышленных условиях
- Когда СОЖ портится: руководство по безопасному удалению и утилизации