



Ключевая роль диаграмм шероховатости поверхности в качестве резки металла
Справочный инструмент для характеристик шероховатости металлической поверхности
Диаграмма шероховатости металлической поверхности — справочный материал, который мы в Metal Cutting иногда используем внутренне как часть нашего процесса обеспечения качества. (Вы можете прочитать больше о наших мерах качества на странице Quality Commitment нашего сайта.)
Обычно эти диаграммы предоставляют руководящие принципы относительно измерения стандартных поверхностных отделок, таких как:
- Разные используемые параметры
- Типичная шероховатость согласно разным методам обработки
- Конвертация из единицы вроде микродиймов (µin) в микроны (или микрометры, µm)
Что такое стандартные поверхностные отделки?
Поверхностная отделка обычно описывается как мера текстуры поверхности. Она характеризуется укладкой (или направлением) узора поверхности, её шероховатостью и её волнистостью. Стандартные поверхностные отделки включают характеристики, которые часто используются в ссылке на обработку отделки, достигаемые с использованием разных производственных методов.
Что именно вы найдете, если поищете в интернете «диаграмму шероховатости поверхности» и как это относится к стандартным поверхностным отделкам на металлических деталях? Давайте посмотрим ближе.
Ra и другие единицы поверхностной отделки
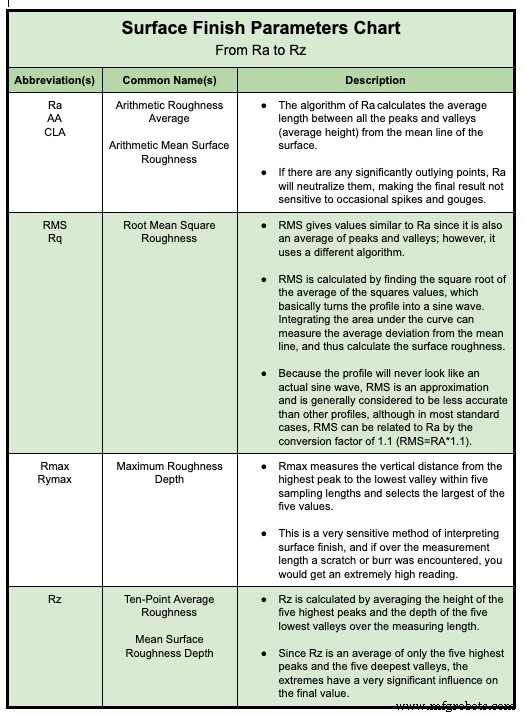
Один тип диаграммы шероховатости металлической поверхности может описывать параметры поверхностной отделки — то есть разные единицы измерения и арифметические вычисления, используемые для описания поверхностной отделки. Такая диаграмма шероховатости может включать следующие параметры:
- Наиболее часто используемый параметр — Средняя шероховатость (Ra). Это расчет средней длины между всеми пиками и долинами (или средней высоты) от средней линии поверхности. Поскольку он нейтрализует любые значительные выпадающие точки, Ra не чувствителен к случайным выбросам и царапинам.
- Среднеквадратичная шероховатость (RMS) похожа на Ra, но обычно считается приближением и, следовательно, менее точной, чем Ra. RMS вычисляется с использованием алгоритма, находящего квадратный корень из среднего квадратов значений. По сути, RMS превращает профиль поверхности в синусоиду и измеряет среднее отклонение кривой от средней линии.
- Максимальная глубина шероховатости (Rmax) измеряет вертикальное расстояние от самого высокого пика до самой низкой долины в пределах выборки длин и выбирает наибольшее из измеренных значений. Как высокочувствительный метод оценки поверхностной отделки, Rmax уязвим к заборам или царапинам, ведущим к более высокому показанию, указывающему на более шероховатую поверхность по отношению к общей поверхности.
- Средняя шероховатость (Rz) рассчитывается путем усреднения высоты пяти самых высоких пиков и глубин пяти самых низких долин. Поскольку он смотрит только на экстремумы, Rz производит значения, которые склонны быть высокими и могут не быть точным отражением средней поверхностной отделки.
В Metal Cutting мы обычно тестируем на Ra, и это то, о чем просят большинство наших клиентов. Хотя Ra и RMS иногда используются взаимозаменяемо, потому что приблизительный коэффициент конвертации RMS = Ra x 1,11, мы поощряем клиентов использовать Ra. Он считается более точным и широко принят в отрасли.
Диаграммы шероховатости поверхности
Другой тип диаграммы шероховатости металлической поверхности может показывать средний диапазон значений шероховатости поверхности, которые могут быть достигнуты с использованием разных типов производственных процессов. Это полезно знать, потому что поверхностные отделки могут сильно варьироваться в зависимости от процесса обработки, использованного для их производства.
Выбор между разными методами резки — важный шаг, если наличие конкретной поверхности на ваших готовых металлических деталях критично для успеха вашего приложения. Кроме того, достижение конкретной поверхностной отделки может требовать использования более чем одного процесса.
Каждый процесс резки металла имеет свои собственные характеристики (что становщики называют «свидетельскими следами»). Они могут быть варьированы в определенной степени и с определенными ограничениями, снова в зависимости от процесса.
Например, где есть пол, насколько гладко может быть механически обработанная поверхность, вы можете использовать полировку для достижения высокогладкой поверхности. Или вы можете использовать шлифовку для создания острого ребра или блестящей отделки.
Вы можете искать диаграммы шероховатости, сравнивающие стандартные поверхностные отделки для различных методов резки металла, такие как абразивная резка, ЭРО или плоская шлифовка, а также фрезеровка, токарная обработка, лаппинг или полировка. Обратите внимание, что с измерением поверхностной отделки, чем ниже число, тем гладче — или менее шероховато — поверхность.
Конвертации единиц шероховатости поверхности
Другой тип диаграммы шероховатости металлической поверхности может показывать конвертации между разными единицами для конкретных классов шероховатости. Например, диаграмма, показанная здесь, предоставляет конвертации между Ra и RMS, в обеих стандартной и метрической системах измерения (то есть в микродиймах и микронах/микрометрах):
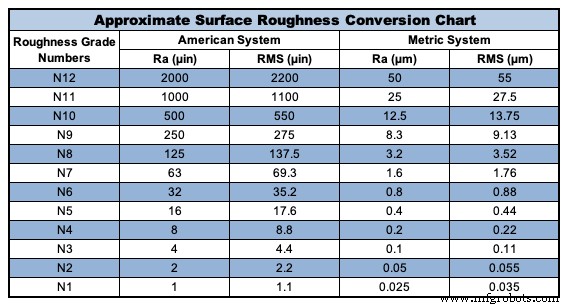
Обратите внимание, что конвертации шероховатости поверхности приблизительны. Это потому, что Ra и RMS измеряют разные вещи и конвертируемы только с синусоидальным профилем — или когда пики и долины идеально одинаковы по всей поверхности, что редко бывает в реальных условиях.
Инструменты для визуального сравнения поверхностных отделок
Кто-то, кто ищет в интернете диаграмму, показывающую стандартные поверхностные отделки, на самом деле может искать картинку, показывающую, как должна выглядеть конкретная поверхность — скажем, с шероховатостью 63 µin Ra.
Здесь в игру вступает еще один удобный справочный инструмент: компараторы поверхностной отделки, также называемые пластинами-компараторами шероховатости поверхности.
Компараторы поверхностной отделки — инструменты инспекции, предлагающие альтернативу механическому тестированию каждой детали и получению фактического измерения её Ra. Механическое тестирование обычно включает использование одного из двух методов:
- Контактный профилометр шероховатости поверхности, который катит зонд по поверхности детали для чтения — и который может поцарапать или иначе изменить поверхность детали
- Бесконтактный, неразрушающий инструмент, использующий интерферометрию или другие оптические 3D метрологии для измерения без касания поверхности детали
Однако вместо этих механических инструментов вы можете посмотреть на компараторную пластину, показывающую, как выглядит Ra 63 µin (или 32 µin, 16 µin, 8 µin и так далее) по сравнению с деталью, которую вы инспектируете.
Использование компараторов поверхностной отделки — быстрый, легкий способ отличить, находится ли деталь в спецификации, глядя на неё, а не физически измеряя профиль поверхности.
Разные типы компараторов
Так же как есть разные средние диапазоны поверхностной отделки для разных процессов резки металла, есть также разные компараторные пластины для разных процессов.
Это потому что, например, деталь, отрезанная ЭРО, будет иметь вид крошечных «ямок» на поверхности фаски конца, в то время как абразивный метод произведет вид очень тонких, слегка дугообразных линий по поверхности фаски конца. Даже точно такое же значение Ra может выглядеть очень по-разному в зависимости от использованного процесса резки.
Поэтому важно быть уверенным, что вы смотрите на компараторную пластину для правильного процесса.
Ограничения компараторов
Кроме того, когда вы приходите к гораздо более низким (гладким) требованиям к поверхностной отделке, таким как 2 µin или 1 µin Ra, компараторные пластины не помогают. Это потому, что если они не под высоким увеличением, различия между 2 µin и 1 µin Ra (или ниже) не будут легко заметны.
Если ваше конкретное приложение имеет критический диапазон — например, каждая деталь должна быть между 10 µin Ra и 25 µin Ra — тогда компараторные пластины также могут не быть лучшим вариантом. В этих случаях может быть необходимым механически тестировать детали для обеспечения того, что их поверхностная отделка в пределах указанного диапазона.
Точные стандарты поверхностной отделки
Здесь в Metal Cutting поверхностные отделки, с которыми мы чаще всего имеем дело — это фаска конца мелких высокоточных металлических деталей и поверхность тела по диаметру трубок и стержней.
Важно помнить, что если есть пятно, вмятина или царапина где-то на детали, она может не быть включена в общее измерение поверхностной отделки детали. Однако мы прилагаем большие усилия для минимизации этих типов дефектов поверхностной отделки и, в той степени, в какой поверхностная отделка критична для продукта, мы можем инспекционировать на любые дефекты по мере необходимости.
Типичные результаты для фасок концов
Наш абразивный метод резки консервативно производит фаску конца 32 или 63 µin Ra или лучше в зависимости от используемого круга. (Помните, чем ниже число, тем гладче поверхность — так что «или лучше» означает «или ниже».). Мы говорим консервативно и начинаем с высокого значения Ra, потому что разные типы металлов играют решающую роль в том, что может быть достигнуто.
С шлифовально-полированной деталью, поверхность фаски конца, которую мы достигаем, обычно 16 µin Ra или лучше. И наши лучшие результаты — когда мы механически полируем детали до фасок концов гладких до 1 µin Ra или даже гладче.
Типичные результаты для телесных поверхностей
Если требование клиента отличается от «как волоченной» поверхности сырья, Metal Cutting может шлифовать материал для достижения желаемых результатов для диаметральных поверхностей детали (или тела детали). Мы обычно достигаем 8–16 µin Ra через шлифовку, но 2–4 µin Ra возможно при определенных обстоятельствах.
Когда мы барабаним для снятия заборов, дополнительное преимущество — это может создать полирующее действие, производящее еще более гладкую поверхность 8 µin Ra или лучше. Оттуда мы можем использовать техники механической полировки, чтобы снизить телесную поверхностную отделку ниже 1 µin Ra.
Если более шероховатая поверхность требуется, мы можем использовать пескоструйку или шлифовку для намеренного развития очень шероховатой поверхности, возможно превышающей 100 µin Ra.
(Читайте больше о том, как мы выполняем требования Ra поверхностной отделки мелких металлических деталей.)
Как удовлетворить ваши потребности в шероховатости металлической поверхности
Как вы видите из разных типов диаграмм шероховатости металлической поверхности, есть различные варианты поверхностной отделки и разные способы взглянуть на шероховатость поверхности.
К счастью, с выбором процессов резки металла и различными техниками финиша, которые могут быть использованы, правильный партнер может производить металлические детали, которые будут соответствовать вашим требованиям к поверхностной отделке так же как вашим другим критическим размерным потребностям.
Чтобы узнать больше, проверьте наше видео Как избежать последних минут проблем с поверхностной отделкой.
Промышленные технологии
- Выбор правильного времени для зернистой отделки нержавеющей стали: применение и преимущества
- Понимание шероховатости поверхности: единицы, таблицы и методы измерения
- Понимание чистоты поверхности: единицы, символы и практические таблицы
- Защитите свои двигатели: основные преимущества линейных реакторов
- Мастерство Fusion 360: использование поверхностного моделирования для обработки сложной геометрии
- Освоение шероховатости поверхности: полное руководство по измерению и функции
- Преимущества дополненной реальности в Индустрии 4.0
- Максимизация эффективности с решениями Remote Expert в Industry 4.0
- Повышение производительности с брускоподающим токарным станком
- Понимание стандартных шероховатостей поверхности при обработке: определение, значение и лучшие практики