



Оптимизация ориентации 3D печати: повышение прочности, точности и отделки
Может показаться очевидным выбор ориентации, предлагающей минимальную высоту по Z, и таким образом самое быстрое время сборки. Но ориентация исключительно для высоты Z может не всегда иметь больше смысла в терминах требований вашей детали. Есть несколько других технических факторов, вступающих в игру, когда думаете об ориентации детали для 3D печати. Когда вы думаете об ориентации детали для 3D печати — конкретно стереолитографии (SLA) — подумайте о карандаше. Что потребуется для 3D печати этого карандаша слой-за-слоем либо горизонтально, либо вертикально? Делать это горизонтально заняло бы меньше времени, потому что он плоский, лежа на боку, и печать вертикально заняла бы существенно больше времени, потому что он стоит высоко и требует больше нарисованных слоев, стопки последовательно один на другом. Печать горизонтально также потребовала бы больше поддерживающих структур по сравнению с печатью карандаша вертикально, и те потребовали бы дополнительное время для удаления для достижения готовой детали. Так что ваш выбор ориентации может сводиться к требованиям прочности или требованиям поверхностной отделки для вашего карандаша, и вы даже можете захотеть ориентировать вашу деталь под углом. Есть горсть соображений при выборе ориентации сборки стереолитографии. Давайте войдем в это!
Ориентация 3D-печатаемой детали для прочности
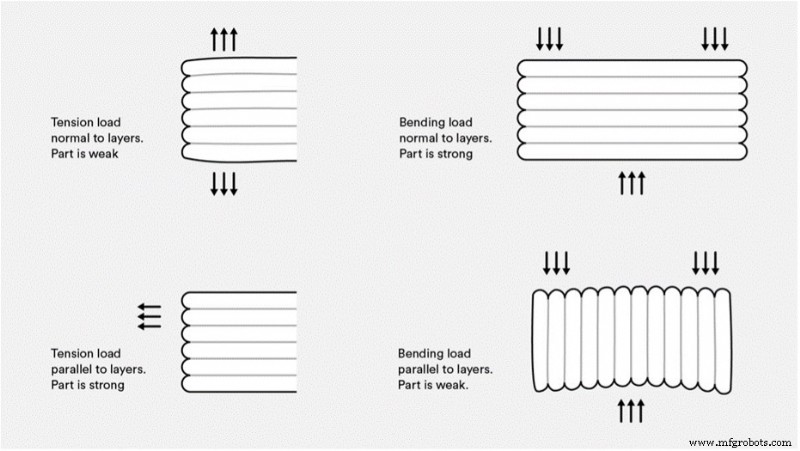
Давайте сначала посмотрим на быструю иллюстрацию, объясняющую общие последствия построения слоев 3D печати и внешних сил детали на детали. Когда силы напряжения нормальны, или перпендикулярны, к слоям, слабость детали имеет тенденцию происходить. Когда силы напряжения параллельны, или в линии со слоями, деталь сильнее. Когда силы нормальны к слоям, деталь в общем способна выдерживать больше сжатия, чем если силы в линии со слоями. Два вывода применяются:
- Печатайте в ориентации так, чтобы слои выстроились по оси, где силы напряжения наивысшие и
- Печатайте в ориентации так, чтобы слои пересекали ось, где силы сжатия наивысшие
В теоретическом случае карандаша, горизонтальная ориентация сборки, вероятно, сработает для учета сил напряжения и изгиба, которые карандаш встретит при использовании. Обратите внимание, что эти руководящие принципы всегда применяются к деталям Fused Deposition Modeling (FDM). Детали SLA демонстрируют намного меньше анизотропии, чем детали FDM, потому что слои химически связаны, и разрешение, достигнутое с SLA, намного выше, чем с FDM. Однако термореактивные материалы могут требовать некоторого дополнительного мышления вокруг ориентации детали для максимизации прочности критических признаков детали.
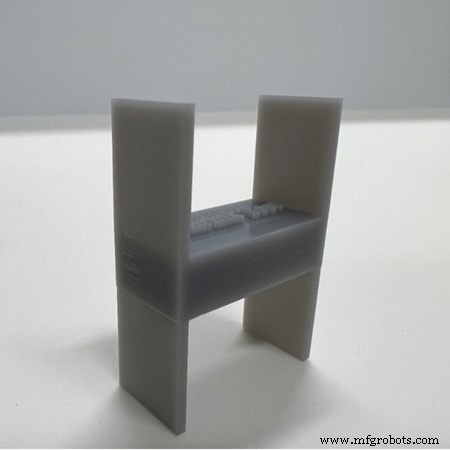
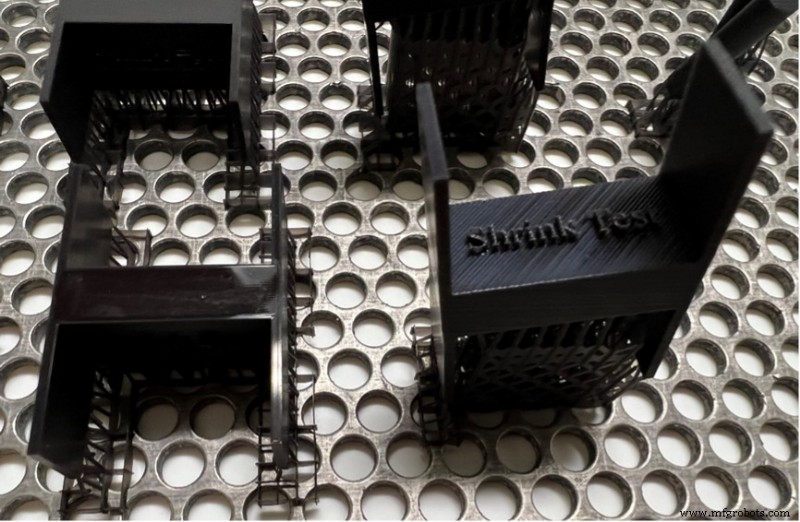
Дифференциальная усадка присутствует в 3D-печатанной детали, ориентированной как показано выше. Быстрый переход от малой к большой поперечной площади вызвал усадку на этой детали.
Ориентация для избегания дифференциальной усадки
В общем, чем более неравномерное распределение материала в детали, тем более она склонна стать жертвой феномена, известного как дифференциальная усадка. Определенные геометрии деталей и размеры по природе более склонны к усадке, потому что они не включают адекватную поддержку от предшествующих слоев материала. Чтобы проиллюстрировать это, подумайте о заглавной букве «H». Когда переверточный участок появляется слой-за-слоем в середине, он имеет тенденцию тянуть поддерживающие ноги внутрь, вызывая изгиб детали у основания. Для предотвращения дифференциальной усадки есть пара вариантов. Часто мы строим детали SLA под углом для уменьшения поверхностной площади, и таким образом общего напряжения, встречаемого для каждого слоя. Это также помогает увеличить размерную точность и точность допусков детали. Кроме того, мы строим детали лежачими так, что каждый сформированный слой имеет такую же площадь поперечного сечения, как слой под ним, и нет больших колебаний поперечного сечения. Когда требуются размерно-критические или высокоразрешающие признаки детали, мы советуем, чтобы детали были ориентированы для позиционирования этих признаков на верхней поверхности детали. Имейте в виду, что строительство деталей под углом может привести к деталям с неидеальной поверхностной отделкой, если косметика ключева.
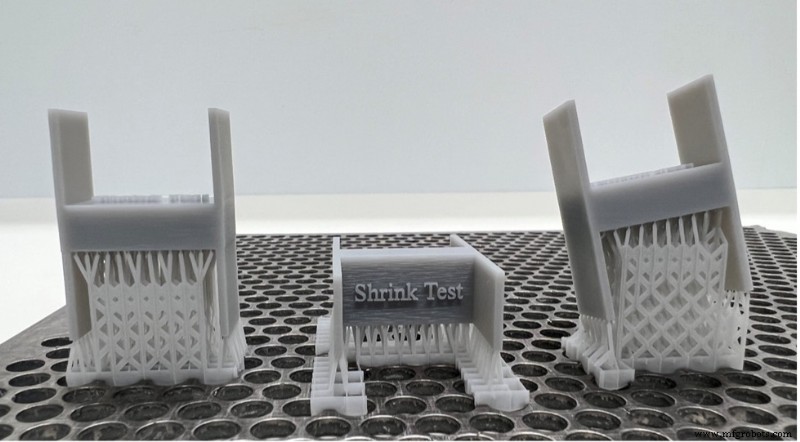
Дифференциальная усадка может быть избежана ориентацией для устранения малых к большим поперечным изменениям на детали (показано выше) или ориентацией детали под углом (показано справа).
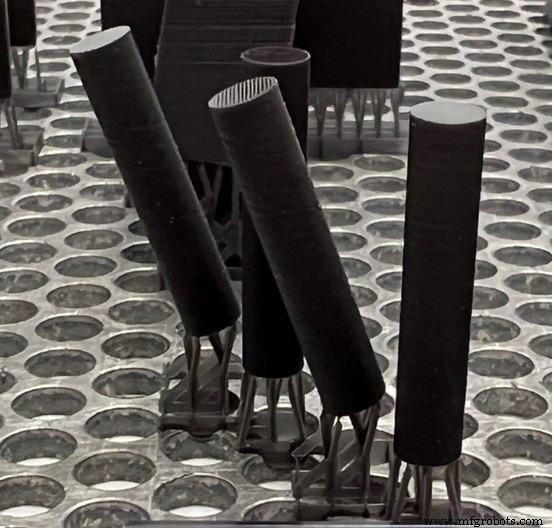
Если гладкие, косметические признаки цель, стройте детали вертикально. Строительство под углом вызовет видимые линий слоев как показано на наклонном цилиндре.
Ориентация для достижения желаемой поверхностной отделки
Если важно для вашей детали иметь косметическую отделку для использования на выставке или на дисплее, мы будем склонны строить деталь плоско и не под углом. Любые критические признаки должны смотреть вверх, так как верхние поверхности будут гладкими и более склонными к размерной точности. С другой стороны, если ваша деталь строится лицом вниз, поддерживающие структуры, которые нужно удалить и обработать пескоструйкой, устранят любой глянцевый эффект.
Глянцевый эффект показан на «H», построенном лежачим плоским. «H», построенное под углом, подсвечивает линии слоев и визуальные эффекты, которые они могут иметь на тексте.
Как эмпирическое правило, наша команда может выбрать другую ориентацию для предоставления вам лучшей качественной детали. Одна важная вещь для поминания: если вы не специфицируете желаемую ориентацию детали (горизонтальная vs вертикальная), мы автоматически выберем ориентацию для встречи самого быстрого возможного времени сборки. Давая нам знать, какие аспекты наиболее жизненно важны для ваших 3D-печатанных деталей, будь то критические признаки, соображение стоимости или конкретная желаемая поверхностная отделка, помогает нам определить, как лучше ориентировать вашу деталь во время процесса сборки. В общем, самый большой вывод в том, что если у вас есть конкретная потребность для 3D-печатанной детали, будь то критические признаки, соображение стоимости или конкретная желаемая поверхностная отделка, обязательно дайте знать нашей команде инженеров заранее, чтобы мы могли гарантировать, что ваша деталь встречает ваши специфические цели.
Промышленные технологии
- 3D-печать: краеугольный камень Индустрии 4.0
- Укрепление IIoT отслеживания активов: проверенные практики безопасности
- 3D-печать и прототипирование в Mar‑Bal: Ускорение композитных инноваций
- 3D-печать: технологии, процессы и принцип работы
- Пористость в сварке: причины, обнаружение и методы предотвращения
- Выбор правильного поверхностного покрытия печатной платы: HASL, OSP и ENIG подробно
- Освоение песчаного литья алюминия: техники для превосходной поверхностной чистоты
- Выбор метода прототипирования: ЧПУ-обработка vs 3D-печать для механических деталей
- Повышение эффективности нарезки резьбы и качества деталей: стратегии и выбор инструмента
- Как 3D-печать меняет механическую обработку и промышленный дизайн