



Поднимите качество 3D-печати: проверенные техники для превосходной поверхностной отделки
Не секрет, что процессы 3D-печати не производят качество поверхностной отделки литья под давлением прямо с принтера, но есть хорошие новости. Технологии существуют для помощи, и новые разработки появляются постоянно. По мере того как пост-обработка становится менее ручной и более автоматизированной, стоимость 3D-печатных деталей снизится.
Удаление поддерживающих структур — или в случае селективной лазерной спекции (SLS) и Multi Jet Fusion (MJF), удаление порошкового пирога — первый шаг к освобождению напечатанных деталей от поддерживающих структур, нужных для построения. Для быстрого чтения о том, как мы используем новые технологии для удаления поддержки, ознакомьтесь с этим кейсом PolyJet. Как только деталь освобождена от своих печатанных поддерживающих слоев, есть много способов решить проблему шершавости поверхности в зависимости от использованного материала. В некоторых случаях вы можете быть лучше, не адресуя её вовсе, если это имеет смысл для вашего приложения.
Почему гладкие 3D-печатные детали востребованы
Почему сглаживание стало так популярно? Много причин. Сглаживание может:
- Улучшить эстетику
- Позволить лучшее сцепление покрытий, красок или красителей
- Помочь в химической стойкости
- Помочь снизить коррозионный потенциал
- Улучшить долговечность
- Снизить пористость, герметизируя поверхности для более легкой очистки и стерилизации
- Устранить поверхностные дефекты, которые могут стать слабыми или точками отказа
- Минимизировать эффекты трения
- Улучшить проводимость
- Улучшить водостойкость
- Создавать поверхности как у литья под давлением на аддитивных деталях
Это далеко не исчерпывающий список, но, возможно, дает некоторые пункты для рассмотрения при оценке текстуры вашей детали.
Измерение шероховатости поверхности
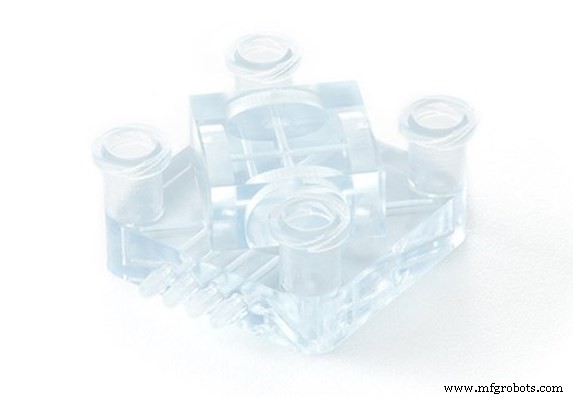
Наиболее широко используемая мера шероховатости поверхности — Ra, или средняя шероховатость между профилем шероховатости и средней линией. Ra — отклонение от идеальной плоскости поверхности, измеряемое в микродиюймах или микрометрах. Больше единица Ra означает более шершавую поверхность. Например, часто поверхности SLS и MJF 3D-печати сравнивают с куском сахара или парой джинсов.
Для большинства инженеров установка верхнего предела шероховатости требуется, так как это обычно нежелательно по механическим или эстетическим причинам. Иногда спецификации Ra используются, когда инженерия человеческих факторов требует «цепкости» на ручке или тачпаде, например. Для глубокого погружения в параметры шероховатости поверхности ознакомьтесь с ISO 25178.
Если у вас есть проблемы с получением руководства, нажмите здесь для скачивания.
Сглаживание FDM деталей
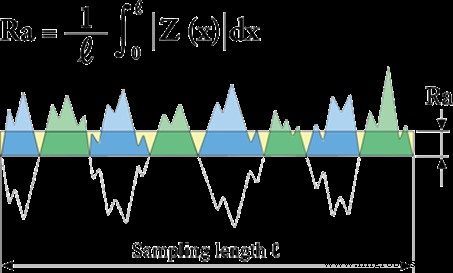
Процесс fused deposition modeling (FDM) создает неравномерные слои во время печати. Есть несколько вариантов: текущие методы сглаживания включают:
- Шлифовку
- Заполнение зазоров
- Полировку
- Покраску
- Паровое сглаживание
- Погружение
- Эпоксидное покрытие
- Металлическое покрытие
Каждый метод имеет специфический эффект на допуски детали, поэтому убедитесь, что вы понимаете любые компромиссы, которые вы можете делать, прежде чем инициировать один из этих процессов сглаживания.
Сглаживание деталей стереолитографии
Процесс стереолитографии (SLA) создает гораздо более гладкую поверхность прямо с принтера по сравнению с FDM, потому что он не опирается на филаментный подход. Два распространенных метода сглаживания SLA деталей включают ручную шлифовку и абразивную струйку. Абразивная струйка может быть с песком, гритом или керамическими бусинами. Часто требуется ручная шлифовка или комбинация обоих методов для достижения единой текстуры, и круговые движения шлифовки работают лучше. Для достижения более высокой полировки используйте наждачную бумагу с высоким гранулом.
Сглаживание Selective Laser Sintering (SLS) и Multi Jet Fusion деталей
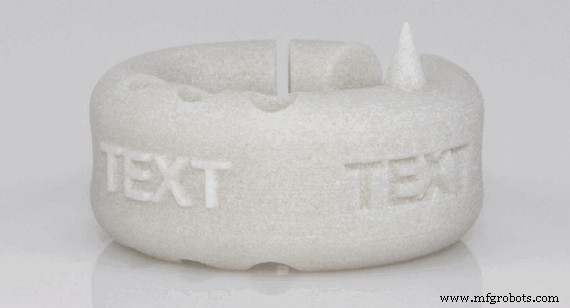
Порошковые процессы печати вроде SLS и MJF могут использовать ручную шлифовку для функциональных приложений. Однако мы обнаружили, что наждачная бумага не совсем сглаживает эти поверхности до нашего уровня придирчивости, даже с высоким гритом, особенно если требуется покраска. Результат может ощущаться гладче, но текстура меняется на более бархатную. Это не 1:1 сравнение с тем, как шлифуются SLA детали. Истинное сглаживание этих материалов лучше всего достигается механической обработкой.
Нейлон и TPU детали также полагаются на дополнительные техники, такие как химическое или паровое сглаживание, чтобы по сути расплавить поверхность в единую текстуру. Этот метод становится все более распространенным. Мы всегда окрашиваем наши MJF детали в черный для создания единого эстетического внешнего вида. Если вы хотите гладко покрашенную SLS или MJF деталь, лучше начать с тяжелого слоя грунта для герметизации материала. Грунт можно сгладить перед нанесением краски.
Сглаживание металлических 3D-печатных деталей
Будь вы печатаете или обрабатываете металлические детали, гладкие поверхности ожидаются. С аддитивным производством пост-печатная механическая обработка — один способ снять те грубые края. Другие возможности включают:
- Дробеструйную обработку всей детали, или можно полировать или закаливать конкретные области детали
- Электрохимическую полировку или травление
- Вибрационную отделку, барабанную и центрифужную отделку — также хорошие способы сглаживания поверхностей. Как абразивная струйка и дробеструйка, эти процессы хорошо работают для отделки внешних поверхностей, но доступ к внутренним поверхностям и каналам может быть сложным.
- Абразивное потоковое механическое завершение (также известное как extrude hone) для гладкости внутренних стенок. Использует абразивную среду, которая по сути размывает и удаляет заусенцы внутренних путей.
- Изотропное суперфиниширование, использующее вибрацию и полировку для зеркальной отделки детали
Стоит отметить, что есть случаи, когда шершавые поверхности и максимизация общей площади поверхности интегральны для дизайна детали. Один из самых цитируемых примеров — структурный имплант, требующий остеоинтеграции (роста кости в имплант) для достижения своей функции. Stryker — одна из компаний, пионерствующих в том, чего может достичь аддитивный пористый дизайн имплантов.
Контроль поверхностной отделки аддитивных деталей и автоматизация процесса оба продвигаются с высокой скоростью, и мы рады видеть, какие дополнительные процессы взлетят в ближайшие пять лет. Для карманного ресурса ознакомьтесь с нашим Руководством по поверхностной отделке 3D-печати, чтобы увидеть крупные примеры деталей и поверхностных отделок, которые мы можем производить с каждой из наших технологий 3D-печати.
Промышленные технологии
- Как 3D-печать революционизировала авиацию: от прототипирования к боровым деталям
- Повышение качества пищевого производства: проверенные стратегии для превосходного качества и постоянства
- Освоение Select Surface Finish Quality (SFQ) на пультах Hurco для идеальной обработки
- Освоение песчаного литья алюминия: техники для превосходной поверхностной чистоты
- Улучшение свойств деталей с помощью 3D-печатных латис-структур
- Поднятие производства: мастерство измерения и улучшения эффективности операторов станков
- Как повысить качество производства: проверенные стратегии эффективности и конкурентоспособности
- Качественная документация как драйвер производственной эффективности
- Повышение точности станков для прецизионного производства
- Повышение промышленной производительности и качества: проверенные стратегии успеха