



Устранение линий течения в литых под давлением деталях для превосходного качества
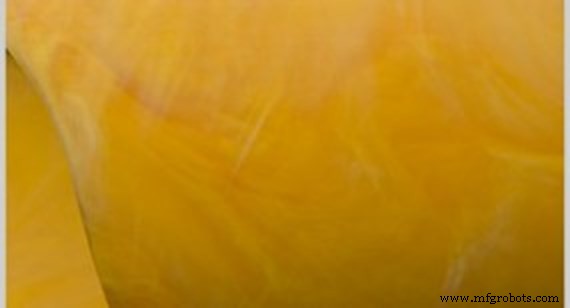
Образец вихревого эффекта от материала нейлон с желтым красителем. Выбор предкомпाउндированной смолы помог бы клиенту избежать эту проблему.
Баскетболисты, которые не могут промахнуться, могут сказать, что они в зоне. Один психолог описал этот феномен — нахождение потока — как состояние продуктивного вовлечения, часто называемое секретом счастья.
Нахождение линий течения в литых под давлением деталях, однако, приведет к несчастным дизайн-инженерам и клиентам. Это особенно верно, когда линии течения видимы на деталях для медицинских устройств, автомобильных приложений или потребительских продуктов, отраслях, сильно полагающихся на литье под давлением.
Линии течения — поверхностные нерегулярности, волнистые узоры или рябевой эффект, возможно слегка другого цвета, которые могут появиться в литых под давлением деталях.
Хорошая новость в том, что линии течения — только эстетическая проблема и не влияют на прочность или структурную целостность детали, которая будет выполняться как задумано.
Еще лучше, дизайнеры и производители, производящие их детали, имеют способы снизить линии течения и достичь их цели создания высококачественных пластиковых деталей.
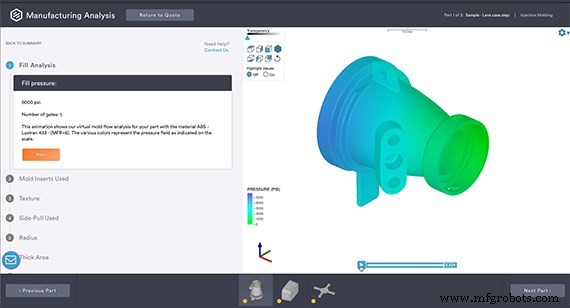
Анализ дизайна для производства (DFM) Protolabs автоматически подсвечивает тонкие и толстые области в вашей CAD модели, что может помочь инициировать обсуждения о способах обеспечения последовательного потока через форму.
Идем с потоком
Прежде чем обсуждать те соображения дизайна и другие, помните, что пластиковое литье под давлением — производственный процесс, включающий нагрев гранул смолы до расплавленного состояния и, согласно цифровым инструкциям, запрограммированным в компьютер, управляющий процессом литья, впрыскивание этого расплавленного материала в металлический инструмент (форму). После остывания у вас есть финальная производственная термопластиковая деталь.
Во время процесса литья под давлением линии течения чаще всего возникают, когда жидкий, расплавленный пластик, текущий через форму, вступает в контакт с пластиковым материалом, который уже остыл.
Это более вероятно происходит, когда горячий пластик течет из областей формы с более толстыми стенками в те с более тонкими, где пластик уже остыл и стал липким. Равномерная толщина стенок может помочь обеспечить правильную скорость потока материала так, что пластик в тонких областях не остывает до того, как полностью заполнит толстые секции.
Потому что некоторые детали не могут иметь одинаковую толщину повсюду, постепенные — а не резкие — изменения между толстостенными и тонкостенными областями помогут избежать разниц в потоке материала, которые могут вызывать линии течения. Анализ дизайна для производства (DFM) Protolabs автоматически подсвечивает тонкие и толстые области в вашей CAD модели, которые могут служить для инициации обсуждений о способах уменьшения этих вариаций.
Другой способ держать расплавленный пластик идущим с потоком — избегать острых внутренних углов, тех с 90-градусными ребрами, в вашем дизайне формы. Лучше проектировать углы как гладкий изгиб реки. Пластик легко закругляет углы, следуя радиусам в тех кривых для более равномерного заполнения формы.
Некоторые клиенты добавляют ребра или тонкие вертикальные стенки к своему дизайну, по сути создавая скелет внутри детали, для увеличения структурной целостности литых под давлением деталей. Ребра, размещенные по всей детали, также могут служить каналами потока, помогая пластику идти от одной стороны к другой быстрее и легче.
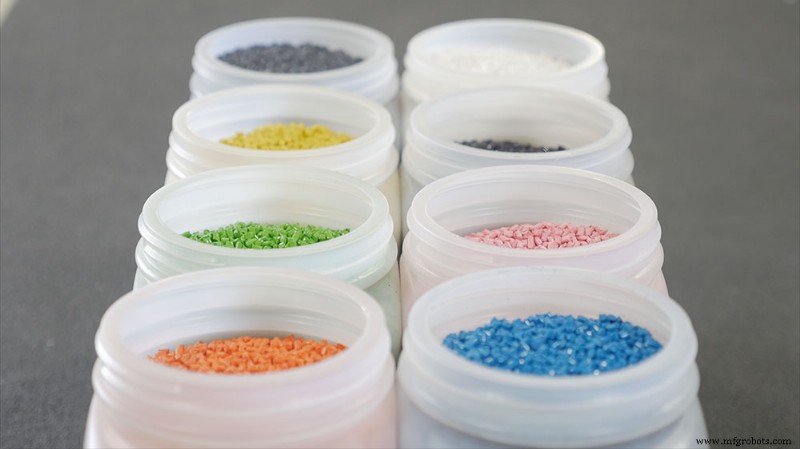
Гладкое смешивание пользовательских красителей также важно для избежания линий течения в литых деталях.
Выбор материалов для улучшения потока смолы
Каждый пластик выполняется немного по-разному в процессе литья под давлением. Те с более низкими температурами плавления и более низкой вязкостью, такие как полиэтилен и полипропилен, текут легко и заполняют формы более гладко и равномерно.
Другие, как поликарбонаты, липкие и были бы плохим выбором для тонких деталей из-за трудности в заполнении формы правильно. ABS термопластики в середине и работают для некоторых приложений.
Пластики, однако, не взаимозаменяемы. Некоторые детали нуждаются быть сильными или гибкими, в то время как другие могут требовать ударной или химической стойкости. С широким разнообразием пластиков, доступных сегодня, другой материал в том же семействе с лучшей скоростью плавления или вязкостью может быть вариантом для избежания линий течения и производства лучшей детали.
Избегание линий течения до производства
Экспертные члены команды литья могут обработать линии течения и другие проблемы до производства деталей клиентов из новой формы. Операторы могут регулировать несколько параметров на устройстве для снижения линий течения. Те включают увеличение скорости впрыскивания материала в деталь, повышение температуры материала или увеличение давления заполнения. До того, как ваша смола ударит форму, цифровая симуляция потока в форме Protolabs может идентифицировать, когда изменение толщины детали или типа используемого пластика улучшит поток материала в форме и позволит производство на безопасных уровнях давления.
Цифровой производитель, такой как Protolabs, может производить финальные детали за один день, используя стоимостно-эффективную алюминиевую инструменталию для литых под давлением деталей, с опцией экономии стоимости для перехода от прототипирования к по запросу производству. Котировка с бесплатным анализом дизайна детали доступна в течение часов.
Промышленные технологии
- Понимание направлений передачи данных: от симплекса к полнодуплексной связи
- От электрических к электронным цепям: эволюция управления в схемах
- Конвенциональный vs электронный ток: что используют инженеры и почему
- AZL и IKV пионерствуют в решениях с термопластиковыми лентами для литья под давлением
- 6 ключевых преимуществ обработанных деталей перед литыми аналогами
- Устраните быстрые фиксы держателей инструмента: Оптимизируйте рабочие процессы для надежной обработки
- Точная термическая обработка: повышение твердости, прочности и износостойкости
- Понимание линий передачи печатных плат: проектирование, функции и применения
- Точная полировка металлов: ведущие решения для 3D-печатных деталей
- Допуски ГОСТ: обеспечение точности и сцепления в производстве деталей