



Освоение дизайна винтовых bosses для долговечных литых деталей
Особенности bosses обычно встречаются в дизайнах литья под давлением. Они используются для помощи в сборке литых деталей, предоставляя канал для винта. Проектирование пластиковых винтовых bosses довольно просто, но есть несколько соображений для обеспечения прочного соединения между деталями и смягчения косметических дефектов.
Для начала, вы должны сначала определить размер отверстия boss и окружающую толщину стенки. Вы захотите достаточно толстую стенку, чтобы винт мог зацепиться с пластиком без раскалывания столба. Чтобы получить эти спецификации, обратитесь к руководству производителя винта для рекомендуемого размера отверстия и окружающей толщины стенки для вашего данного винта.
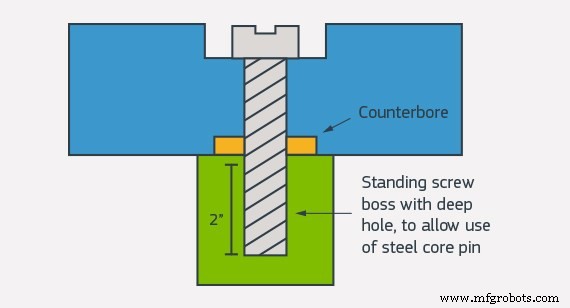
Для bosses с относительно глубокими отверстиями, зенковка должна быть размещена на другой детали для возможности использования стального стержневого пина.
Дизайн зенковки
Поскольку винты идут в отверстие без резьбы, пластик будет смещен, пока вы завинчиваете винт в boss. Это когда зенковка приходит на помощь. Зенковка — это дополнительное пространство, спроектированное в детали для размещения этого излишнего материала.
В некоторых случаях дизайн требует относительно глубокого отверстия, например, 1,5 дюйма глубиной с диаметром отверстия 1/8 дюйма. Из-за нашего процесса быстрого литья под давлением, мы используем стальные стержневые пины для производства этих типов отверстий вместо выкапывания их с b-стороной формы. Это делает трудным наличие зенковки на детали. Но не волнуйтесь, есть решение, и оно простое. Обычное обходное решение — разместить зенковку на противоположной детали, той, через которую винт будет проходить полностью.
Другие соображения для литых bosses
Косметика. Если косметика — проблема, избегайте толстых сечений, которые будут восприимчивы к усадке. Одна распространенная проблемная область — bosses, расположенные на или возле внешних стенок, мы рекомендуем перемещать их внутрь. Кроме того, как правило, мы советуем не более 60-70 процентов смежной толщины стенки для bosses.
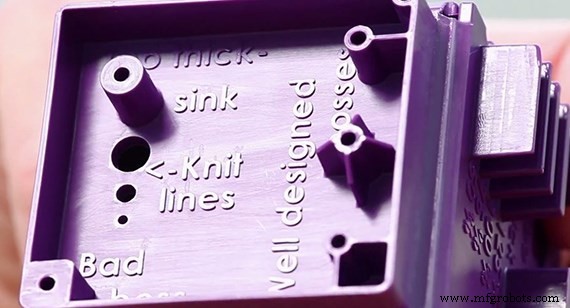
Design Cube демонстрирует несколько дизайнов bosses, как хорошие, так и плохие, включая как использовать ребра и гусеницы для усиления точек соединения.
Прочность. Винтовые bosses могут быть усилены ребрами или гусеницами для добавленной прочности и долговечности. Как мы упоминали выше, boss не должен быть рядом с внешними стенками, но вы можете использовать выкапывающие ребра, чтобы держать его соединенным с внешней стенкой детали без риска усадки.
Материалы. Более мягкие, менее хрупкие материалы работают лучше для литых деталей, которым нужно принимать винты. Если ваша деталь поликарбонат, например, рассмотрите смешивание его с ABS.
Литье с вкладышами. Рассмотрите использование резьбовых вкладышей вместо литья bosses, если ваша деталь будет нуждаться в резьбе много раз. Пластиковые bosses обычно хороши только для однократного использования, так как резьба нарезается винтом, когда он помещается в деталь.
Получите Design Cube
Хотите физическое пособие по дизайну, которое показывает как хорошие, так и плохие дизайны bosses? Посетите эту ссылку, чтобы получить бесплатный Design Cube, который, помимо советов по дизайну bosses, включает несколько других особенностей, найденных на литых деталях.
Промышленные технологии
- Проектирование деталей для литья под давлением: мастерство углов отформа для бесшовного извлечения
- Предотвращение деформации при литье под давлением: дизайнерские стратегии
- Проектирование боссов для литья под давлением: баланс прочности и технологичности
- Дизайн форм для литья под давлением — Часть 2: понимание и устранение впадин (sink marks)
- Проектирование прозрачных пластиковых компонентов для оптимальной производительности
- Окрашивание 3D-печатных деталей восковыми мелками: новаторская техника постобработки
- Оптимизация закупок обслуживания: избегайте подводных камней P-карт с интеграцией CMMS
- Оптимизируйте дизайны с передовым ПО для симуляции литья под давлением
- 6 ключевых преимуществ обработанных деталей перед литыми аналогами
- Руководство по проектированию для HP MJF 3D-печати — оптимизируйте детали для точности