



Дизайн форм для литья под давлением — Часть 2: понимание и устранение впадин (sink marks)
В разработке продуктов безупречные детали литья под давлением необходимы как для эстетической привлекательности, так и для эффективного производства. Выдающаяся впадина на передней А-поверхности ранней детали может поставить под угрозу глянцевую отделку и задержать запуск. Вместо маскировки дефекта логотипом, более эффективное решение лежит в дизайне формы и геометрии детали.
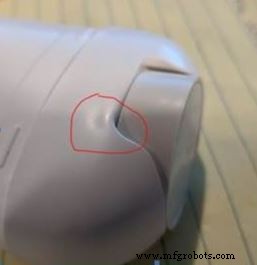
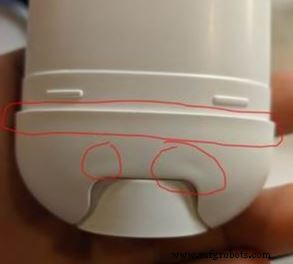
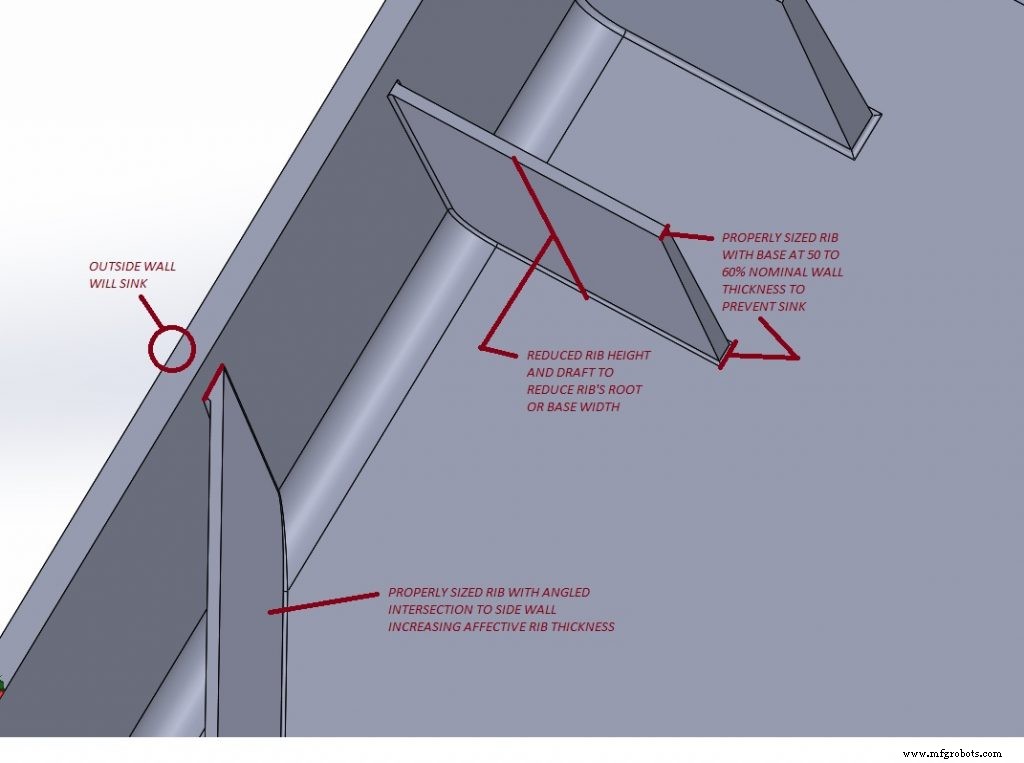
Впадины (sink marks) результатом дифференциального остывания в толстых участках детали, таких как места, где внутреннее ребро или босс встречается со стенкой. Ядро толстого участка остывает последним, втягивая материал внутрь и создавая вмятину на противоположной стороне. Эффект наиболее виден на гладких, глянцевых поверхностях и более темных цветах пластика.
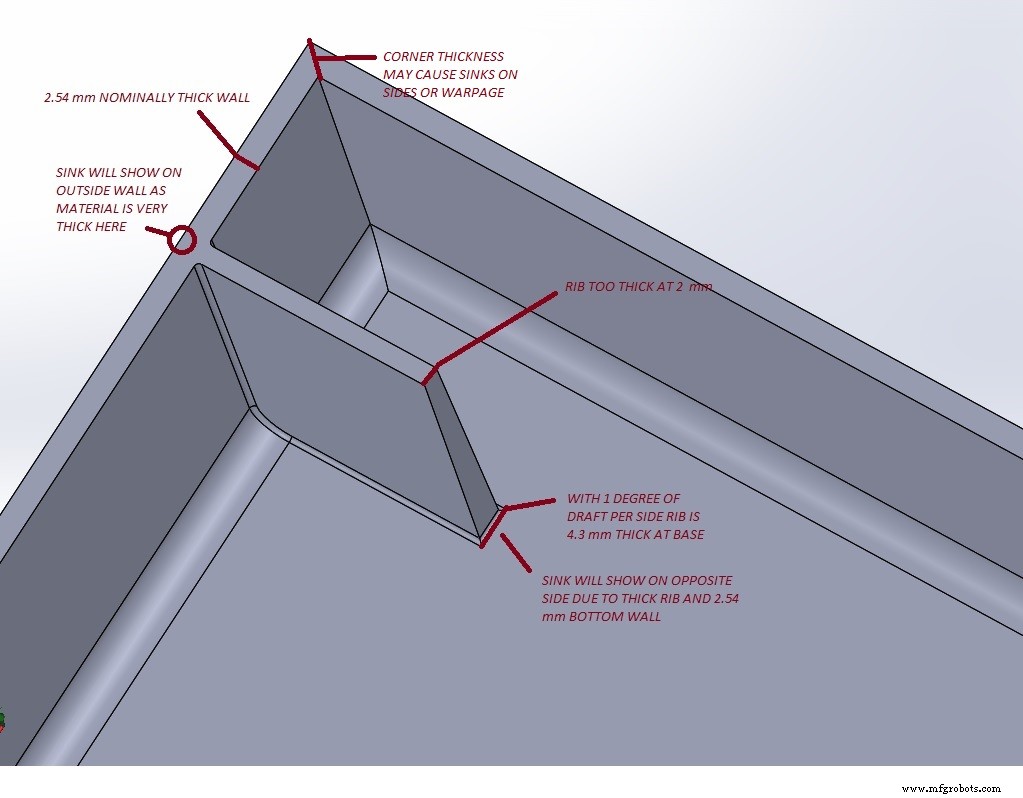
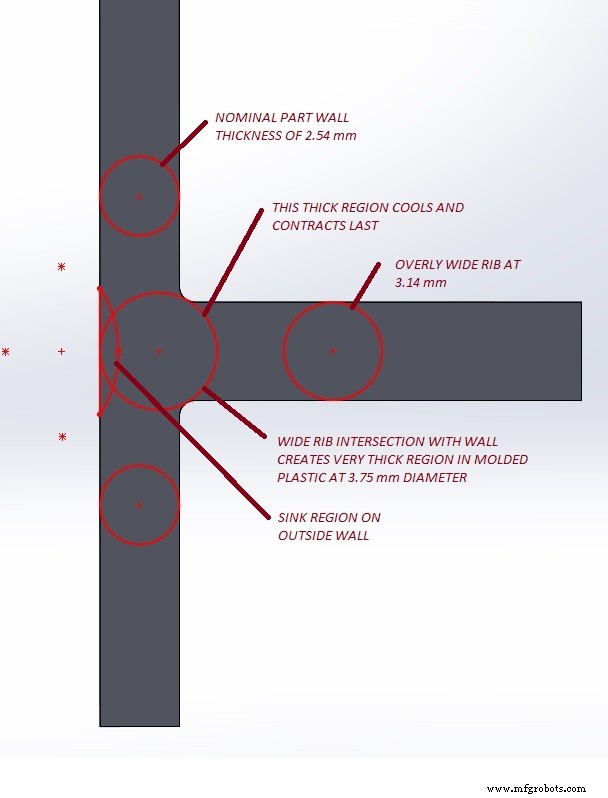
Пересечения двух внешних стенок или наклонной поверхности также могут индуцировать впадины, особенно когда ребро встречает стенку под острым углом. Общее эмпирическое правило — держать внутреннюю толщину стенок и ребер на 50–60 % от номинальной толщины внешней стенки. Это снижает вероятность толстых участков и результирующих дефектов впадин.
Сложные формы часто скрывают критические переходы, делая толстые участки трудно обнаруживаемыми рано. В случае белой основы дозаторного баллона дизайн казался простым, но нижний контровой для большого пальца ввел наклонные пересечения стенок, производящие видимые впадины. Поперечный анализ сходимости элементов, увеличивающих локальную толщину стенки.
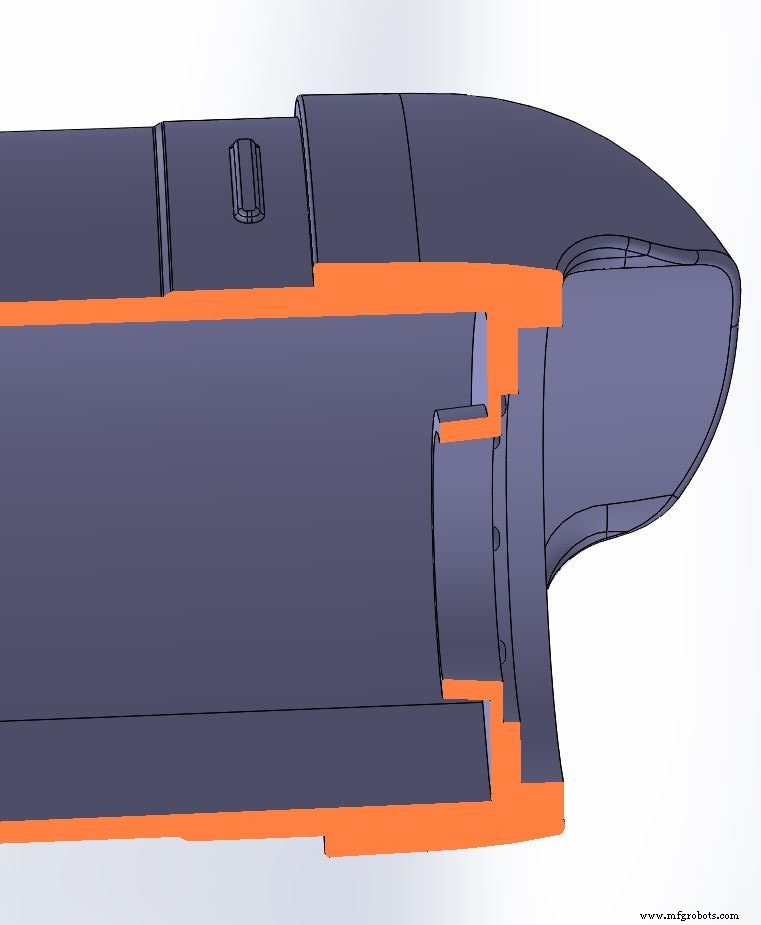
Эти элементы было трудно модифицировать без ущерба компактному размеру и функциональности продукта. Однако добавление тонких сердечников — легкого коринга — разгрузило материал в стыках стенок и уменьшило впадины.
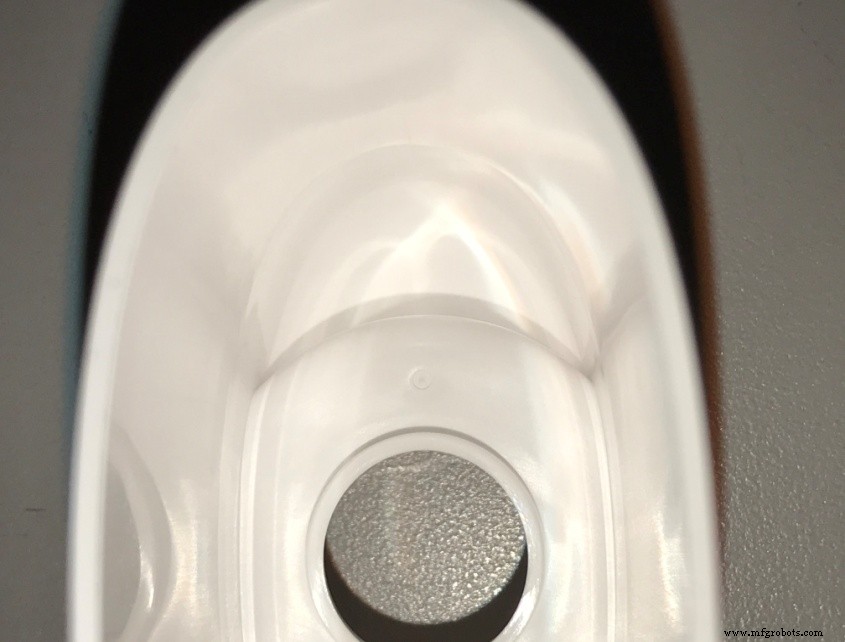
До добавления коринга. 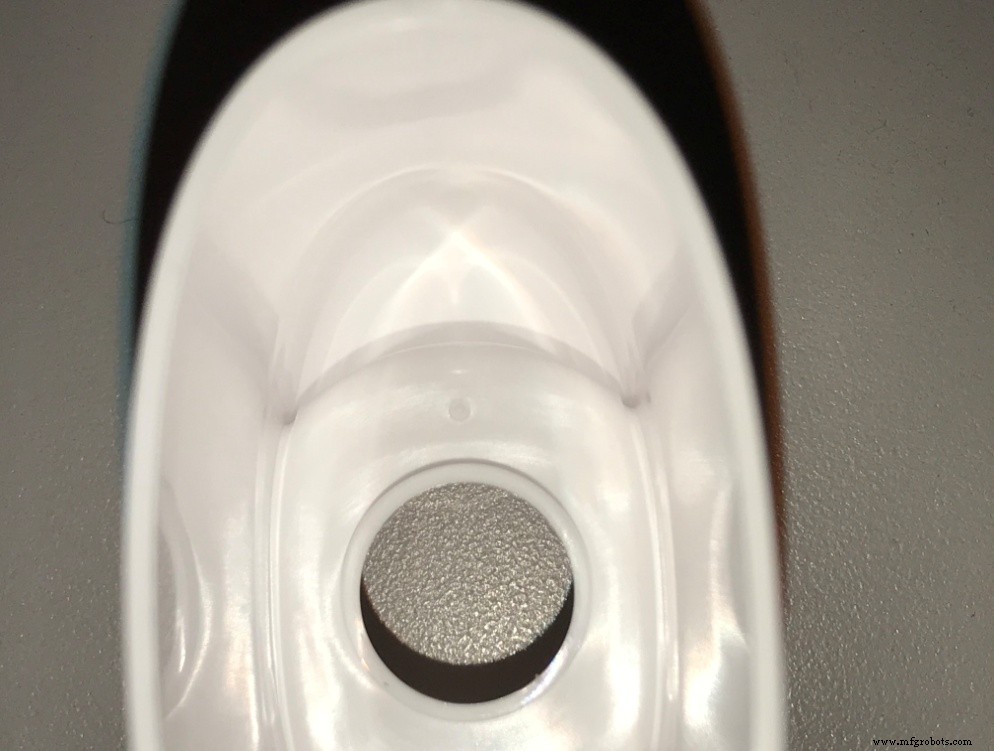
После: уменьшение материала в стыках стенок.
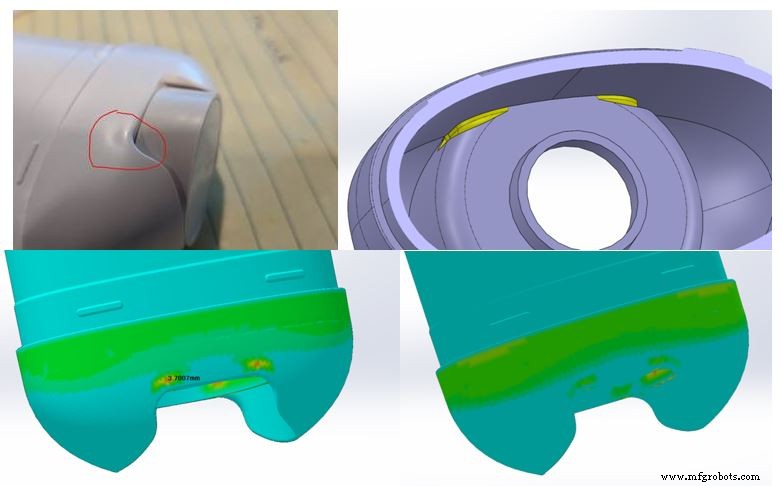
В сочетании с более длинным временем цикла для тщательного остывания и настройками процесса, результатом стала безупречная, функциональная деталь. Тесное сотрудничество между дизайн-инженерами и изготовителями форм оказалось критичным для быстрого решения этих проблем.
Боссы (или боссы) представляют другую проблему. Как конические ребра, они должны балансировать прочность, посадку с резьбовыми крепежами и минимальную толщину для избежания впадин. Мы рассмотрим дизайн боссов в будущем посте.
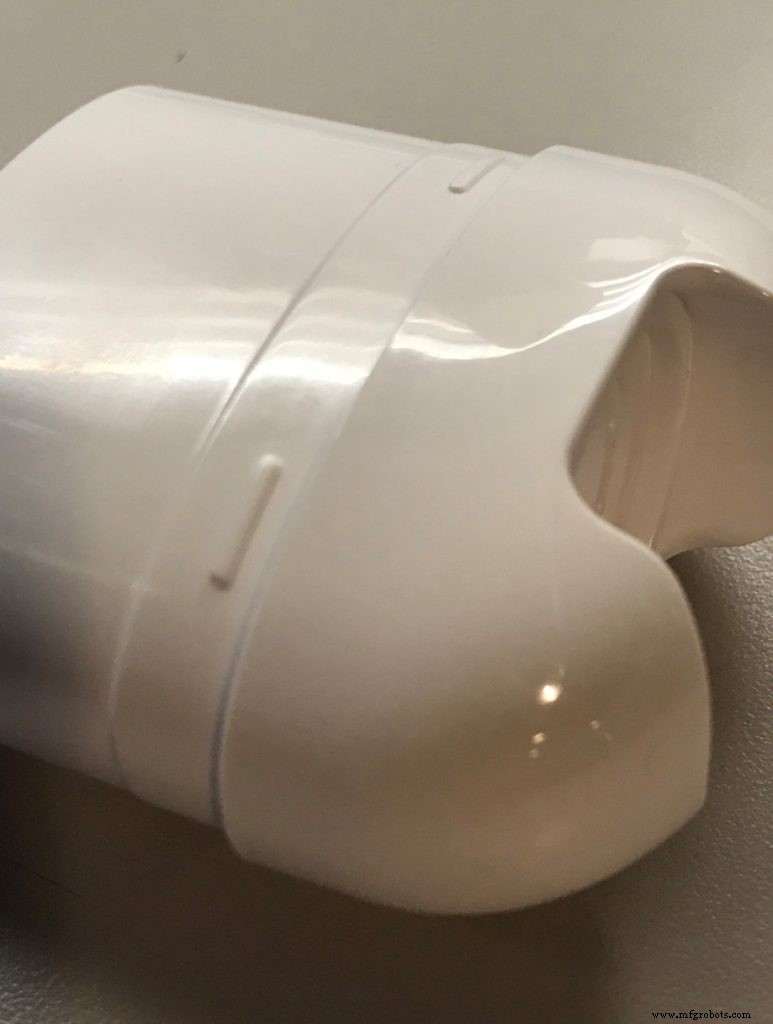
Применяя надежные инженерные практики литья под давлением и передовые 3D CAD инструменты, дизайнеры могут минимизировать риск впадин и других косметических дефектов. Работая рука об руку с изготовителями форм, обеспечивают высококачественные, визуально привлекательные детали, отвечающие функциональным требованиям, сокращая время выхода на рынок.
Ключевые выводы: держать внутренние стенки и ребра в пределах 50–60 % номинальной толщины, минимизировать острые пересечения, учитывать легкие изменения отформовки для снижения вариации толщины, и использовать CAD-инструменты анализа толщины. Сотрудничайте с литейщиками рано и итерируйте на первых двух серийных запусках для уточнения дизайна и процесса.
Ссылки на: Часть 1, Часть 3, Часть 4
Производственный процесс
- Часть 6: Управление командами и подрядчиками при проектировании литых под давлением деталей
- Проектирование деталей для литья под давлением: мастерство углов отформа для бесшовного извлечения
- Предотвращение деформации при литье под давлением: дизайнерские стратегии
- Проектирование боссов для литья под давлением: баланс прочности и технологичности
- Ключевые принципы дизайна для оптимизации металлических 3D-печатных деталей
- Проектирование деталей из термореактивных композитов: Практическое руководство и инфографика
- Мастерство Design for Manufacturability: Часть 2 — допуски и оптимизация элементов
- Design for Manufacturability: основные руководящие принципы — Часть 1
- Как выбрать идеальную SPI-отделку поверхности для литых под давлением деталей
- Экспертные рекомендации по дизайну для качественного литья под давлением