



Предотвращение деформации при литье под давлением: дизайнерские стратегии
В этой четвертой части нашей серии о деталях литья под давлением мы фокусируемся на распространенном, но часто упускаемом дефекте: деформации (warpage). Деформация возникает из-за неравномерного остывания по свежелитой детали, обычно вызванного неравномерной толщиной стенок, внутренними элементами или сложными соотношениями сторон. Хотя 3D-анализ течения формы может предсказать многие из этих проблем, реальные факторы — такие как поток материала при остывании и снятие внутренних напряжений после литья — могут усилить предсказанные искажения, делая деформацию критической проблемой как для производительности, так и для эстетики.
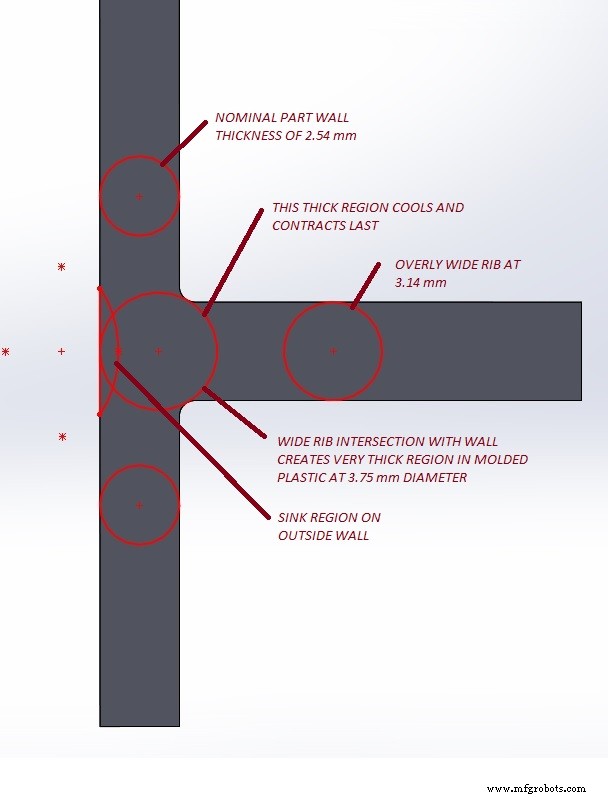
Даже небольшое предсказанное количество деформации может эволюционировать в выраженный изгиб во время цикла остывания детали. Это особенно проблематично для продуктов, которые должны соответствовать строгим критериям сборки или эстетики — таких как высокоглянцевые покрашенные корпуса, где даже незначительное провисание производит эффект «рыбьего глаза». На стадиях прототипирования, где используются фрезерованные или 3D-печатные макеты, деформация может не быть очевидной до фактического литья под давлением.
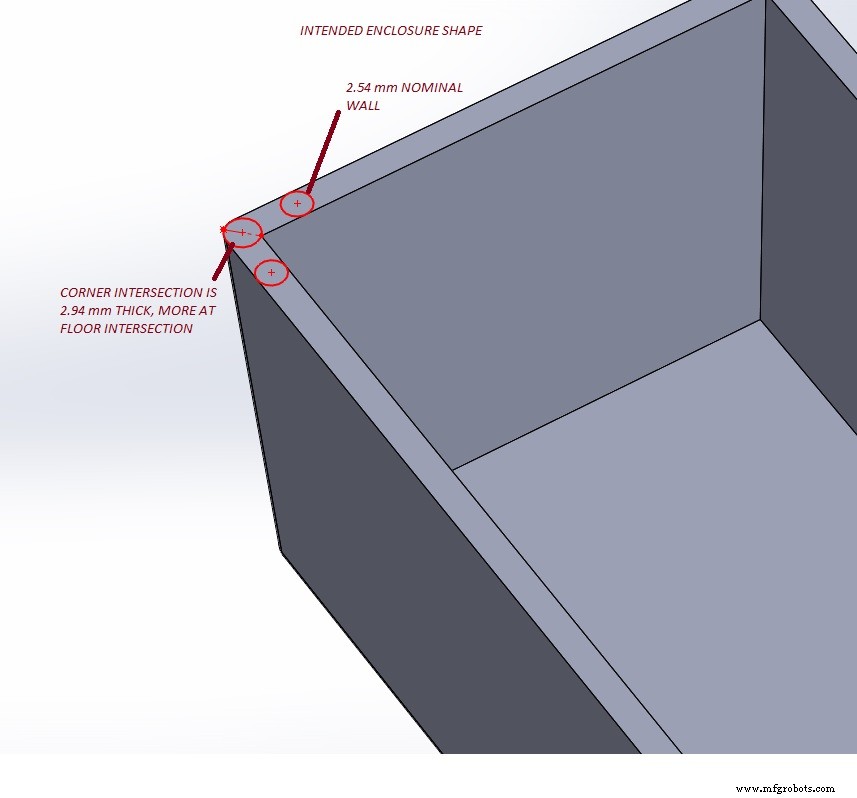
Для смягчения деформации начните с постоянной толщины стенок и мягких переходов. Поддерживайте плавное уходы ребер и боссов, и рассмотрите увеличение внешних радиусов в углах для сохранения равномерной внутренней толщины за фаской. Если требуется острый внешний вид, введите внутренние сердечники в углах для локального уменьшения толщины материала при сохранении постоянной толщины стенки вокруг фаски.
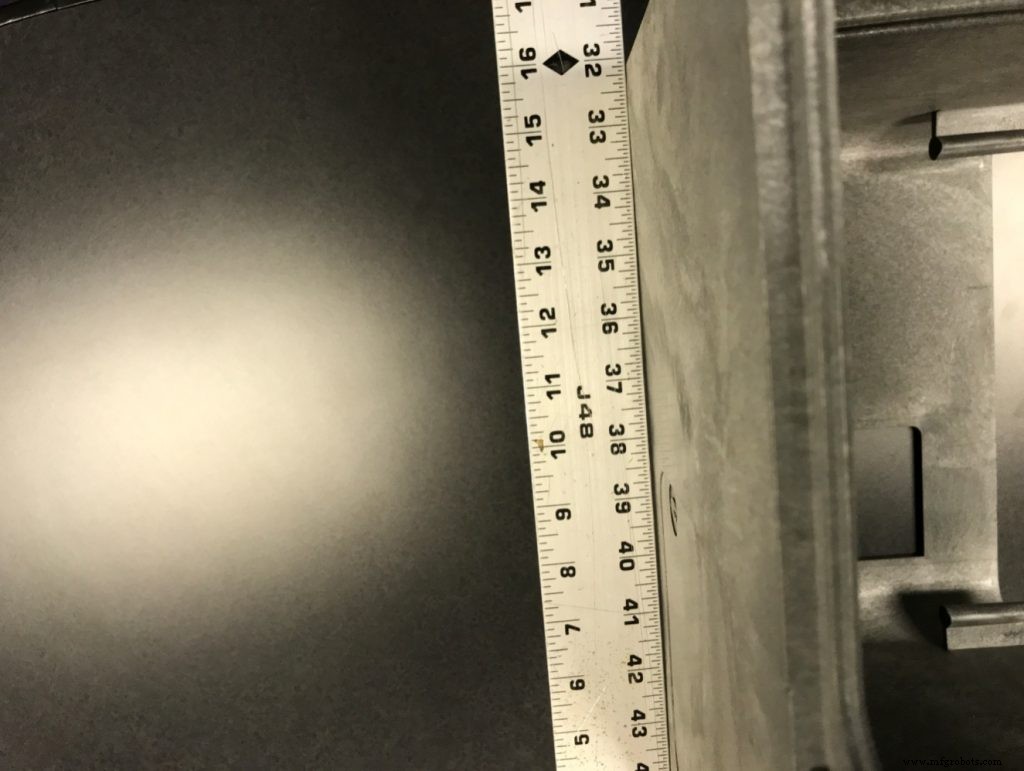
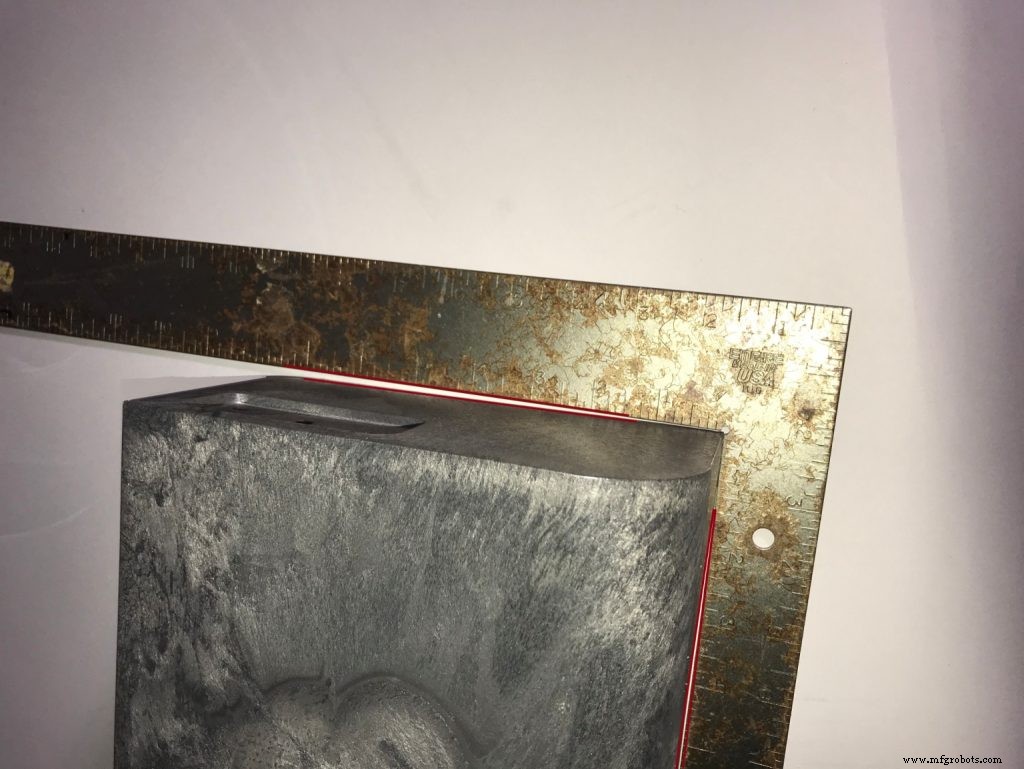
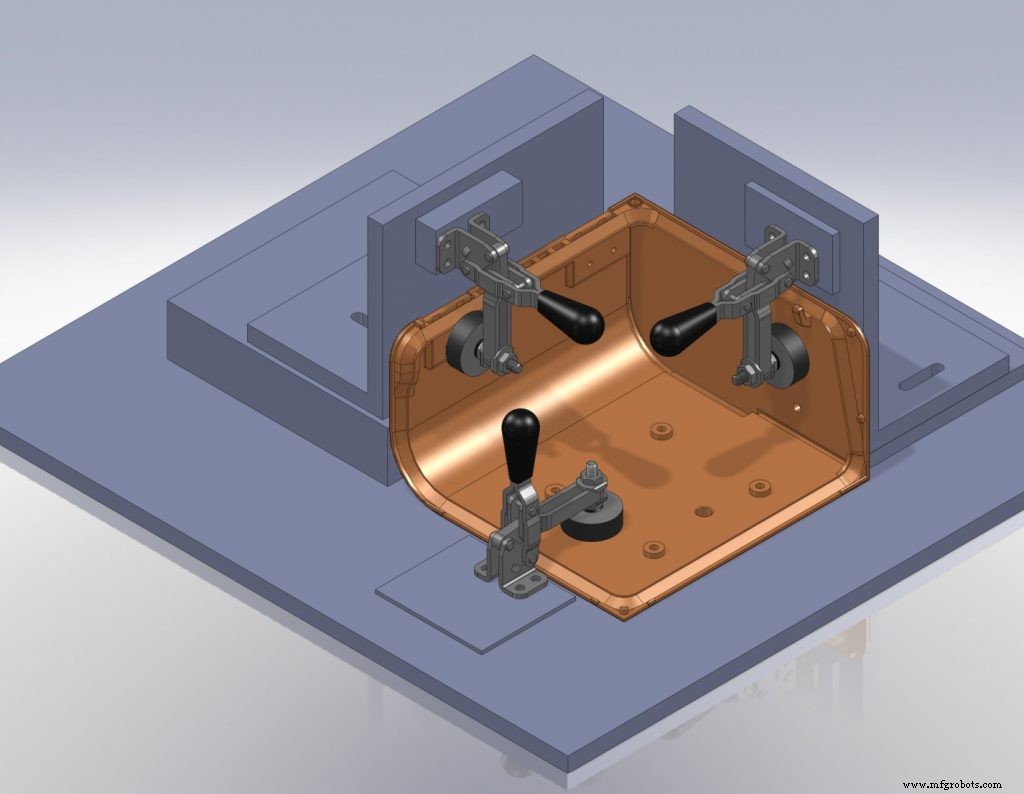
Большие плоские поверхности представляют свои вызовы. Одиночное провисание или впадина становится высоко заметной под блестящей отделкой, как продемонстрировано в линейке лабораторного оборудования Protein Simple, где исходная деталь двери деформировалась из квадрата. Благодаря тесному сотрудничеству с литейной мастерской и применению кастомных пост-литьевых приспособлений, команда достигла почти идеальной планарности без дополнительной ручной отделки. Результатом стала дизайнерская награда и шестикратный рост продаж в первый месяц.
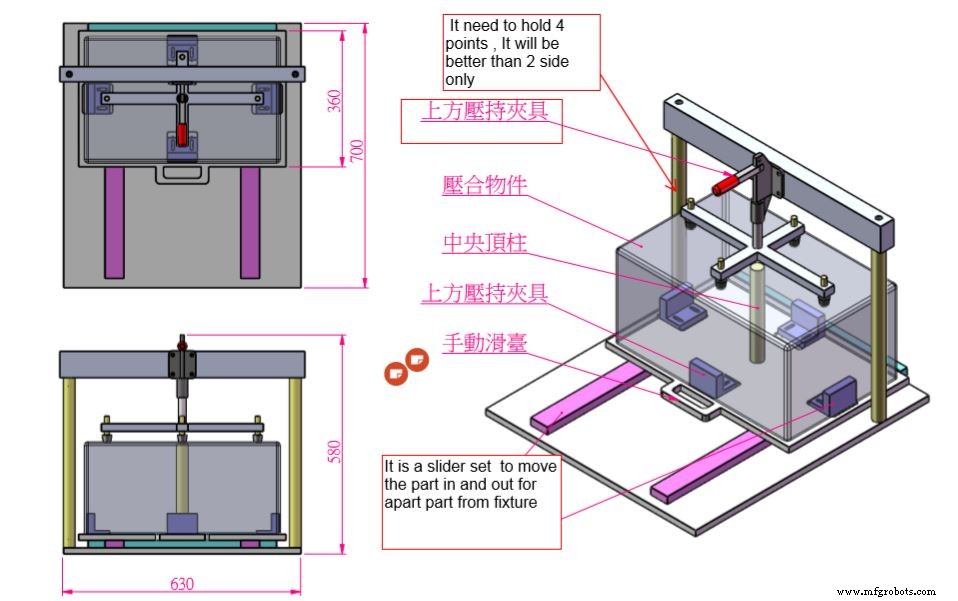
Когда детали имеют большие отверстия или тонкие пролеты — распространено в дизайнах рамок для стоечных серверов — деформация может стать еще более выраженной. Мостовидные секции, удовлетворяющие потребности в вентиляции или доступе, особенно уязвимы. В таких случаях тонкая настройка толщины материала, усиление переходов и применение пост-литьевых приспособлений критичны. Тесное сотрудничество с литейной командой, итеративный анализ течения формы и физическое тестирование могут эффективно решить эти проблемы.
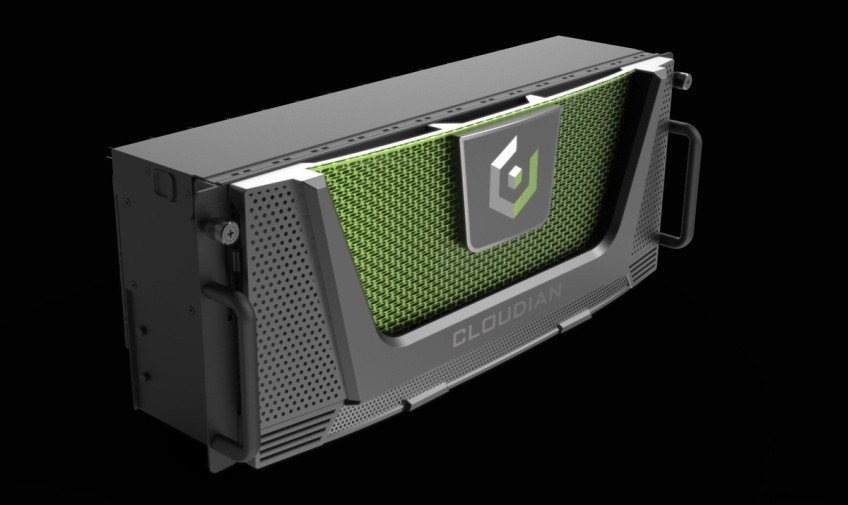
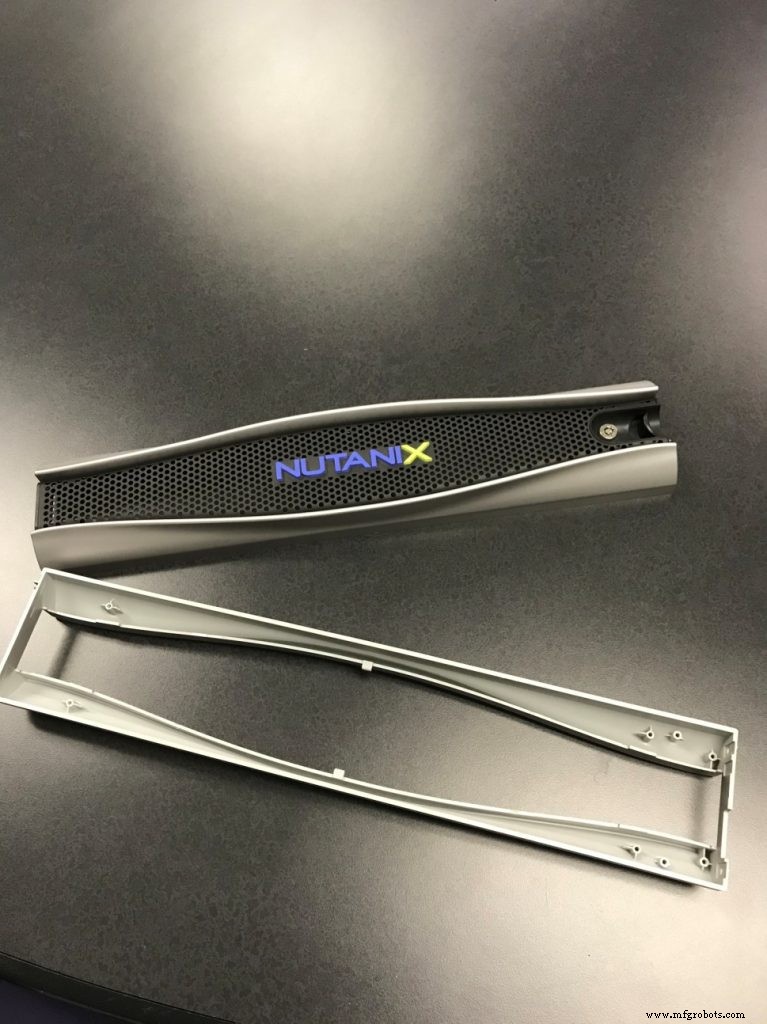
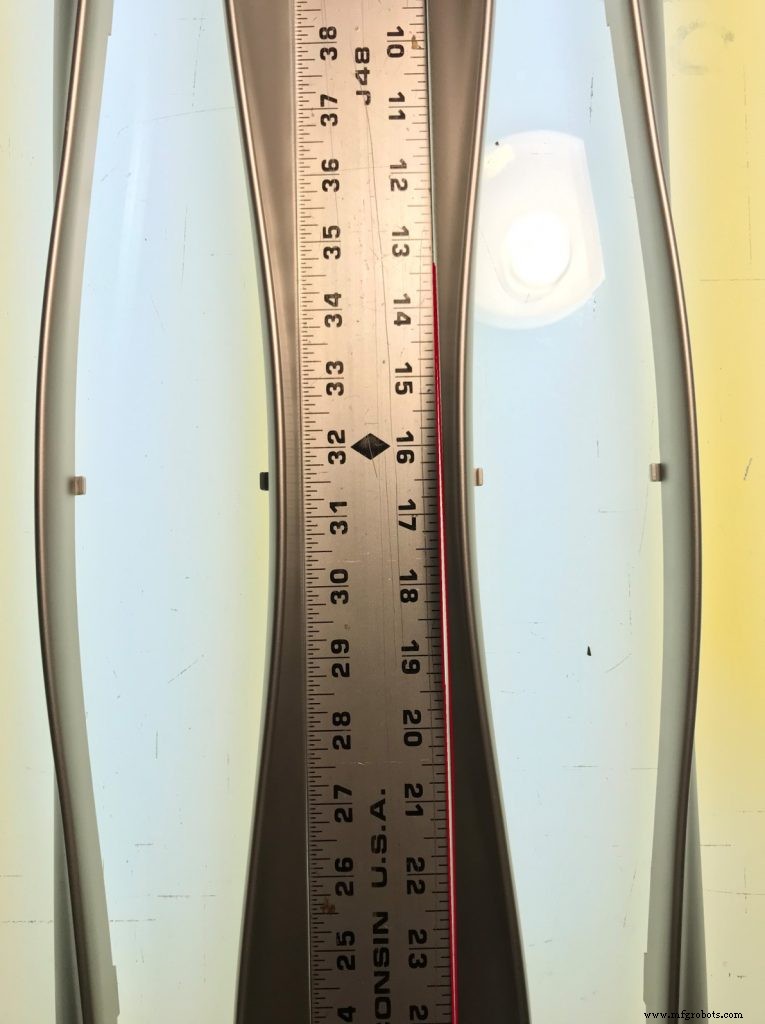
Во многих случаях единственной структурной поддержкой является съемное металлическое перфо, которое не может надежно выдерживать напряжения, накладываемые деформацией. Решение лежит в строгом дизайнерском обзоре, выборе материала и разработке пост-литьевых приспособлений, которые коллективно доставляют высококачественные компоненты, соответствующие как функциональным, так и брендовым целям.
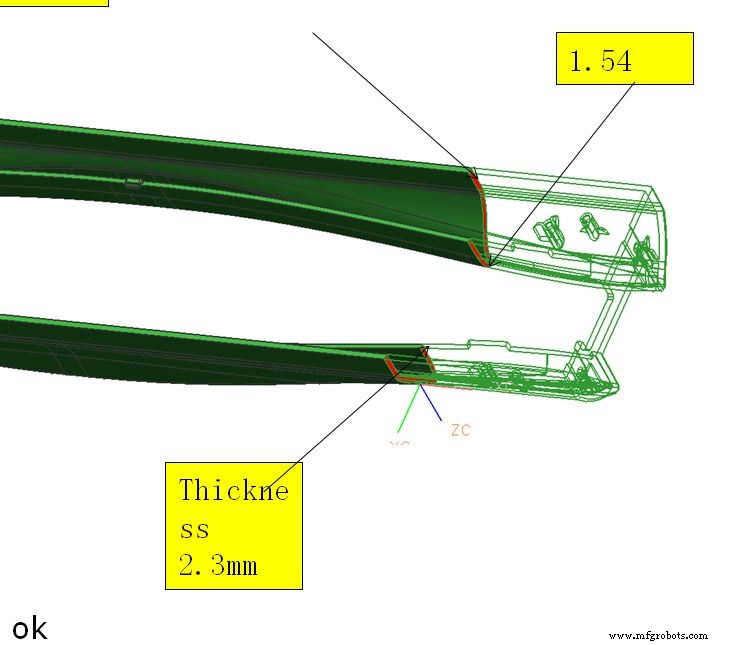
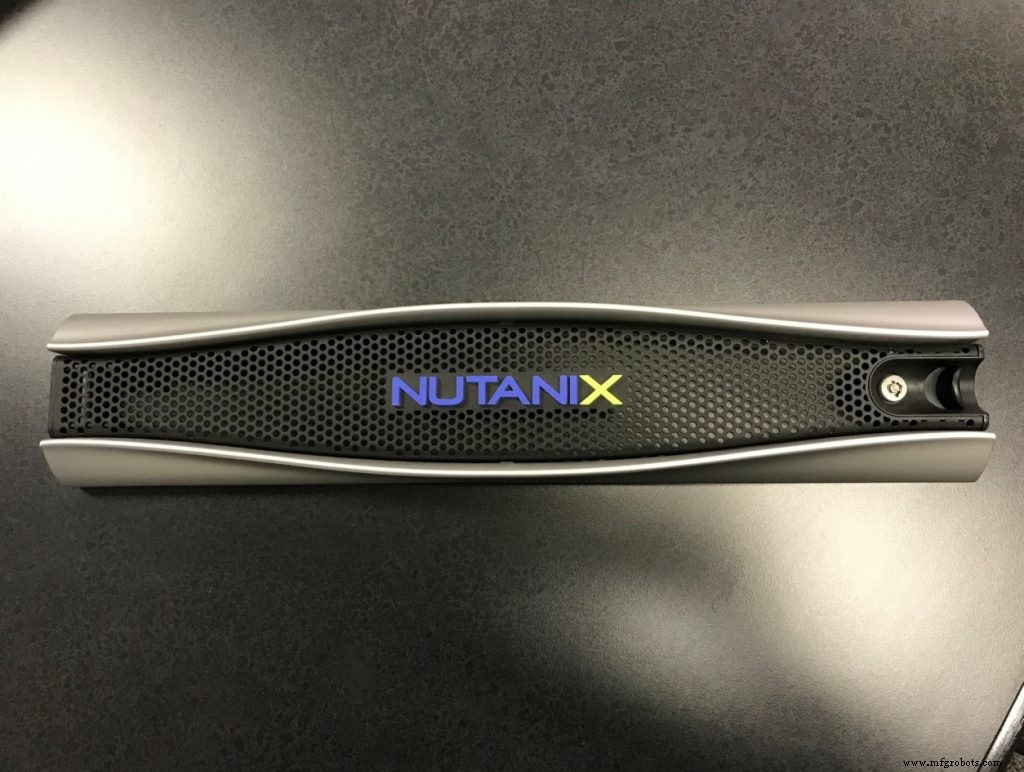
Подводя итог, деформация — это проблема фазы дизайна, которую можно смягчить через продуманную геометрию, постоянную толщину стенок и проактивное сотрудничество с литейной командой. Следуя этим рекомендациям, дизайнеры могут создавать детали литья под давлением, которые не только безупречно работают, но и поддерживают визуальные стандарты бренда.
Смотрите также: Андеркаты, Увпадины, Боссы
Производственный процесс
- Часть 6: Управление командами и подрядчиками при проектировании литых под давлением деталей
- Проектирование деталей для литья под давлением: мастерство углов отформа для бесшовного извлечения
- Проектирование боссов для литья под давлением: баланс прочности и технологичности
- Дизайн форм для литья под давлением — Часть 2: понимание и устранение впадин (sink marks)
- Ключевые принципы дизайна для оптимизации металлических 3D-печатных деталей
- Проектирование деталей из термореактивных композитов: Практическое руководство и инфографика
- Мастерство Design for Manufacturability: Часть 2 — допуски и оптимизация элементов
- Design for Manufacturability: основные руководящие принципы — Часть 1
- Как выбрать идеальную SPI-отделку поверхности для литых под давлением деталей
- Экспертные рекомендации по дизайну для качественного литья под давлением