



Проектирование деталей для литья под давлением: мастерство углов отформа для бесшовного извлечения
Отформовка (draft) критична для деталей литья под давлением. Наклон боковых стенок позволяет детали извлекаться из металлической формы без прилипания или повреждения только что сформированных поверхностей.
Отформовка влияет на внешний вид детали, посадку и сборку. Дизайнеры и механические инженеры должны взвешивать дизайнерский замысел, выравнивание детали и производственную осуществимость с самых ранних стадий.
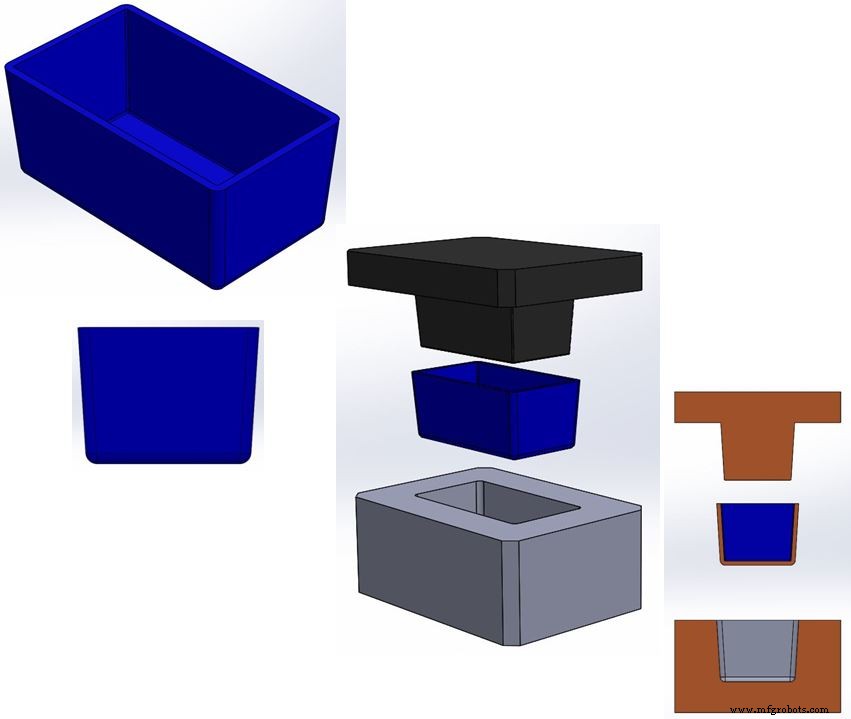
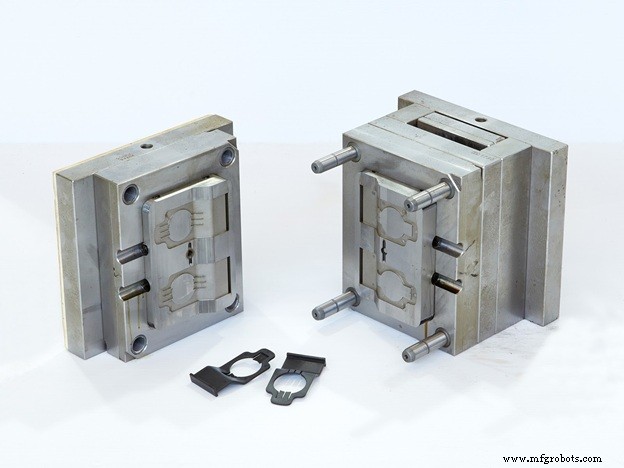
Детали литья под давлением формируются в большой металлической полости, созданной двумя половинками формы. Расплавленный пластик закачивается под давлением; когда он остывает, половинки формы раздвигаются и извлекают деталь. Чем больше отформовка на боковых стенках, тем легче и быстрее извлечение.
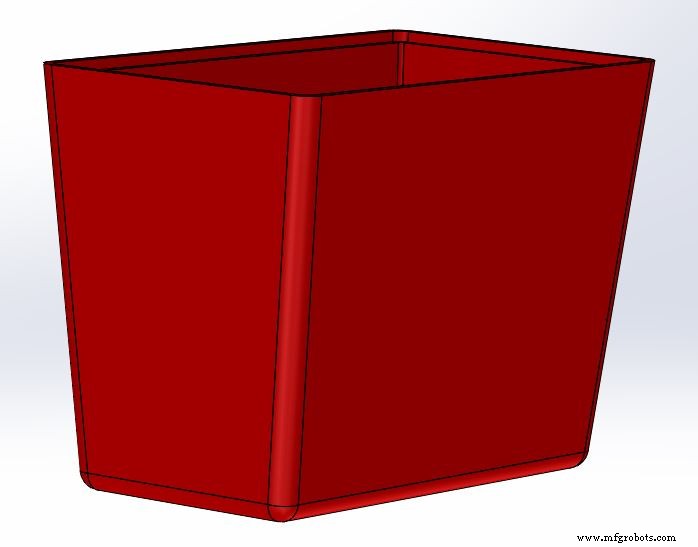
Текстура или рисунок на литой поверхности создает высоты и низины. Низина требует возвышенности в форме, которая может зацепить деталь, если отформовка недостаточна. Поэтому более глубокие текстуры часто требуют больше отформовки.
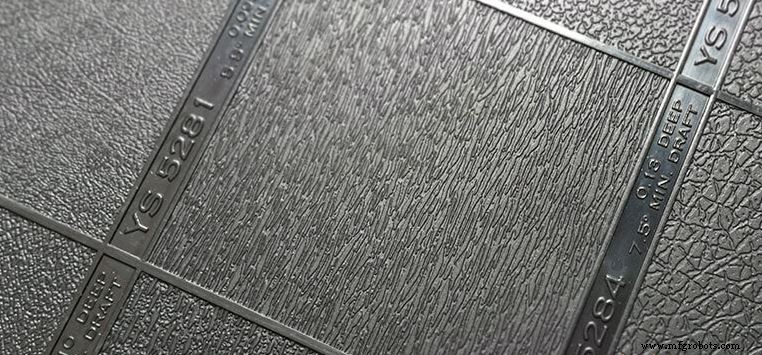
Распространенное правило — 1,0–1,5° отформовки на каждые 0,001 дюйма глубины текстуры. Внутренние стенки часто нуждаются в больших углах, так как усадка увеличивает трение при остывании. Некоторые литейщики рекомендуют дополнительную отформовку для снижения риска дефектов отделки, предотвращения прилипания и улучшения времени цикла — что выгодно их марже.
Больше отформовки не всегда лучше. Тесно подгонимые дизайны, зазоры к внутренним компонентам или эстетика гладких параллельных стенок могут требовать минимальной отформовки, что может повысить стоимость инструментов и усложнить удержание отделки.
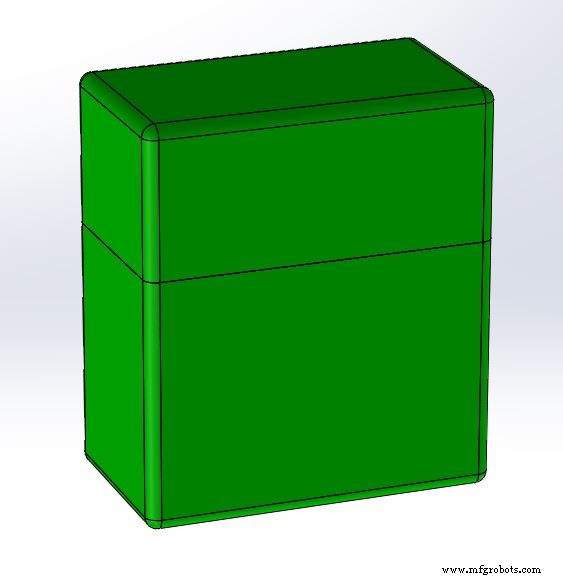
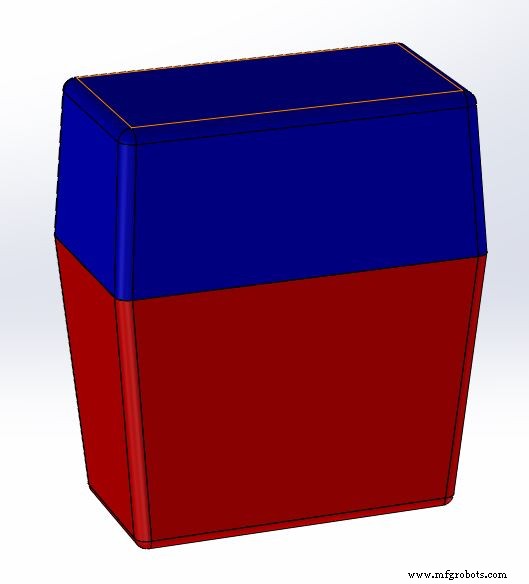
Поиск правильного баланса подразумевает компромисс. Требования к отформовке зависят от материала, времени цикла, проблем извлечения и отделки. Цель — решение, удовлетворяющее всех стейкхолдеров, даже если это означает корректировку одного аспекта.
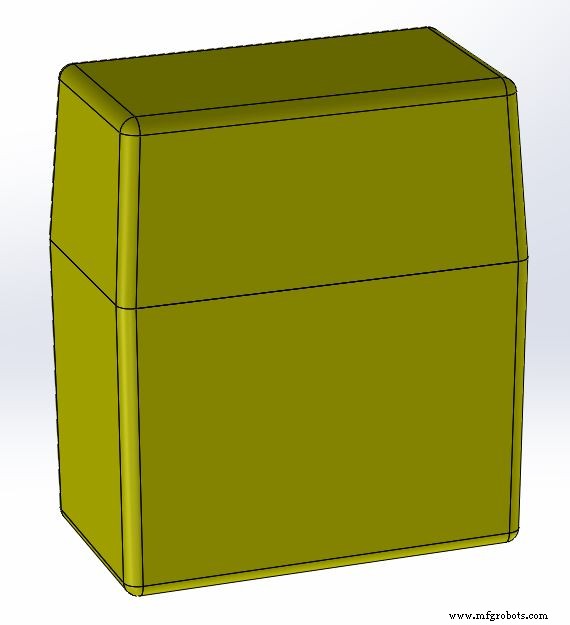
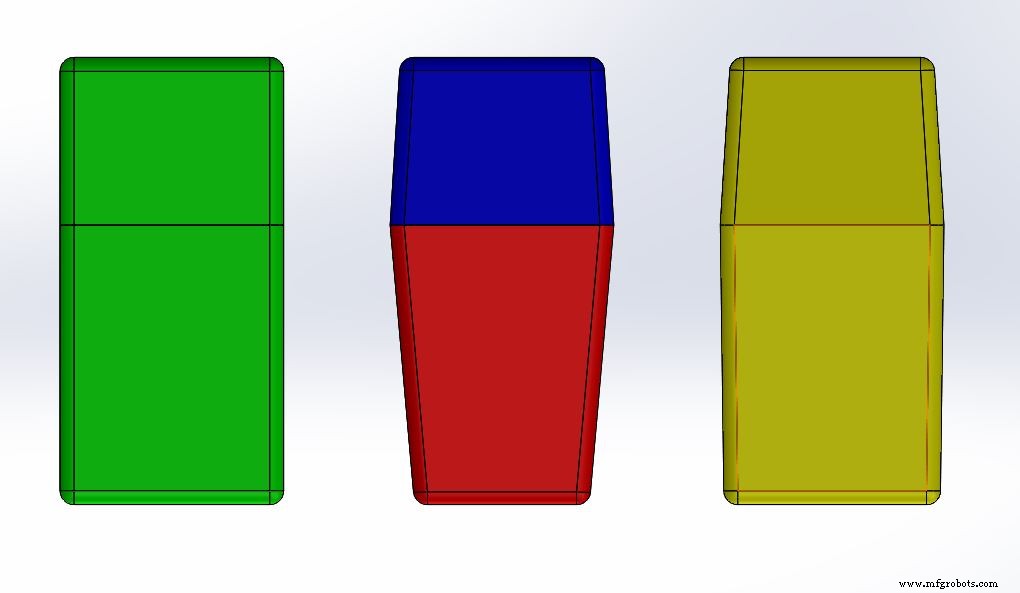
Сотрудничество с командой промышленного дизайна, клиентом и литейщиком может снизить глубину текстуры или сгладить отделку, что в свою очередь снижает требуемую отформовку. Внутренние поверхности также можно сделать более гладкими, чтобы снизить отформовку без чрезмерного тонкостенния.
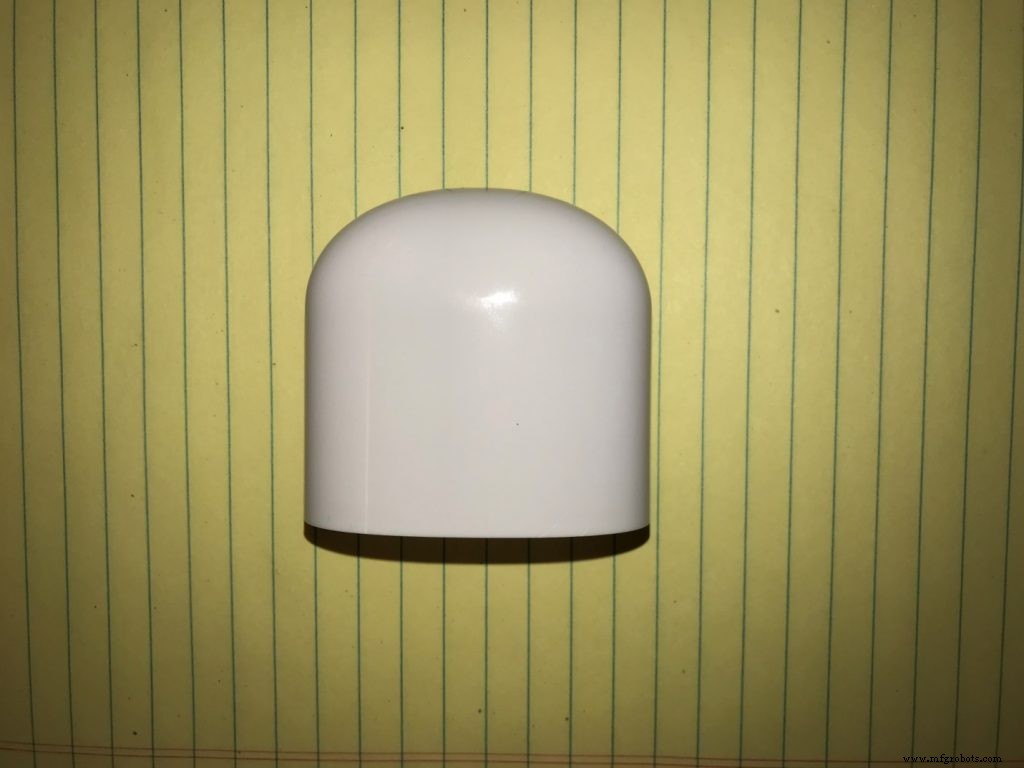
Когда текстура осветляется или затухает у выравнивающих элементов, углы отформовки могут приближаться к нулю, особенно на низкообъемных деталях, где время цикла менее критично, и дополнительное остывание позволяет детали чисто отделяться от формы.
В нашей консалтинговой практике мы часто сталкиваемся с проектами, где дизайн на стадии эскиза передается зарубежному подрядчику по инструментам за самую дешевую опцию. Клиенты затем возвращаются к нам за дорогими исправлениями. Решение — интегрированный дизайнерский подход, вовлекающий всех стейкхолдеров с начала, экономящий время, деньги и гарантирующий, что конечный продукт соответствует замыслу по виду и функции.
Проектирование деталей литья под давлением — это настоящая командная работа. Вовлечение инженеров, дизайнеров и литейщиков на протяжении всего процесса гарантирует лучший результат — и более быстрый выход на рынок.
Смотрите также: Андеркаты, Увпадины, Боссы
Производственный процесс
- Полное руководство по литье под давлением: от гранул к готовым деталям
- Часть 6: Управление командами и подрядчиками при проектировании литых под давлением деталей
- Предотвращение деформации при литье под давлением: дизайнерские стратегии
- Проектирование боссов для литья под давлением: баланс прочности и технологичности
- Дизайн форм для литья под давлением — Часть 2: понимание и устранение впадин (sink marks)
- Топ материалов для литья пластиков под давлением для высокого качества и производительности
- Алюминий против стали: какой материал формы для литья пластиков под давлением дает оптимальную производител…
- Премиальные б/у прессовщики для литья под давлением – Глобальный каталог
- Экспертные рекомендации по дизайну для качественного литья под давлением
- Лучшие пластики для литья под давлением: свойства и выбор материала