



Проектирование боссов для литья под давлением: баланс прочности и технологичности
Детали литья под давлением — отличный выбор для продуктов средних и больших объемов. Когда дизайн включает литые пластиковые боссы (bosses), можно достичь низкозатратного решения, которое выравнивает компоненты и обеспечивает надежные точки крепления для крепежа и корпусов. Однако тщательное проектирование и размещение этих боссов критично для избежания косметических дефектов и обеспечения надежной структурной производительности.
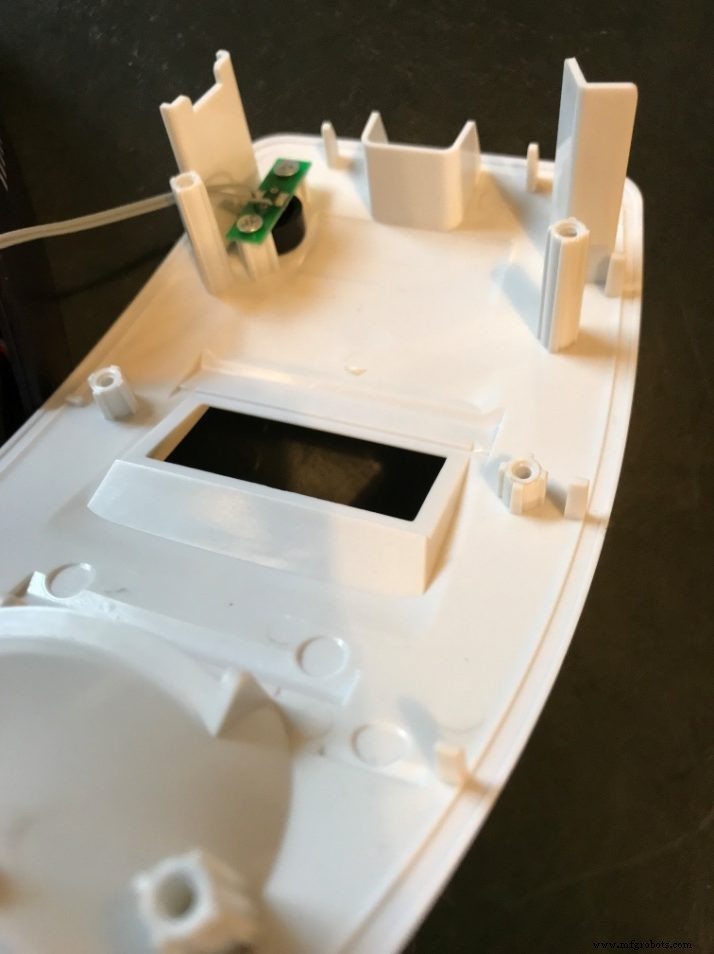
Существует множество рекомендаций по созданию боссов, но они часто конфликтуют. Рекомендации варьируются по производителю, подрядчику-литейщику, команде сборки или промышленному дизайнеру. Ключ — объединить эти перспективы в босс, который работает без введения видимых косметических недостатков. Достижение этого баланса требует сотрудничества между механическим инженером и партнером по литью под давлением, который уточнит процесс и обеспечит качество детали.
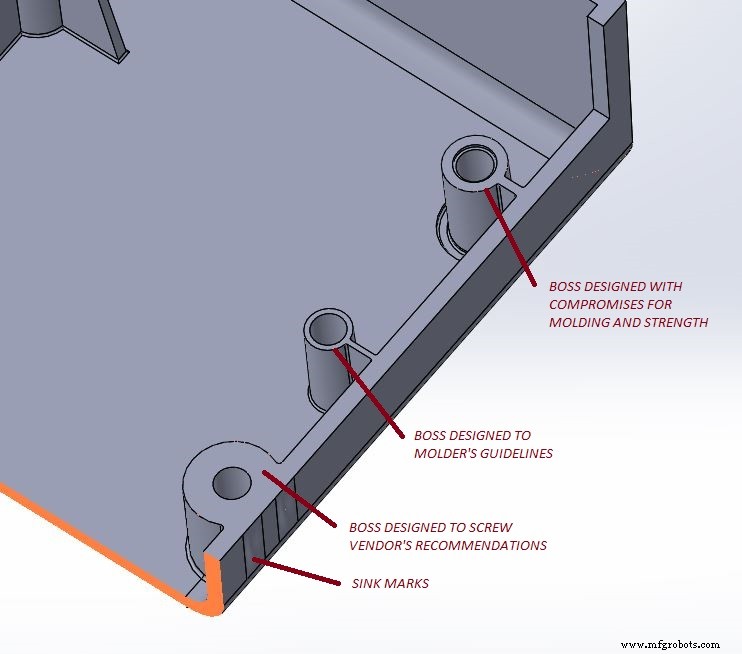
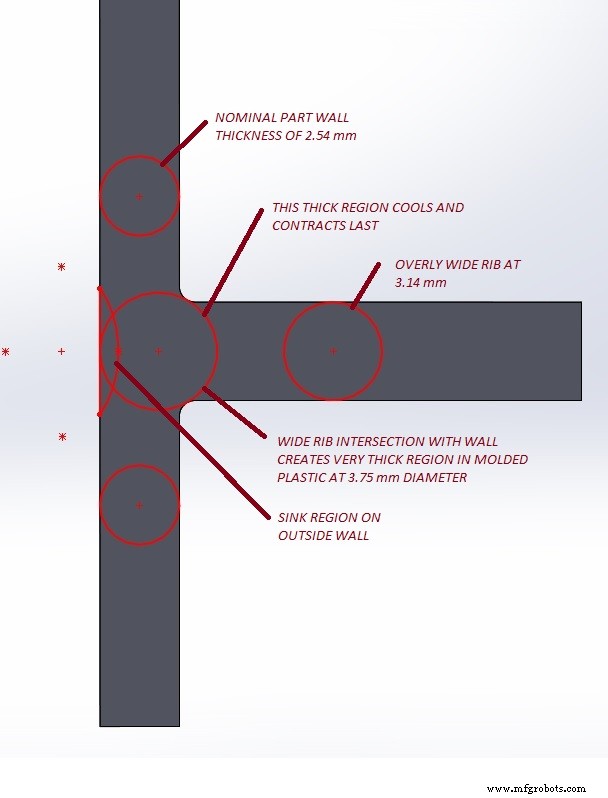
Почему боссы иногда терпят неудачу? Переразмеренный или плохо позиционированный босс может создать впадины (sink marks) на ключевых косметических поверхностях. При литье под давлением впадина возникает, когда толстый участок пластика — обычно на пересечении внутренних элементов и внешних стенок — остывает медленнее окружающего материала. Медленно остывающее ядро сокращается против уже жесткого пластика, производя вмятины, поверхностные напряжения и иногда деформацию. Эти дефекты также могут препятствовать правильному заполнению формы, веду к дополнительным недостаткам.
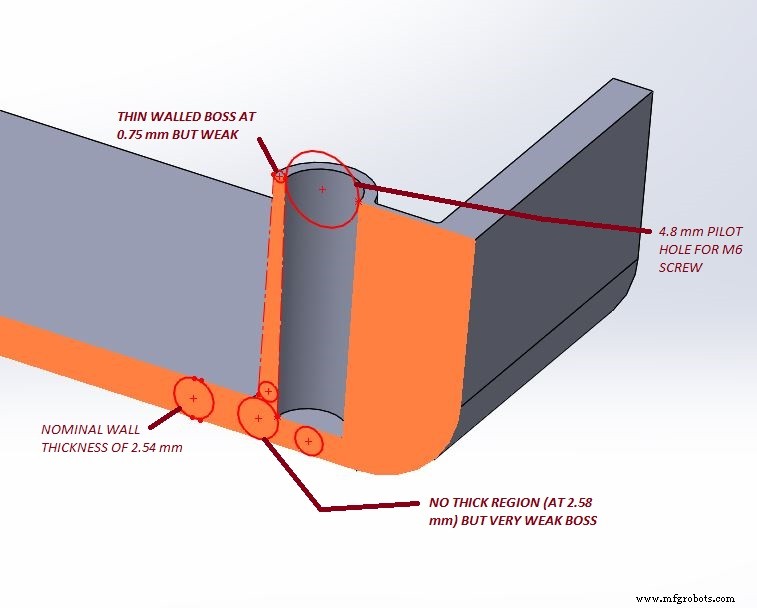
Наоборот, недоразмеренный босс может быть легким для литья, но не удерживает крепеж, вызывая ослабление компонентов или даже отбраковку детали. Босс должен обеспечивать достаточную толщину стенки для поглощения монтажных сил и поддержки резьбового крепежа. Если материал слишком тонкий, он может холодово течь при сборке, веду к ослаблению или отказу под нагрузкой.
Кроме того, боссы требуют отформовки для извлечения из стальной формы. Внешний диаметр стенок растет у основания, часто с легкой фаской для плавного извлечения. Обращайтесь с боссом как с круговой реберкой: толщина его стенки должна составлять около 50–60 % номинальной толщины стенки окружающей детали для предотвращения впадин. Достижение этого соотношения при сохранении достаточного материала для надежного соединения — основная задача.
Для винтов в пластик рекомендуется, чтобы глубина зацепления резьбы составляла 2–2,5 номинального диаметра винта. Эта более высокая зацепление компенсирует обычно более низкую сдвиговую прочность пластика по сравнению с металлом. Правильная глубина резьбы распределяет напряжения соединения и повышает долговечность.
Для примирения прочности с технологичностью рассмотрите следующие проверенные дизайнерские стратегии:
- Уменьшите внешний диаметр босса относительно рекомендации производителя, сохраняя толщину стенки близкой к окружающему пластику.
- Применяйте минимальную отформовку на внутренних поверхностях, сохраняя гладкое, фасонное основание.
- Позиционируйте босс далеко от критических внешних стенок, чтобы избежать больших пересекающихся объемов.
- Углубите пилотное отверстие примерно на 30 % номинальной толщины основания, что уменьшает площадь пересечения и позволяет более толстые стенки босса.
- Включите неглубокую желобку у основания босса для дополнительного ограничения толстых участков.
- Используйте более высокий, хорошо спроектированный босс с посадочной стенкой, покрытой смежной накладной деталью для дополнительной прочности.
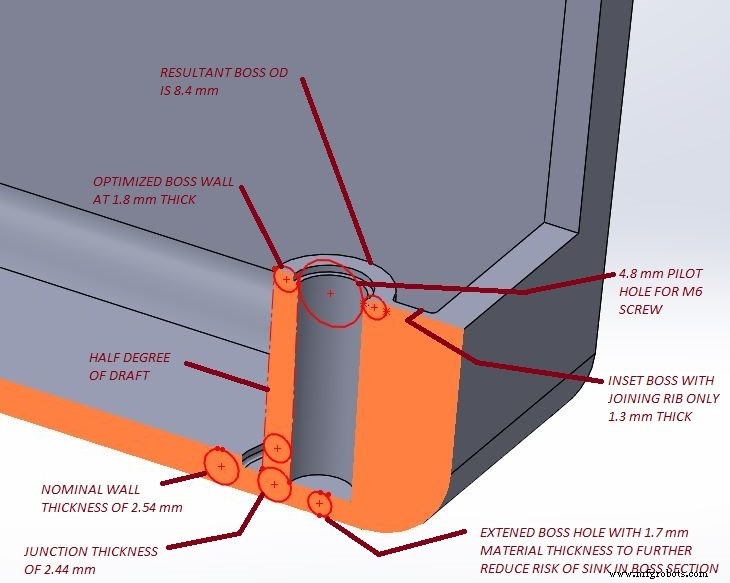
Эти техники держат босс в безопасном диапазоне толщины стенки (50–67 % от номинальной), улучшают зацепление резьбы и минимизируют риски впадин. Во время первого производственного запуска оцените производительность босса и крепежа; изменения сплава пластика или дизайнерские правки могут быть учтены путем настройки стержня формы или добавления материала — действий, которые обычно просты и недороги.
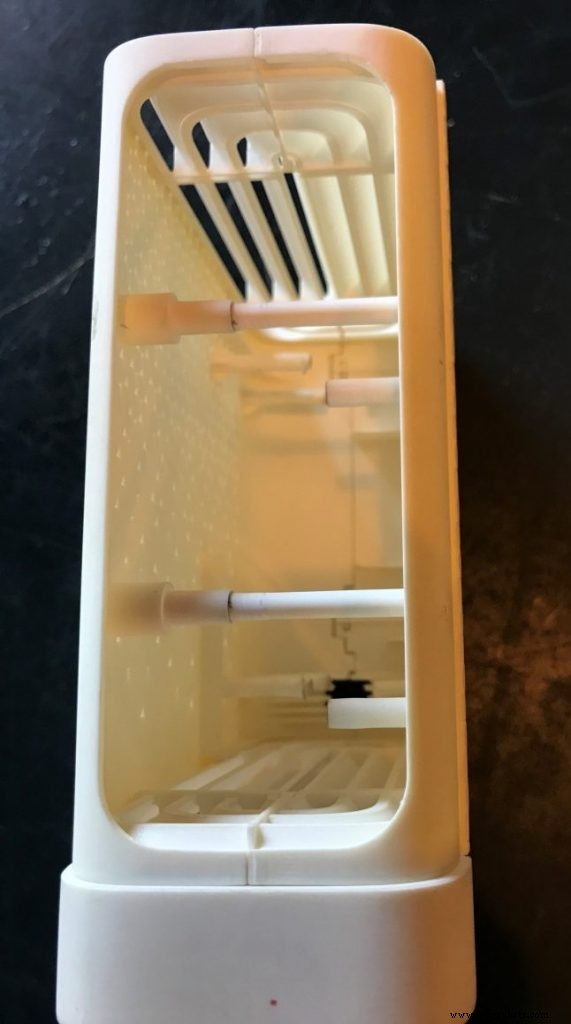
В конечном счете, требования каждой детали диктуют оптимальный баланс. Функциональные компоненты, невидимые снаружи, могут терпеть незначительные косметические дефекты, если они не угрожают прочности. Работая тесно с литейным партнером — настраивая время цикла, охлаждение и параметры процесса — вы можете устранить незначительные впадины и довести деталь до соответствия эстетическим и механическим целям.
Для более глубокого погружения см. Часть 1, Часть 2 и Часть 4.
Производственный процесс
- Часть 6: Управление командами и подрядчиками при проектировании литых под давлением деталей
- Проектирование деталей для литья под давлением: мастерство углов отформа для бесшовного извлечения
- Предотвращение деформации при литье под давлением: дизайнерские стратегии
- Дизайн форм для литья под давлением — Часть 2: понимание и устранение впадин (sink marks)
- Ключевые принципы дизайна для оптимизации металлических 3D-печатных деталей
- Проектирование деталей из термореактивных композитов: Практическое руководство и инфографика
- Мастерство Design for Manufacturability: Часть 2 — допуски и оптимизация элементов
- Design for Manufacturability: основные руководящие принципы — Часть 1
- Как выбрать идеальную SPI-отделку поверхности для литых под давлением деталей
- Экспертные рекомендации по дизайну для качественного литья под давлением