



Освоение литья под давлением: элементы дизайна, приводящие к успеху
Существует много элементов дизайна, которые мы любим видеть в моделях, предназначенных стать литыми под давлением деталями. Иногда мы получаем модели, которые просто «попадают в цель». Вы можете сказать, что дизайнер/инженер имеет отличное чувство того, что можно и чего нельзя делать с процессом, и всё начинается с твердого знания того, как работает литье под давлением.
Получите проверку дизайна для литья!
Если вы хотите литую деталь, ваши дизайны должны говорить об этом процессе. Мы можем рассмотреть ваш CAD и определить рано, предназначена ли деталь для литья, или мы можем предложить другой вариант, такой как 3D-печать или ЧПУ-обработка. Мы можем даже предложить небольшие изменения, которые могут сделать мир различий, когда начнется производство деталей. Получение этой первоначальной обратной связи может сэкономить вам много головной боли, времени и денег позже.
Охлаждение: как толщина влияет на детали
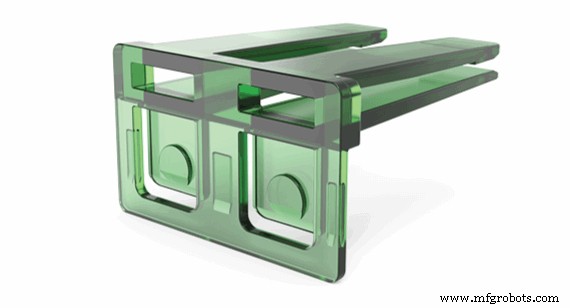
Проектируете ли вы свои литые детали, думая о толщине стенок? Мы любим видеть равномерные толщины стенок в моделях. Это показывает нам, что вы визуализировали, как литые детали остывают и твердеют. Наличие равномерных толщин стенок между 0,060 и 0,120 дюйма (1,5–3,0 мм) на деталях критично для обеспечения равномерного остывания. С другой стороны, будьте осторожны с экономией слишком большого веса под риском сделать детали слишком хрупкими или трудными для заполнения.
За пределами использования равномерных толщин, если вы проектируете тонкие стенки, вы можете получить:
- трещины
- подавленное охлаждение и возможную деформацию, если они окружены толстыми стенками
- неполное заполнение или короткие заполнения
- слабые линии сшивки и точки разрыва
- избыточный / преждевременный износ на линии разъема
Сделайте стенки чрезмерно толстыми и вы получите другие функциональные беспорядки:
- усадку
- пористость
- деформацию
- линии течения
№1 Уклон (Draft) — добавление 1 градуса для разделения
Уклон — это (часто) небольшой угол, включенный в детали для обеспечения того, чтобы они легко выходили из формы без повреждений. Надеюсь, вы добавляете уклон автоматически. Если вы создаете деталь без уклона в дизайне, вы можете иметь трудности добавить его в конце. Мы также рекомендуем не ожидать, что ваш поставщик решит, где уклон должен и не должен быть. Это риск, когда они поставляют деталь к вашей сборке. Коммуникация местоположений уклона в вашем дизайне может рассказать правильную историю формовщику. То, что мы любим в уклоне — как легко его включить в ваши модели, поэтому всегда добавляйте его в ваши дизайны.
Уклон позволяет деталям быть вытолкнутыми или оттолкнутыми от формы легко без добавленного напряжения. Мы часто используем кулинарные примеры вроде вафельниц или форм для Бандт-кексов. У каждого есть здоровый объем уклона, чтобы выпечка свободно выпадала из своей формы.
Косметические детали нуждаются в большем уклоне, особенно при применении текстур и полировки. Функциональные детали могут не нуждаться в таком большом уклоне, но 1 градус должен быть минимально рассматриваемым уклоном в литье под давлением, особенно при использовании алюминиевой оснастки. Также цифра «1» легче набрать, чем «0,5» для полуградуса. Просто думайте о цифре 1 (минимум) при добавлении уклона.
Уклон в сочетании с равномерными толщинами стенок позволяет детали остывать внутри формы без заклинивания или скручивания, что добавило бы внутреннее напряжение к детали и форме. Если ваша деталь чипсится (potato chips) внутри формы, добавленная сила зажима детали связывания добавляет напряжение к системе выталкивания и может сгибать выталкиватели и другие компоненты, рискуя повреждением форм и простоем. В худшем случае отсутствие уклона может сломать алюминиевые и стальные элементы в форме и привести к дорогостоящему ремонту как в долларах, так и во времени.
Почему мы любим радиусы (и почему вы тоже должны)
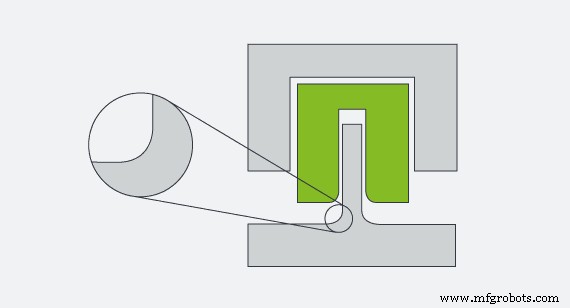
С литьем под давлением мы течем расплавленной смолой через полость. Смола ненавидит быть вынужденной в острый угол — особенно когда она остывает и расслабляется. Радиусы помогают снизить сдвиг и турбулентность, созданные острыми углами и внезапными изменениями потока. Острый край на вашей детали естественным образом хочет расслабиться и образовать маленький радиус, так что дайте ему то, что он хочет отразить — кривую, а не острый угол. Добавление радиусов к внутренним углам геометрии вашей детали критично для помощи детали чисто выталкиваться из формы.
Будьте готовы! Наденьте шляпы и очки визуализации — ваша деталь — положительная форма. Форма — отрицательная форма, разделенная пополам. Так что внутренний угол на вашей детали — внешний угол на форме. Когда деталь остывает, она усаживается. Когда это происходит, внутренний угол детали давит сильнее на внешний угол формы. Если внешний угол формы острый, пластиковая деталь в итоге будет обнимать острый край. Это приводит к зацепке или зажиму на этом острогом углу, создавая захват или заклинивание. Системы выталкивания должны толкать этот захват, и это создает напряжение в форме и на детали. Вы получаете сломанные детали, возможные сломанные формы и плохо обработанные детали, пока формовщик пытается снизить риск для формы и деталей клиента.
Если вы используете сквозные сердечники для устранения дорогой оснастки, такой как подъемники, кулачки и другие технологии формовки подрезаний, им тоже нужны радиусы на углах. Слишком часто мы создаем решения для снижения затрат, проецируя подрезание через деталь для формирования сквозного сердечника без создания угловых рельефов или добавления места для радиусов, помогающих детали выталкиваться из формы. Главное: не забывайте ваши радиусы.
Смола идет кругами и выходит здесь
Может показаться смешным говорить это опытным дизайнерам деталей, но помните: модели литья под давлением требуют отверстия (впуска) для подачи смолы в полость и выталкивателей для выталкивания детали с формы. Вы, вероятно, знали это, и это нас радует. Вот еще несколько советов, чтобы ваши дизайны были готовы к литью.
Стандартное однофазное литье и быстрое литье по умолчанию используют лозунговый впуск (tab gate). Он прост, эффективен и не требует специального оборудования. Потребители привыкли видеть детали высокого объема производства со скрытыми или замаскированными впусками. Обычно компании платят значительные предварительные затраты за добавление специальных впусков для скрытия. Это дорого и требует расширенных временных линий для скрытия вашего впуска. Лозунговый впуск не требует времени, ему просто нужно быть нарезанным на линии разъема и — бац — можно начинать литье деталей.
Выталкиватели необходимы. Они просты и эффективны. Хорошая новость — обычно есть лицевая сторона и нелицевая сторона детали. Нелицевая сторона — внутри сборки — внутренняя сторона оболочки или корпуса. Где вы можете пострадать, если делаете что-то вроде мыльной чашки, где внутренняя сторона — лицевая. Помните, деталь усаживается на форму по мере остывания. Это может заставить её прилипнуть к форме, требуя от формовщика разместить внутреннюю сторону детали на стороне выталкивателя, и это также потребует выталкивателей для выталкивания теперь меньшей детали с сердечника формы. Это оставляет маленькие круглые элементы на внутренней стороне нашей мыльной чашки, беду индустрии мыльных чашек.
Мы любим видеть CAD-файлы, где очевидно, что дизайнер учли процесс литья под давлением. То, что нам нравится еще больше — когда вы загружаете свой CAD-файл рано, чтобы получить обратную связь по вашей геометрии и нашему производственному процессу. Если вы не совсем разобрались во всех правилах, начните диалог с нами рано в дизайне, чтобы мы могли направить вас к лучшей детали в кратчайшее время. Ожидание до завершения дизайна может удивить вас, когда формовщик попросит изменения. Это также может повлиять на дополнительные детали в вашей сборке прямо в момент, когда вы готовы покупать.
Итак, это некоторые из вещей, которые мы любим видеть в CAD-моделях для литья под давлением. Прочитайте об элементах дизайна, которые мы любим в наших других сервисных линиях: ЧПУ-обработка, 3D-печать и фабрикация листового металла.
Промышленные технологии
- Проектирование деталей для литья под давлением: мастерство углов отформа для бесшовного извлечения
- Критическая роль углов отклона при литье под давлением
- Реакционное литьё под давлением (RIM): процесс, преимущества и применения
- Литьё под давлением vs отливка: выбор правильного процесса для вашего продукта
- Термоформирование vs реакционное литьё под давлением (RIM): выбор правильного процесса для кастомных литых прод…
- Литьё под давлением vs RIM: выбор правильного процесса для сложных дизайнов
- Литье в формы против литья реакционной инъекции (RIM): ключевые различия в производстве термореактивных полиур…
- Литье под давлением в алюминиевые формы: эффективное, экономичное производство сложных деталей
- Освоение литья под давлением с подрезами (Undercuts): стратегии дизайна для сложных деталей
- Выбор инструментальных материалов для литья под давлением: ключ к успеху