



От аддитивного производства к литью под давлением: бесшовный переход к серийному производству
Точность и повторяемость промышленной 3D-печати сделали аддитивное производство эффективным и точным процессом для функционального прототипирования. В то же время литье пластиков под давлением давно является надежным, экономически и временно эффективным способом производства деталей для крупных серий — от десятков тысяч штук и более.
В результате инженеры, конструкторы и разработчики продуктов обнаружили, что эти два процесса отлично дополняют друг друга в жизненном цикле продукта: начиная с снижения рисков проектирования через 3D-печать прототипов, а затем переходя к литью под давлению для набора объемов производства. Для миллионов конструкций деталей на مر السنين это было проверенным сочетанием.
В Protolabs примеры такого подхода встречаются во многих отраслях, включая авиацию, оборону и медработу.
Стоит отметить, что существует несколько процессов 3D-печати, способных создавать полностью функциональные серийные детали. Прямая лазерная спекция металла (DMLS), например, использует ряд металлов для производства готовых к использованию деталей. Селективная лазерная спекция (SLS) на основе нейлона создает высокопрочные готовые детали. Multi Jet Fusion также применяется для серийного производства нейлоновых деталей.
Тем не менее, переход от 3D-печатных прототипов к литью под давлением остается популярным вариантом, главным образом потому, что литье более эффективно по затратам и времени для производства больших объемов.
При выборе этого пути необходимо учитывать ряд уникальных проектных соображений. Эта статья предлагает рекомендации для успешного перехода:
- Определение детали перед её проектированием
- Использование множественных прототипов
- Особенности проектирования для литья
- Выбор материалов
- Оптимизация затрат и сроков
Снижение рисков проектирования: определение детали перед её проектированием
Прототипирование с помощью 3D-печати или аддитивного производства — это прежде всего снижение рисков проектирования: анализ улучшений конструкции, выявление потенциальных рисков формы, посадки и функции, испытание различных концепций и учет технологичности детали, чтобы не загнать себя в тупик. В 3D-печати мало правил или ограничений, создающих проблемы при создании детали. Но проектирование литой детали — совсем другая история. Функция влияет на форму для любого типа детали, но для пластиковых деталей она также влияет на отделку и даже на конструкцию формы.
Именно здесь наша автоматизированная платформа цифрового котирования вступает в игру. Этот анализ особенно важен, если вы планируете литье или производство в больших объемах за пределами этапа прототипирования. Для 3D-печатных деталей вы получаете мгновенное котирование с интерактивным ценообразованием на основе материала, разрешения и отделки. Плюс, вы всегда можете получить обратную связь по дизайну от наших внутренних инженеров по аддитивному производству. Для литых деталей — интерактивное онлайн-котирование за часы, анализ DFM и ценообразование в реальном времени в зависимости от количества, отделки и сроков.
Вернемся к примерам снижения рисков. В автомобильной промышленности деталь, работающая как компонент двигателя внедорожника, должна выдерживать высокие температуры и влажность. Это определяет ключевые решения: выбор материала и производственного метода. Может потребоваться SLS — процесс 3D-печати для функциональных деталей, или же литье/обработка. Допустим, медработная компания прототипирует новый ручной хирургический инструмент. 3D-печатный прототип отлично подойдет для демонстраций и тестов утилитарности в клинике.
На этом раннем этапе лучший совет — использовать надежные принципы проектирования для определения детали перед тем, как её проектировать. Что ведет к следующему разделу: роль итеративных или множественных прототипов.
Множественное прототипирование помогает определить производственный метод
Как упоминалось, в аддитивном производстве мало правил или ограничений. Это и благо, и проклятие. Особенно когда конструкторы хотят перевести напечатанный прототип в литые детали или другой производственный метод. Почему? Литье «не любит» толстые перекрестные сечения, нависающие элементы, поток вокруг сердечника и сшивку, сложную геометрию, внутренние каналы или полости, органические геометрии и так далее. То есть, то, что можно напечатать на 3D-принтере, не обязательно можно отлить.
В результате перекрестное котирование — котирование по нескольким процессам параллельно — вместе с итеративным прототипированием становится полезным процессом проверки дизайна. Это помогает понять, будет ли деталь функциональной, и как её успешно перевести на следующий этап — метод, позволяющий более высокие объемы: литье, литье в формы, механическая обработка, штамповка листового металла или другой процесс. Множественное прототипирование также помогает оценить цену и сроки.
В случае литья под давлением вы столкнетесь с большими ограничениями на то, что можно отлить, потому что если форму нельзя изготовить, деталь нельзя произвести. Для литья потребуется множество технологий и элементов (см. следующий раздел «Особенности проектирования для литья»).
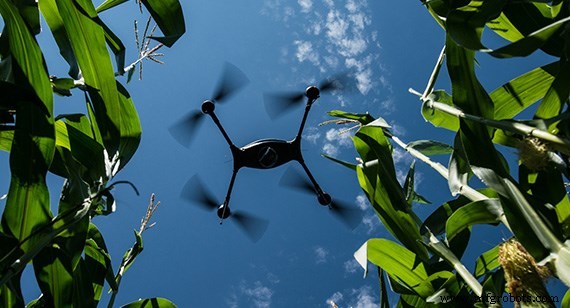
Пример из авиапромышленности — квадрокоптер Lockheed Martin (см. фото). Инженер Мигель Перес работал с системой автокотирования и DFM-анализа Protolabs, которая провела его через различные итерации детали и в конечном итоге привела к переходу от 3D-печати к прототипированию и малосерийному производству литьем под давлением.
Он загружал неизмененную модель в систему котирования и получал обратную связь: как могут работать половинки формы, предлагаемые боковые выдвижки, особенности, которые нельзя отлить. Перес вносил изменения, превращая 3D-печатную деталь в несколько литьевых интерфейсных деталей, сохраняющих замысел дизайна. Затем повторно загружал модифицированные детали и получал еще более детальную обратную связь, например, где упущен необходимый уклон в нужных направлениях.
Пример из медработы — верификационное тестирование 3D-печати для детали типа люер-лок, которая навивется на шприц. Есть способы литья таких локов для экономии, но дизайны сначала валидируются 3D-печатью, проверяя, достаточно ли плотно затягивается для герметичности, перед тем как считать их готовыми к литью.
В конечном счете, в зависимости от проектируемой детали, тестирование и множественные прототипы помогают проверить работоспособность и набрать уверенность перед переходом к литью.
Особенности проектирования для литья
Для перехода от печатных прототипов к литым деталям следует рассмотреть и применить ряд методов проектирования форм. Два главных — равномерная толщина стенок и уклон, но есть и другие. Краткий обзор:
Равномерная толщина стенок. Поддержание равномерной толщины — самое важное требование для получения качественных литых деталей. Это позволяет расплавленному пластику заполнять форму равномерно, избегая деформации, усадки, тонких линий сшивки и других дефектов.
Уклон. Добавление уклона или наклона к вертикальным стенкам облегчает извлечение детали из формы. Основное правило: 1 градус уклона на дюйм глубины полости формы.
Скругления. Используйте скругления или радиусы углов для улучшения течения пластика в форму и целостности детали. Острые углы повышают напряжение и препятствуют течению расплава.
Ребра, гусетки, рампы. Включение ребер и поддерживающих гусеток повышает прочность конструкционных деталей и устраняет деформацию, усадку и пустоты. Ребра должны составлять 40–60% толщины прилегающей стенки. Рампы вместо резких ступеней снижают напряжение при переходах между толстыми и тонкими участками.
Боссы (усадки). Проектирование более тонкой стенки на боссе или крепежном элементе, принимающем винт, устраняет усадку и пустоты.
Для подробностей о правилах проектирования для литья под давлением, включая размеры деталей и рекомендации по материалам, ознакомьтесь с нашими руководствами: руководство по проектированию пластиковых деталей для литья под давлением (макс. размеры, распространенные пластики, отделка поверхностей, подбор цвета, вторичная обработка); руководство по LSR; руководство по овермолдингу и вставному литью.
Материальные соображения для литья под давлением
Две широкие категории пластиков — термопласты и термореактивные пластики (например, LSR). Выбор материала основан на множестве факторов: механические, физические, тепловые и электрические свойства; технологичность — характеристики смол (сырья), включая устойчивость к деформации при охлаждении и способность заполнять мелкие детали формы; косметическая внешность (если важна для функции); стоимость материала; специальные требования (FDA, UL и т.д.).
Оптимизация затрат и сроков
Общие затраты и бюджеты, а также сроки и дедлайны — ключевые соображения. Иногда кажется, что стоимость — главный фактор. Однако использование более доступных производственных методов, таких как литье, позволяет контролировать затраты.
Сжигающие дедлайны также могут казаться решающим. Но благодаря цифровым производственным методам, ускоряющим разработку продукта, прототипирование и производство деталей можно драматически сократить.
Гас Бреланд — старший технический инженер Protolabs в Миннесоте.
Эрик Атли — инженер по приложениям Protolabs в Северной Каролине.
Промышленные технологии
- Гибридное аддитивное производство и литье под давлением: новая парадигма для производственных жизненных цик…
- Как аддитивное производство революционизирует 8 ключевых отраслей
- Литье под давлением в алюминиевые формы: эффективное, экономичное производство сложных деталей
- Революция в производстве: литье под давлением встречает 3D-печать для сложных деталей
- Традиционная металлообработка: проверенное совершенство в современном производстве
- Аддитивное производство выходит за рамки настольной 3D печати в промышленное производство
- Полное руководство: превращение сырой пластиковой смолы в готовые изделия
- Откройте 7 основных технологий аддитивного производства
- Уретановое литье vs литье под давлением: выбор правильного производственного метода
- Ультразвуковое аддитивное производство: низкотемпературная 3D-металлическая печать