



Критическая роль углов отклона при литье под давлением
Проектирование углов отклона (draft angles) для литья под давлением может быть головной болью. Как конструкторы и инженеры, мы любим работать с прямыми, перпендикулярными моделями, которые легко читать, измерять и модифицировать.
Однако когда приходит время реального производства деталей по нашим чертежам, мы вынуждены иметь дело с трапецеидальными формами, которые могут влиять на функциональность, посадку и эстетику. Эта трапецеидальная форма — результат необходимости проектировать детали с углами отклона для литья под давлением.
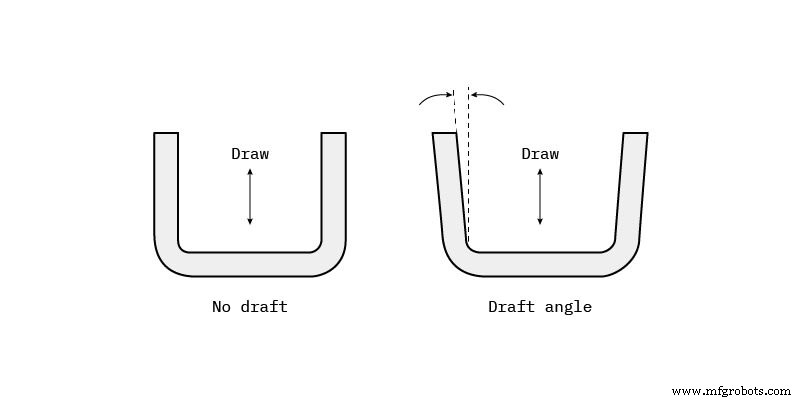
Что такое угол отклона?
Угол отклона — это конусность, применяемая к вертикальным стенкам литой под давлением детали для облегчения её извлечения из формы.
Углы отклона — обязательная характеристика деталей для литья под давлением. Функциональная деталь должна иметь углы отклона, направленные как к матрице, так и к штампу. Это снижает риск повреждения деталей и гарантирует их выброс из машины.
Когда расплавленный пластик затекает в закрытую форму и заполняет полость, материал при охлаждении усаживается внутри формы и сжимает штамп.
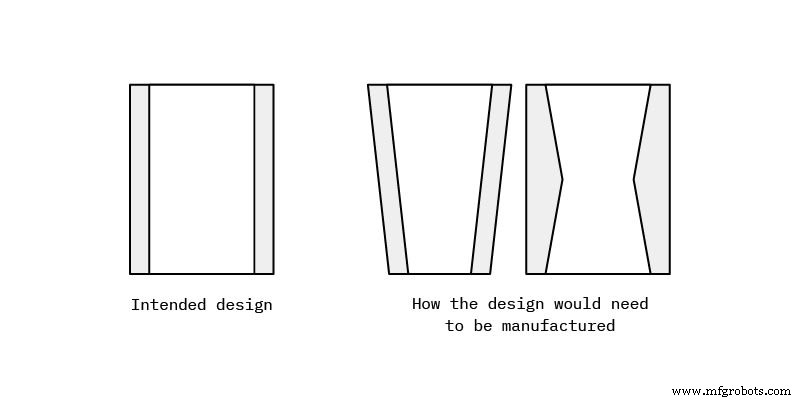
Почему углы отклона необходимы для литья под давлением?
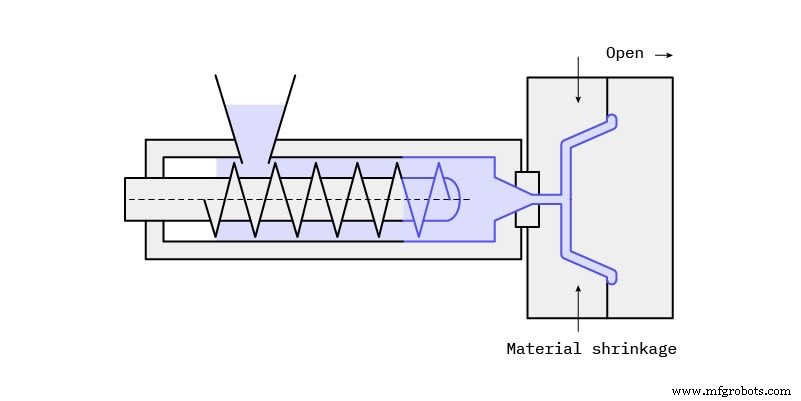
Без конусности деталь не только выйдет со царапинами, но и форма получит нежелательный износ, сокращая срок службы инструмента. К тому же, возможно, деталь не удастся выбросить — придется останавливать производство, чтобы вручную вытаскивать деталь из формы.
Важно также преодолеть вакуумные силы, пуская воздух между металлом и пластиком для правильного освобождения детали. Достаточный угол отклона предотвращает деформацию при выбросе и сохраняет приятный косметический вид.
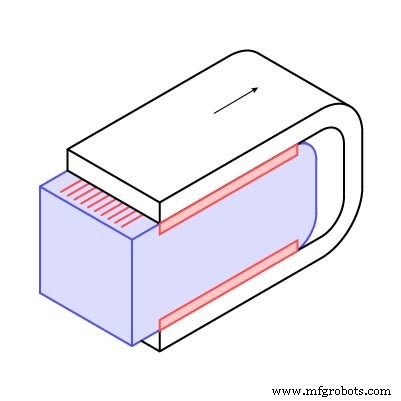
При литье под давлением также существует компромисс между механизмом выброса и системой охлаждения — они конкурируют за пространство внутри штампа. Если деталь по конструкции легко извлекается, вы упрощаете выброс, освобождая место для каналов охлаждения.
Следовательно, вместо множества выброшных стержней или втулок вы оставляете много места для каналов охлаждения, что значительно сокращает время цикла. В результате вы получаете более конкурентоспособную цену за единицу, что крайне выгодно при больших объемах производства.
Полезное напоминаниеВ среднем 70% времени цикла при литье под давлением уходит на охлаждение.
Почему обязательно добавлять углы отклона в дизайн?
Минимизирует деформацию геометрии
Увеличивает срок службы формы
Улучшает качество поверхности пластиковых деталей
Снижает затраты за счет уменьшения времени охлаждения
Как проектировать лучшие углы отклона?
Универсальной формулы, точно указывающей, как внедрять углы отклона, не существует, но есть факторы для考虑:
Глубокие карманы и полости
Глубокие карманы и полости требуют более крутых углов отклона для преодоления вакуумных и трения сил при выталкивании детали из штампа.
Совет Hubs
Текстура детали
Текстура детали диктует минимальный угол отклона. Более гладкая поверхность, например зеркальная, легко извлекается и снижает процент брака. Для легких текстур подходит угол 1–5 градусов. Сложные текстуры, имитирующие кожу или шкуру змеи, создают микроподрезы и требуют угла 5–12+ градусов.
Совет Hubs
Какие материалы для литья под давлением лучше всего подходят для углов отклона?
Чем сильнее пластик термически усаживается, тем больше должен быть угол отклона. Кроме того, прочные, хрупкие и абразивные материалы естественным образом требуют большей конусности, чем мягкие, вязкие или само смазывающиеся.
Найлон, например, очень indulgent и не обязательно требует угла отклона, хотя стандартный конус 2 градуса всегда рекомендуется.
| Материал | Минимальный угол отклона* | Рекомендуемый угол отклона |
|---|---|---|
| Найлон | 0 | 1 |
| Полиэтилен | 0,5 | 1,5 |
| PVC | 0,5 | 1,5 |
| PP | 1 | 2 |
| PC | 1,5 | 2 |
*При идеальных условиях
Лучшие советы и трюки Hubs для проектирования углов отклона
Углы отклона могут не быть вашей любимой особенностью дизайна, но стоит заморачиваться. Их правильное проектирование — ключ к получению конкурентной стоимости и потенциальному сокращению сроков выполнения.
Вот несколько продвинутых советов для проектирования наилучших углов отклона для ваших деталей:
Интегрируйте угол отклона в дизайн рано. Если вы прототипируете деталь 3D-печатью, убедитесь, что она уже содержит угол отклона, чтобы избежать повторной работы над дизайном.
Делайте углы отклона как на стороне матрицы, так и на стороне штампа. Штамп (внутренние поверхности) требует немного большего угла из-за направления усадки материала.
Все вертикальные грани должны иметь угол отклона. К ним относятся ребра и гуссета, боссы и стойки.
Чем больше угол отклона, тем лучше. Даже 0,5 градуса (абсолютный минимум для большинства материалов) лучше, чем полное отсутствие угла.
Будьте внимательны к опорной грани, от которой отводится угол, и влияет ли он на функциональность или посадку сопрягаемых деталей.
Расположение разъединительной линии не всегда очевидно. Обязательно консультируйтесь с поставщиком на ранней стадии, чтобы успеть сдать готовый дизайн вовремя.
Делайте углы отклона для элементов, которые потребовали бы бокового действия (боковые полости и боссы).
Для более подробного руководства по проектированию элементов для литья под давлением у нас есть именно то, что вам нужно.
Часто задаваемые вопросы
Как рассчитывать углы отклона для литья под давлением?
В общем, рекомендуется добавлять минимум 1 градус отклона на дюйм (2,54 см) глубины полости формы. Другие факторы также влияют на расчет, поэтому можно добавлять до двух градусов на дюйм, но это не обязательно.
Сколько градусов должно быть у моих углов отклона?
Хотя применение 1–2 градусов на дюйм глубины полости — хороший стандарт, определенные углы лучше для конкретных ситуаций. Например, мы советуем применять 0,5 градуса на каждой вертикальной грани компонентов. Для легких текстур (PM-T1) требуется 3 градуса отклона, а для тяжелых текстур (PM-T2) обязательны 5 и более градусов.
Когда добавлять углы отклона в процессе проектирования?
Добавление углов отклона в дизайны для 3D-печати и ЧПУ-обработки не требуется, поэтому их часто забывают при прототипировании (или на других ранних этапах). При 3D-печати и ЧПУ не нужно беспокоиться о выбросе деталей из формы. Мы рекомендуем проектировать детали с углами отклона مبكر, чтобы при переходе к серийному литью под давлением не пришлось перерабатывать компоненты под технологию.
Как дизайн угла отклона влияет на отделку поверхности?
Правильные углы отклона необходимы для избежания царапин на деталях. Термопластики усаживаются при охлаждении в форме, создавая натяжение, препятствующее чистому и легкому выбросу. Без правильных углов отклона деталь получит царапины от натяжения внутри формы и при извлечении после охлаждения.
Как проектировать углы отклона для оптимальной технологичности?
Следование нашим рекомендациям определенно поможет улучшить ваш дизайн для производственности. Если у вас есть дополнительные вопросы или нужен экспертный совет по DFM, не стесняйтесь обращаться к нам по адресу sales@hubs.com.
Смола
- Проектирование деталей для литья под давлением: мастерство углов отформа для бесшовного извлечения
- Предотвращение деформации при литье под давлением: дизайнерские стратегии
- Проектирование боссов для литья под давлением: баланс прочности и технологичности
- Дизайн форм для литья под давлением — Часть 2: понимание и устранение впадин (sink marks)
- Почему дизайн для аддитивного производства важен: Шесть ключевых выгод
- Высоковязкие компаунды PEEK: оптимальны для литья под давлением и экструзии
- Bakelite FoamSet: легкие, теплостабильные, огнеупорные пены для литья и компрессионного формования
- Мастерство Design for Manufacturability: Часть 2 — допуски и оптимизация элементов
- Экспертные рекомендации по дизайну для качественного литья под давлением
- Критическая роль Design for Manufacturing (DFM) в успехе हारдварных продуктов