



Исследование аддитивного металлического производства: руководство для начинающих по прямой металлической лазерной спекции (DMLS)
По мере ускорения разработки продукта, правила дизайна меняются. Нигде это не так очевидно, как в аддитивном металлическом производстве. Прямая металлическая лазерная спекция — технология аддитивного металлического производства с значительным потенциалом в медицинской и авиационной отраслях. Но она требует нового мышления даже на ранних фазах дизайна. Во многих смыслах она представляет переход, который дизайнеры должны преодолеть, когда смотрят на новые технологии для ускорения и инноваций в дизайне и производстве продукта.
Есть несколько преимуществ DMLS, в основном то, что дизайнеры могут производить дизайны в необычных формах с экономией времени и затрат. Как и другие технологии 3D-печати, DMLS строит детали слой за слоем спекцией атомизированного металлического порошка высокомощным лазером.
Зачем использовать аддитивное производство для металлических деталей?
Дизайнеры продуктов и инженеры часто обращаются к процессу для экспериментов с органическими формами, которые не могут быть легко обработаны. Например, способность строить имплантируемые части тела, которые индивидуально подогнаны под реципиента. Традиционно, эти имплантаты обычно нужно было производить через вычитающий производственный процесс вроде 5-осевого ЧПУ станка. Теперь технология существует для сканирования реальной костной структуры человека и печати прямой DMLS замены, настроенной под их тело.
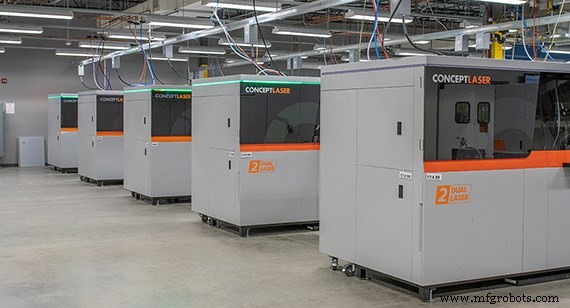
В Protolabs мы используем технологию DMLS для 3D-печати металлических компонентов. Наш объект содержит комбинацию машин Concept Laser Mlab и M2 (одиночный и двойной лазер).
Другая возможность — хирургические инструменты с ультратонкими особенностями и медицинские компоненты с органическими формами. Эти устройства могут быть спроектированы для металлического литья под давлением или литья, оба из которых имеют относительно высокие затраты на оснастку и лид-таймы, которые могут охватывать недели. Но с DMLS вы можете напечатать прототип хирургического ручного инструмента точного веса и прочности конечного продукта и иметь его в руках хирурга в течение дней. Традиционное металлическое литье под давлением все еще ценно, и будет иметь более низкую цену за единицу при более высоких количествах, но это все еще 6-12 недель против пары дней.
Аэрокосмическая — еще одна отрасль, которая быстро приняла металлическую 3D-печать. Материалы, часто найденные в авиации, как Inconel и титан, легко доступны через процесс DMLS. Способность производить сложные металлические детали с полыми особенностями открывает ряд возможностей для дизайнеров, пытающихся облегчить компоненты. Еще одно преимущество 3D-печати металлических деталей — интеграция внутренних охлаждающих каналов внутри детали.
Атрибуты времени, экономии затрат и свободы дизайна ключевы для возможности экспериментировать, проектировать быстро и видеть, что работает. Но DMLS требует смены мышления в дизайне. Один из самых больших адаптаций — как адаптироваться к введению внутренних напряжений во время процесса сборки. Начиная с комнатной температуры металлического порошка, применяя тепло для мгновенного плавления, за которым следует быстрое охлаждение, вызывает напряжение на каждом слое во время процесса сборки. Внутренние напряжения, созданные во время DMLS сборки, заставляют деталь пытаться скручиваться вверх по мере сборки.
Как проектировать металлические 3D-печатные детали
Теперь, когда мы обсудили распространенные применения и преимущества металлической 3D-печати технологии, давайте посмотрим на некоторые базовые рекомендации о том, как проектировать особенности на металлических 3D-печатных деталях.
Самоподдерживающиеся углы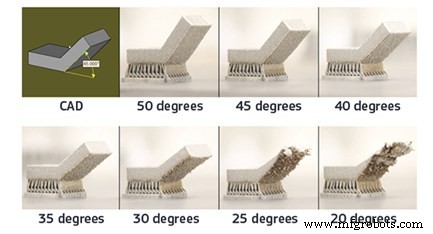
Самоподдерживающийся угол описывает угол особенности относительно строительной платформы. Чем ниже угол, тем меньше вероятно, что он поддержит себя. Каждый материал будет работать немного иначе, но общее правило — избегать проектирования самоподдерживающейся особенности, которая меньше 45 градусов. Этот совет послужит вам хорошо по всем доступным материалам. Как вы можете видеть на картинке выше, по мере уменьшения угла, отделка поверхности детали становится более шершавой и в конечном счете деталь провалится, если угол уменьшен слишком далеко.
Нависы
Нависы отличаются от самоподдерживающихся углов в том, что они являются внезапными изменениями в геометрии детали — не плавным склоном. DMLS довольно ограничен в своей поддержке нависов по сравнению с другими технологиями 3D-печати, такими как стереолитография и селективная лазерная спекция. Любой навис больше 0,020 дюйма (0,5 мм) должен иметь дополнительную поддержку для предотвращения повреждения детали. При проектировании нависов мудро не превышать пределы, так как большие нависы могут привести к снижению детализации детали и хуже, привести к краху всей сборки.
Каналы и отверстия
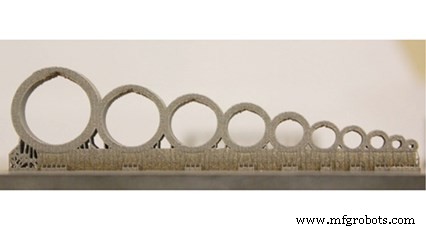 Внутренние каналы и отверстия — одно из основных преимуществ DMLS, так как они невозможны с другими производственными методами. Конформные каналы обеспечивают равномерное охлаждение по всей детали и помогают снизить вес компонента. Рекомендуется, чтобы каналы не превышали диаметр 0,30 дюйма (8 мм). Подобно неподдерживаемым структурам, по мере превышения 0,30 дюйма, нисходящие структуры будут искажены. Совет для обхода этого ограничения — избегать проектирования круглых каналов. Вместо этого проектируйте каналы в форме капли или ромба. Каналы, следующие этим формам, сделают более единообразную отделку поверхности внутри канала и позволят вам максимизировать диаметр канала.
Рекомендуется, чтобы каналы не превышали диаметр 0,30 дюйма (8 мм). Подобно неподдерживаемым структурам, по мере превышения 0,30 дюйма, нисходящие структуры будут искажены. Совет для обхода этого ограничения — избегать проектирования круглых каналов. Вместо этого проектируйте каналы в форме капли или ромба. Каналы, следующие этим формам, сделают более единообразную отделку поверхности внутри канала и позволят вам максимизировать диаметр канала.
Мосты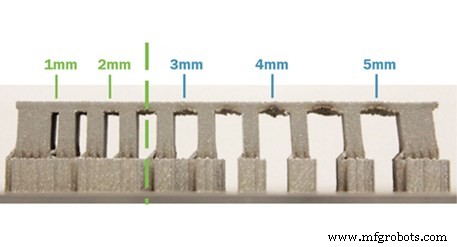
Мост — это любая плоская нисходящая поверхность, поддерживаемая 2 или более особенностями. Минимальное рекомендуемое неподдерживаемое расстояние 0,080 дюйма. В отношении других технологий 3D-печати, это расстояние относительно короткое из-за напряжений быстрого нагрева и охлаждения. На картинке ниже вы увидите, как мост тянет поддерживающие структуры по мере увеличения неподдерживаемого расстояния. Детали, превышающие этот рекомендуемый предел, будут иметь плохое качество на нисходящих поверхностях и не будут структурно надежными.
Постобработка металлических 3D-печатных деталей
После того как деталь завершена в машине, несколько шагов можно предпринять для улучшения ее механических свойств, качества отделки поверхности и обеспечения того, что особенности детали в пределах допуска.
Тепловая обработка
Прогон деталей через тепловую обработку необходим после сборки детали, так как это поможет снять внутренние напряжения, развивающиеся в процессе спекции. Напряжения в сборке излучают наруж к краю детали и накапливаются с каждым дополнительным слоем. Например, детали с толстыми поперечными сечениями будут иметь больше напряжения. Есть множество процессов тепловой обработки, которые могут быть использованы для решения этого:
- Вакуумная печь: Детали помещаются внутри вакуумной запечатанной печи и затем подвергаются высокотемпературной среде, тем самым снижая внутренние напряжения.
- Горячее изостатическое прессование (HIP): Обычно называемое HIP, этот процесс применяет как давление, так и тепло к детали для снижения пористости и увеличения плотности.
Пост-сборочная ЧПУ обработка
Некоторые применения могут требовать дополнительную обработку после того, как металлический компонент 3D-печатан. Это полезно, когда тесные допуски или улучшенное качество отделки поверхности требуются на конкретных особенностях, но общая геометрия требует аддитивного производства для производства. Например, компонент ракетного двигателя с сложными охлаждающими каналами имеет спариваемую особенность, требующую допуск +/- 0.001". В некоторых случаях пост-сборочная ЧПУ обработка может даже использоваться для снижения затрат из-за меньших стружек на полу и более эффективного использования материалов.
Качественные инспекции
Часто металлические детали, построенные с аддитивным производством, потребуют размерную валидацию или оценку микроструктуры материала. Для этого координатно-измерительные машины (CMM) могут использоваться для проверки того, что особенности детали в пределах допуска. КТ или рентгеновское сканирование также могут использоваться для изучения внутренних особенностей и предоставления неразрушающего решения для обеспечения структурной целостности.
Узнайте больше о металлической 3D-печати
Если вы хотите узнать больше о DMLS и металлической 3D-печати в целом, у нас есть несколько других ресурсов. Во-первых, начните с чтения нашей белой книги о производстве металлических деталей. Это охватывает и обработку, и 3D-печать и поможет вам решить, какой процесс будет лучше для вашего приложения. И для более подробностей о дизайне металлических деталей для аддитивного производства, посмотрите наш онлайн-вебинар «Проектирование для металлической 3D-печати».
Промышленные технологии
- Жидкое аддитивное производство: создание 3D-объектов из жидких материалов
- Аддитивное vs вычитательное производство: как они отличаются и почему 3D-печать растет
- Почему аддитивное производство трансформирует MRO-операции
- Обратная инженерия встречает аддитивное производство: ускорение инноваций по отраслям
- Металлическая 3D-печать: революция в производстве скоростью, экономией и свободой дизайна
- Металлическая аддитивная манufактура: ключевые инсайты для современного производства
- 5 основных фактов об аддитивном металлургическом производстве для малых и средних производителей
- Аддитивные технологии (3D-печать): Руководство для начинающих
- Гибридное производство: интеграция металлических аддитивных и субтрактивных технологий
- Аддитивное производство: двигатель инноваций и стоимостной эффективности в авиакосмической отрасли