



Электрохимическая обработка (ЭХО): основы, оборудование, преимущества, ограничения и промышленное применение
Определение электрохимической обработки (ЭХО)
Электрохимическая обработка (ЭХО) — нетрадиционный бесконтактный метод обратного электролиза: материал удаляется с анода (заготовки) в электролите под действием высокого тока. В отличие от гальваники, металл не осаждается, а растворяется, образуя заусенцевое качество поверхности.
Ключевая особенность: процесс не зависит от твердости, прочности и вязкости материала заготовки. Подходит для любого электропроводящего материала и сложных полостей в высокопрочных сплавах.
Основа — законы электролиза Фарадея (1833 г.).
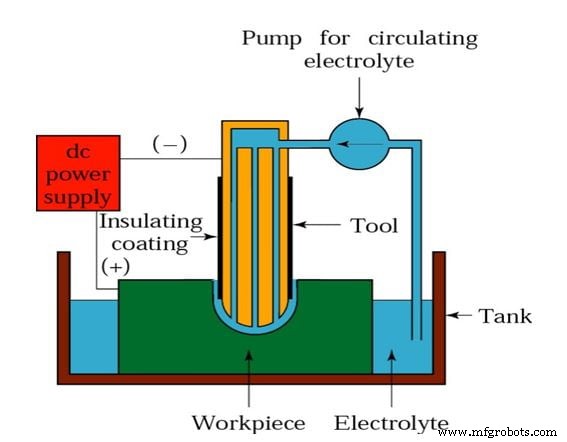
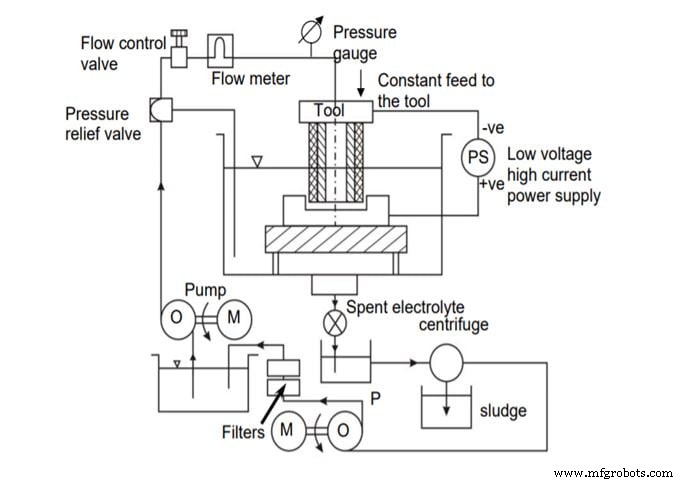
Основные компоненты установки ЭХО
- Источник питания (DC)
- Электролит
- Заготовка (анод)
- Инструмент (катод)
- Подача инструмента (сервопривод)
- Рабочая ванна
- Стол закрепления заготовки
- Давление, расходомеры, клапаны управления
- Насос циркуляции электролита
- Резервуар, фильтры, осадочник (سلادж-контейнер)
- Центрифуга разделения осадка
- Вытяжка паров, герметичная оболочка
Источник питания
Низкое напряжение (2–35 В) для предотвращения пробоя в малом зазоре. Высокий ток (50–40 000 А) — MRR пропорционален плотности тока. Ток постоянный.
Электролит
Проводящая жидкость, подбираемая под пару электродов. Примеры:
- NaCl 20% — ферросплавы.
- NaNO₃ — ферросплавы.
- HCl — никелевые сплавы.
- NaCl + H₂SO₄ — никелевые сплавы.
- HF + HCl + HNO₃ (по 10%) — титан.
- NaOH — волфрамовый карбид (WC).
Требования: высокая проводимость, низкая вязкость, низкая токсичность/коррозионность, стабильность.
Функции: перенос тока, вынос продуктов реакции из зазора, отвод тепла.
Параметры: t = 20–50 °C, расход 20 л/мин на 100 А, давление 0,5–20 бар, концентрация 100–500 г/л.
Заготовка (анод)
Любой электропроводящий материал. MRR зависит только от атомного веса и валентности. Изолирована от системы для исключения утечки тока.
Инструмент (катод)
Форма полости в заготовке копирует форму инструмента. Требования: хороший проводник, жёсткость, химическая инертность к электролиту, технологичность, высокая точность изготовления.
Материалы: медь, латунь, титан, Cu-W, нержавейка, алюминий, графит, бронза, платина, ВК.
Осадок на инструменте нежелателен — продукт реакции уносится потоком электролита. Инструмент изолирован.
Подача инструмента
Сервопривод, скорость 0,5–15 мм/мин.
Остальные узлы: ванна, стол, манометры, расходомеры, клапаны, насос, резервуар, фильтры (поддержка качества электролита), центрифуга (сепарация осадка), вытяжка, оболочка (безопасность).
Принцип работы ЭХО (на примере железа в NaCl)
Заготовка (Fe) — анод, инструмент — катод. Электролит (NaCl) циркулирует через отверстие в инструменте в зазор 0,1–2 мм.
Диссоциация: NaCl → Na⁺ + Cl⁻; H₂O → H⁺ + OH⁻.
Катодная реакция: 2H⁺ + 2e⁻ → H₂↑ (только газ, форма инструмента не меняется — ключевая особенность ЭХО).
Анодная реакция: Fe → Fe²⁺ + 2e⁻. Далее в электролите:
- Na⁺ + OH⁻ → NaOH
- Fe²⁺ + 2OH⁻ → Fe(OH)₂↓
- Fe²⁺ + 2Cl⁻ → FeCl₂↓
Осадки (Fe(OH)₂, FeCl₂) — это сладж, удаляемый центрифугой. Заготовка равномерно растворяется на атомарном уровне → идеальная поверхность без напряжений.
Зазор выходит на стационарное значение, копируя форму инструмента. Электролит рециркулируется через фильтры обратно в резервуар.
Преимущества ЭХО
- Сложные вогнутые/выпуклые формы простыми инструментами.
- Сложные геометрии на одном ЧПУ-станке.
- Практически нулевой износ инструмента — бесконечный ресурс.
- Нет механических сил и остаточных напряжений.
- Идеальная чистота, нет термического повреждения (атомарное растворение).
- Малое тепловыделение.
Недостатки ЭХО
- Коррозионная активность электролита (инструмент, заготовка, оборудование).
- Высокий удельный энергозатрат.
- Только электропроводящие материалы.
- Неприменимо к мягким материалам.
- Требуется большая производственная площадь.
- Экологические и гигиенические риски.
Промышленное применение ЭХО
- Матричное вдавливание и контурное сверление.
- Электрохимическое шлифование (комбинация с абразивным кругом).
- Резка полостей, глубокое и криволинейное сверление в сложных деталях (лопатки газовых турбин).
- Трепанирование (инструмент с полостью) и микромеханика для нанотехнологий (безнапряжённая поверхность).
- Профилирование сложных профилей (лопати паровых турбин) в тесных допусках.
Промышленные технологии
- Шлифовка (хонинг): определение, конструкция, принципы, преимущества и промышленное применение
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Электрохимическая обработка (ЭХО): принцип, оборудование, применение, плюсы и минусы
- Электрошлаковая сварка: принцип, процесс, применение, плюсы и минусы
- Ковковая сварка: принцип, технологии, применение, преимущества и недостатки