



Ультразвуковая обработка: основы, компоненты и промышленное применение
Ультразвуковая обработка — процесс производства, удаляющий материал с поверхности высокочастотными, низкоамплитудными вибрациями инструмента против поверхности материала в присутствии мелких абразивных частиц.
В работе изучаются: Определение, Конструкция/Части, Принципы работы, Преимущества, Недостатки и Применение ультразвуковой обработки подробно.
Что такое процесс ультразвуковой обработки?
Ультразвуковая обработка — нестандартный метод обработки, при котором абразивы ударяют по заготовке, удаляя материал. Метод использует перкуссию/молотьбу абразивов по заготовке с инструментом.
Есть инструмент, он не воздействует на заготовку напрямую, а между заготовкой и инструментом помещены абразивные частицы.
Абразивы твердые, сохраняют форму (жесткие), поэтому вызывают ударное износ материала заготовки в этом режиме перкуссии.
Молотьбу совершает тело — инструмент. Материал инструмента достаточно вязкий, чтобы не претерпевать хрупкое разрушение.
Конструкция/Части ультразвуковой обработки
Основные части:
- Источник питания (генератор высокой частоты)
- Трансформатор скорости (рог)
- Инструмент
- Абразивная суспензия
- Электромеханический преобразователь
- Абразивная пушка (сопло)
- Заготовка
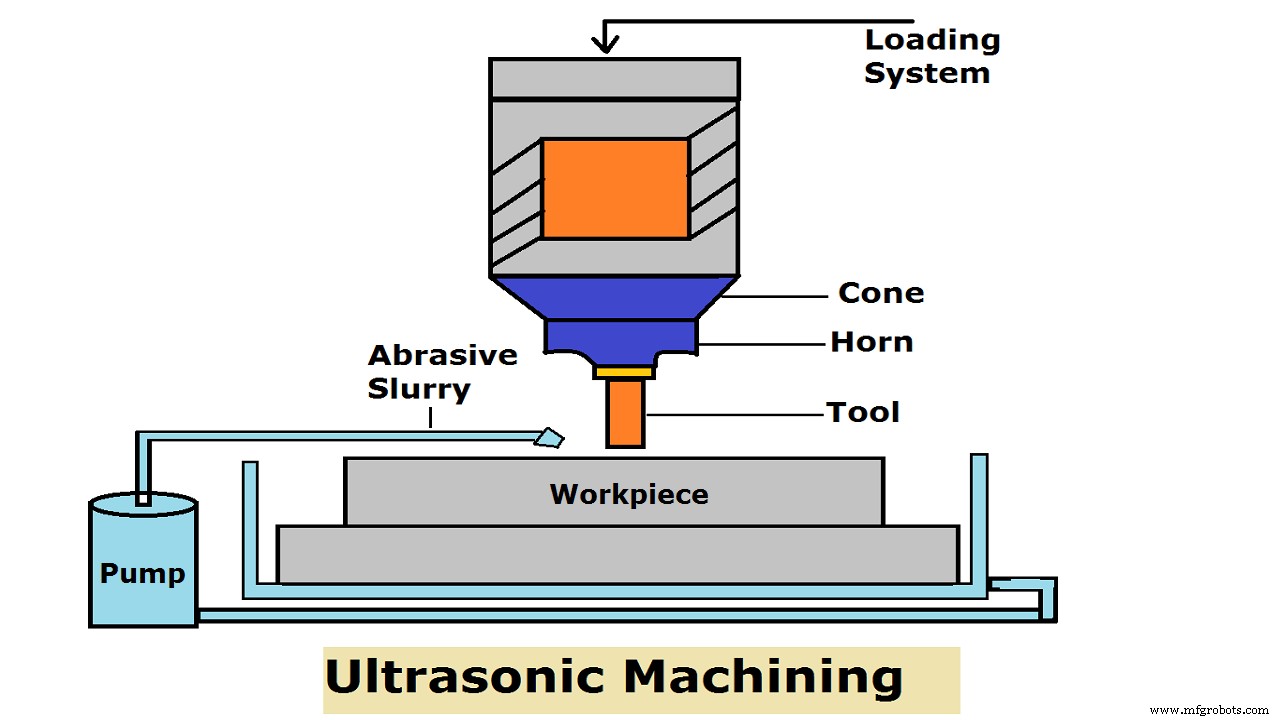
Источник питания
Также — генератор высокой частоты или электронный генератор. Функция: преобразование обычной электросети (50–60 Гц) в высокочастотное питание до 20–40 кГц, амплитуда вибраций мала — до микрон.
Трансформатор скорости (рог)
Также — проектирование рога. Функция: усилить и сфокусировать вибрации преобразователя до достаточной интенсивности для привода инструмента к резанию.
Из твердых, немагнитных, легко обрабатываемых сталей с высокой усталостной прочностью: К-Монел, молочница, мягкая сталь.
Линейно-конические и экспоненциально-конические роги имеют длину, равную половине длины волны звука в металле, из которого сделаны.
Инструмент
Молотьбу совершает тело — инструмент. Материал достаточно вязкий, чтобы не претерпевать хрупкое разрушение.
Нельзя избежать износа инструмента параллельно с заготовкой, поэтому износ инструмента значителен. Должен быть усталостноустойчивым, так как для повышения производительности увеличивают частоту молотьбы до ультразвуковых частот.
Динамическая нагрузка на материал инструмента. Производительность пропорциональна частоте ударов.
Абразивная суспензия
Абразивы подаются в зону обработки и удаляются вместе с обрабатываемым материалом заготовки и инструмента — переносятся в суспензии к и от зоны обработки.
Инструмент прижимается к заготовке для создания небольшого давления: достаточно низкого, чтобы не дроблить абразивы, и достаточно высокого — для разрушения заготовки.
Абразивы имеют предел прочности на разрушение выше заготовки. Сначала абразивы должны поступать.
Подаются в зону обработки, переносимые водяной средой — называется суспензией.
Электромеханический преобразователь
Преобразует электрическую энергию в механические вибрации. Высокочастотный электрический сигнал передается преобразователю, превращаясь в высокочастотные низкоамплитудные вибрации.
Два типа преобразователей:
- Пьезоэлектрический
- Магнитостриктивный
Пьезоэлектрический преобразователь
При сжатии генерирует малый ток. При прохождении тока — расширяется. При снятии тока — восстанавливает размер/форму. Доступны до 900 Вт.
Магнитостриктивный преобразователь
При магнитном поле меняет форму. Из никеля и никелевых сплавов. КПД 20–30%. До 2000 Вт, макс. изменение длины ~25 мкм.
Абразивная пушка (сопло)
Абразивы подаются в зону обработки водяной средой — суспензией.
Например, 20 частей абразива на 100 частей воды, подача соплом/пушкой — струей в зону обработки под определенным давлением. Постоянно поступают свежие абразивы, отходы обработки (сломанные абразивы, удаленный материал) удаляются той же струей воды и абразивов.
Заготовка
Хрупкие непроводящие материалы (инженерная керамика) обрабатываются ультразвуковой обработкой.
Не термически повреждает заготовку, не вносит остаточных напряжений. 3D-формы любой сложности.
Принцип работы ультразвуковой обработки
Работа: зазор инструмент-заготовка ~0,25 мм. Инструмент из вязкого материала. Между ними — абразивная суспензия.
Абразивы вглубляются в инструмент и при нисходящем ходе молоют заготовку, удаляя материал.
Материал смывается потоком суспензии из зоны обработки. Инструмент слегка конический для получения прямых отверстий.
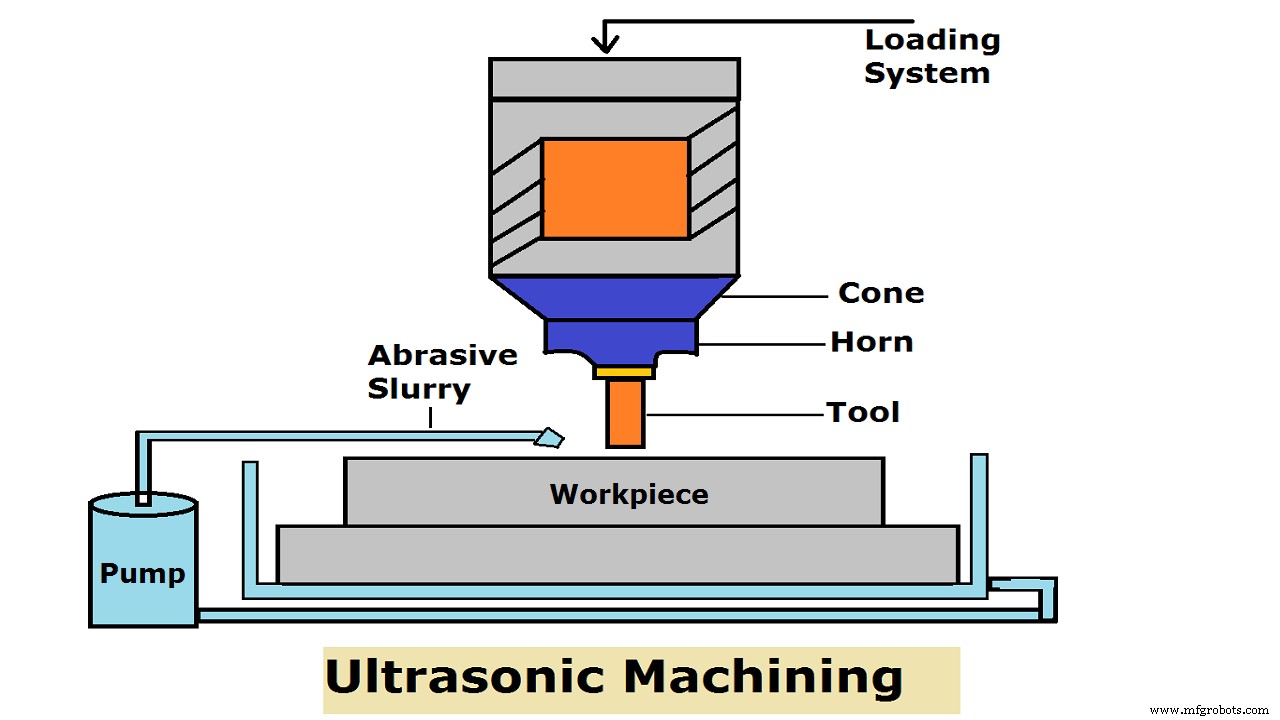
При повышении вязкости переносной жидкости производительность падает — сложность смывания. Повышение частоты увеличивает производительность — больше ударов за единицу времени.
Повышение амплитуды увеличивает производительность — импульс абразивов растет.
Амплитуда 5–75 мкм, частота 19–25 кГц.
Повышение концентрации абразивов — удары в большем числе мест, растет производительность (MRR). Но при превышении порога — столкновения абразивов теряют импульс, MRR падает.
Увеличение размера абразива — удар на большей площади. Но при превышении порога импульс абразивов падает.
Важно: MRR: ЭХО > ЭРО > УЗО (по убыванию).
Видео работы ультразвуковой обработки
Преимущества ультразвуковой обработки
- Обработка хрупких, непроводящих, твердых и ломких материалов.
- Тепло не выделяется — пренебрежимо малые физические изменения заготовки.
- Непроводящие неметаллы, необрабатываемые ЭРО/ЭХО из-за плохой проводимости, отлично обрабатываются УЗО.
- Без заусенцев и искривлений.
- Совместима с новыми технологиями: ЭРО, ЭХО, ЭПО.
- Бешумная операция.
- Оборудование подходит квалифицированным и неквалифицированным операторам.
- Хорошая чистота поверхности и высокая точность.
- Любой материал независимо от проводимости.
Недостатки ультразвуковой обработки
- Низкая производительность (MRR).
- Высокие энергозатраты на резание.
- Мягкие материалы трудно обрабатывать.
- Сложно сверлить глубокие отверстия — ограничение движения суспензии.
- Высокий износ инструмента из-за движения абразивных частиц.
Применение ультразвуковой обработки
- Обработка непроводящей керамики.
- Материалы с высоким браком (хрупкие) эффективно обрабатываются этим процессом.
- Изготовление матриц для волакивания проволоки, пробивки, штамповки.
- Стоматолог сверляет отверстие любой формы в зубе без боли.
- Шлифовка кварца, стекла, керамики.
- Разрезание промышленных алмазов.
- Изготовление матриц.
Промышленные технологии
- Шлифовка (хонинг): определение, конструкция, принципы, преимущества и промышленное применение
- Процесс лэппинга: принципы, типы, материалы и применение
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Ультразвуковая обработка: Принципы, процесс и ключевые преимущества
- Ультразвуковая обработка (USM): детали, процесс, применение и преимущества — PDF-руководство