



Экструзия: типы и применение в металлообработке
Процесс экструзии — один из объемных методов формовки, при котором металл заготовки принудительно пропускается через отверстие матрицы для получения заданного поперечного сечения.
Простыми словами, экструзия — металлообработка, при которой металл под высоким давлением выдавливается через матрицу, уменьшая поперечное сечение.
С появлением экструзии мир стал зависеть от нее в производстве прутков, труб и профилей любой формы — полых или сплошных.
Так как операция предполагает выдавливание заготовки через матрицу, необходимые усилия довольно велики. Горячая экструзия — самый частый метод, так как сопротивление деформации металла низко при высоких температурах, а холодная экструзия — обычно для мягких металлов.
История
Хотя концепция экструзии родилась из формовки, зафиксировано: в 1797 г. инженер Джозеф Брэма запатентовал процесс экструзии.
Опыт: предварительный нагрев металла и выдавливание через полость матрицы для получения трубы из заготовки. Использовал ручной плунжер.
Брэма изобрел гидравлический процесс после экструзии. Томас Барр объединил гидравлический пресс и базовую экструзию для производства трубы (полой профиль). Запатентовано в 1820 г.
Технология стала базовой потребностью растущего мира, но не работала на твердых металлах. В 1894 г. Томас Барр внедрил экструзию меди и латунных сплавов — эволюция техники.
С изобретением экструзия эволюционировала в множество техник для производства широкого спектра изделий со сложной структурой при минимальной стоимости.
Классификация/типы процесса экструзии
Основные типы экструзии:
- Горячая экструзия
- Холодная экструзия
- Теплая экструзия
- Треноговая экструзия
- Микроэкструзия
- Прямая (прямодействующая) экструзия
- Обратная (косвенная) экструзия
- Гидростатическая экструзия
- Ударная экструзия
1. Горячая экструзия
Заготовка деформируется выше температуры рекристаллизации. Горячая деформация предотвращает закалку деформацией, плунжер легко проталкивает заготовку через матрицу.
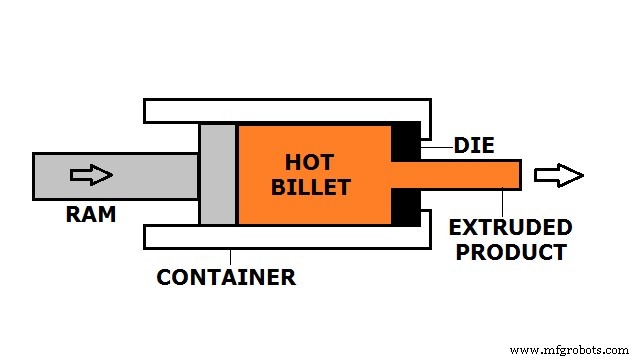
Горячая экструзия на горизонтальных гидравлических прессах. Давление 30–700 МПа. Для удержания высокого давления — смазка. Масло/графит при низких температурах, стеклянная пудра — при высоких.
Заготовка нагревается до 0,5–0,75 Tm (Tm — температура плавления) для качественной операции.
Температуры горячей экструзии частых материалов:
| Материал | Температура (°C) |
| Алюминий | 350–500 |
| Медь | 600–1100 |
| Магний | 350–450 |
| Никель | 1000–1200 |
| Сталь | 1200–1300 |
| Титан | 700–1200 |
| ПВХ | 180 |
| Нейлон | 290 |
Преимущества горячей экструзии:
- Контролируемая деформация.
- Нет закалки деформацией.
- Меньшие усилие на прессовании.
- Можно обрабатывать материалы с преждевременными трещинами.
Недостатки горячей экструзии:
- Плохая чистота поверхности.
- Компрометируемая размерная точность.
- Меньший ресурс контейнера.
- Риск окисления поверхности.
2. Холодная экструзия
Формовка металла ударом шпунта. Удар пуансоном/плунжером в замкнутой полости. Плунжер проталкивает металл через матрицу, превращая сплошную заготовку в сплошную форму.
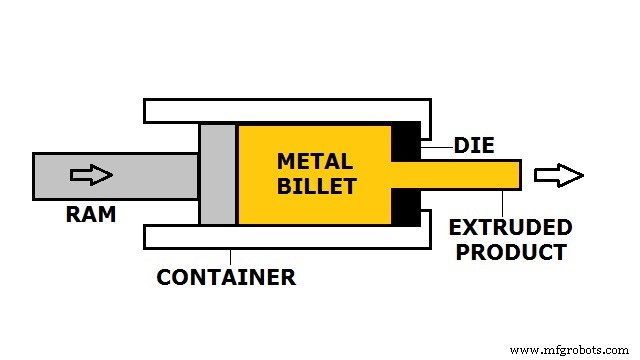
Деформация при комнатной или слегка повышенной температуре.
Для огромных усилий — мощный гидравлический пресс. Давление до 3000 МПа.
Преимущества:
- Нет окисления.
- Повышенная прочность изделия.
- Более точные допуски.
- Улучшенная чистота поверхности.
- Повышенная твердость.
Недостатки:
- Требуются большие усилия.
- Больше мощность для привода.
- Непластичные материалы не обрабатываются.
- Закалка деформацией — ограничение.
3. Теплая экструзия
Экструзия заготовки выше комнатной температуры и ниже температуры рекристаллизации. Используется, где нужно предотвратить микроструктурные изменения при экструзии.
Важно для баланса усилий и пластичности. Температура металла: 424–975 °C.
Преимущества теплого процесса:
- Повышенная прочность.
- Повышенная твердость.
- Нет окисления.
- Очень точные допуски.
Недостатки:
- Непластичные материалы не экструдируются.
- Дополнительное нагревательное оборудование.
4. Треноговая экструзия
Заготовка и контейнер принудительно вращаются в противоположные стороны, одновременно заготовка проталкивается через матрицу.
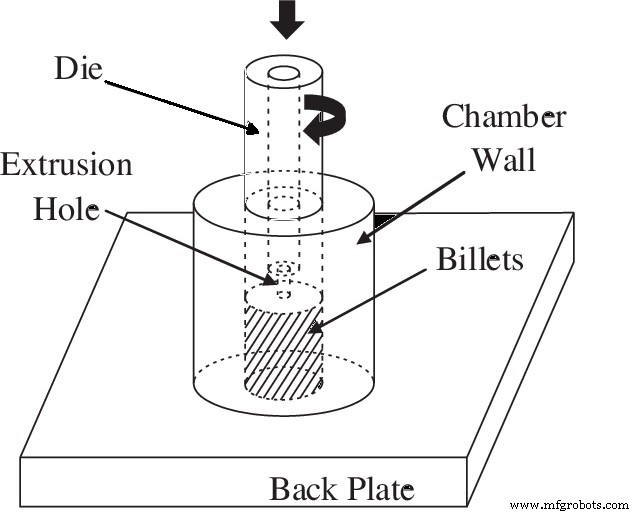
Процесс зависит от относительной скорости вращения заготовки и матрицы. Относительное вращение заряда и матрицы существенно влияет на процесс.
1) Генерация больших сдвиговых напряжений — пластическая деформация заготовки. 2) Большое количество тепла при относительном движении — предварительный нагрев не нужен, процесс эффективнее.
Позволяет получать консолидированные проволоку, прутки, трубы, некруглые профили прямо из порошков, хлопьев, отходов обработки (стружки), сплошных заготовок.
Преимущества:
- Нагрев не требуется.
- Сдвиговые напряжения повышают усталостную прочность.
- Любой материал как заготовка — экономично.
- Низкие энергозатраты.
- Лучшая коррозионная стойкость.
Недостатки:
- Ожидаемое окисление.
- Высокая первоначальная стоимость установки.
- Сложное оборудование.
5. Микроэкструзия
Производство изделий субмиллиметрового диапазона.
Как макро-экструзия: заготовка проталкивается через отверстие матрицы для получения формы. Результат проходит через квадрат 1 мм.
Прямая (forward) и обратная (backward) микроэкструзия — две базовые техники.
Прямая: плунжер толкает заготовку вперед, направление совпадает. Обратная: плунжер и заготовка движутся навстречу.
Микроэкструзия в производстве компонентов для ресорбируемых и имплантируемых мед. устройств: биоресорбируемые стенты, системы контролируемого высвобождения лекарств.
В механике: мелкие шестеренки, трубки.
Преимущества:
- Очень сложные поперечные сечения.
- Микроэлементы.
- Улучшенные геометрические допуски.
Недостатки:
- Создание малой матрицы и контейнера — вызов.
- Требуется квалифицированный рабочий.
6. Прямая (forward) экструзия
Заготовка помещается в контейнер с контурной матрицей. Плунжер проталкивает заготовку через матрицу — изделие готово.
Направление течения металла совпадает с движением плунжера.
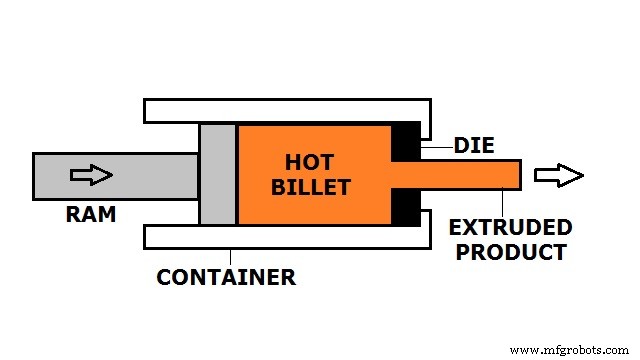
При движении заготовки к матрице — большое трение между поверхностью заготовки и стенками контейнера. Трение требует значительного увеличения усилия плунжера и потребления мощности.
Экструзия хрупких металлов (вольфрам, титановые сплавы) сложна — они ломаются. Растяжения индуцируют микротрещины → трещины.
Оксидный слой на заготовке усиливает трение, может вызывать дефекты изделия.
Для решения: между плунжером и заготовкой укладывают фиктивный блок (dummy block) для снижения трения.
Примеры: трубы, банки, чашки, мелкие шестерни, валы, другие экструдированные изделия.
В конце каждой экструзии часть заготовки остается — обрезок (butt). Удаляется срезом сразу за выходом матрицы.
Преимущества прямого процесса:
- Длинные заготовки.
- Улучшенные механические свойства.
- Хорошая чистота поверхности.
- Холодная и горячая экструзия возможны.
- Непрерывная работа.
Недостатки прямого процесса:
- Хрупкие металлы не экструдируются.
- Большие усилия и высокая мощность.
- Риск окисления.
7. Обратная (backward/indirect) экструзия
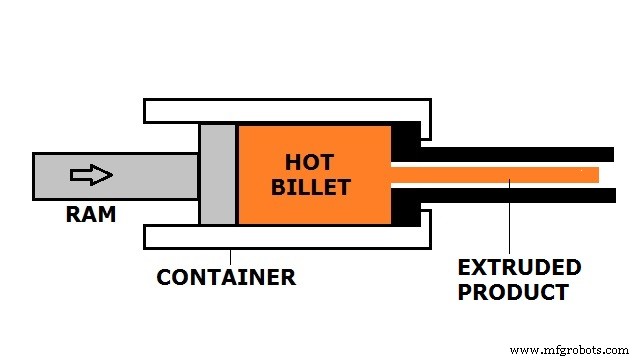
Матрица неподвижна, заготовка и контейнер движутся вместе. Матрица на плунжере, а не на контейнере.
Металл течет через отверстие матрицы на стороне плунжера в направлении, противоположном движению плунжера, при сжатии плунжером.
При сжатии заготовки материал проходит между мандрилем и отверстием матрицы.
Нет относительного движения заготовки и контейнера — нет трения. Подъем процесса над прямой экструзией: сила плунжера меньше.
Для неподвижности матрицы используется «стержень» (stem), длиннее контейнера. Прочность стержня на сжатие определяет максимальную длину экструзии.
Заготовка движется с контейнером — все силы трения устранены.
Преимущества обратного процесса:
- Меньшее усилие экструзии.
- Меньшие поперечные сечения.
- Снижение трения на 30%.
- Повышенная скорость операции.
- Очень малой износ.
- Меньше дефектов экструзии/крупнозернистых зон — более равномерный поток металла.
Недостатки обратного процесса:
- Поперечное сечение ограничено размером стержня.
- Риск остаточных напряжений после экструзии.
- Примеси/дефекты ухудшают чистоту поверхности, делают продукт компрометированным.
8. Гидростатическая экструзия
Заготовка окружена жидкостью в контейнере, которая давит на заготовку прямодвижением плунжера. Нет трения в контейнере из-за жидкости, очень мало — у матрицы.
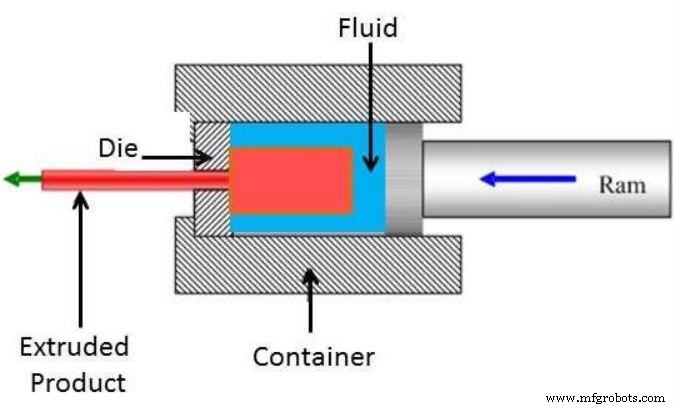
Заготовка не деформируется при заполнении контейнера — единое гидростатическое давление. Успешно экструдируются заготовки с огромным отношением длины к диаметру, даже катушки проволоки или неравномерное сечение.
Главное отличие от прямой: нет прямого контакта контейнера и заготовки.
Работа при высоких температурах требует специальных жидкостей и процедур.
При гидростатическом давлении и отсутствии трения пластичность возрастает. Метод для металлов, слишком хрупких для обычной экструзии.
Для пластичных металлов, позволяет высокие коэффициенты редукции.
Преимущества:
- Отличная чистота поверхности и размерная точность.
- Нет трения.
- Минимизированные усилия.
- Нет обрезка заготовки в процессе.
- Равномерный поток материала.
Недостатки:
- При высоких температурах — специальные жидкости и процедуры.
- Каждую заготовку надо подготовить и заточить кончик.
- Сложно удерживать жидкость.
9. Ударная экструзия
Еще один главный метод получения металлических экструдированных профилей. В отличие от традиционной экструзии (высокие температуры для размягчения), ударная часто использует холодные заготовки. Экструзия при высоком давлении и эффективности.
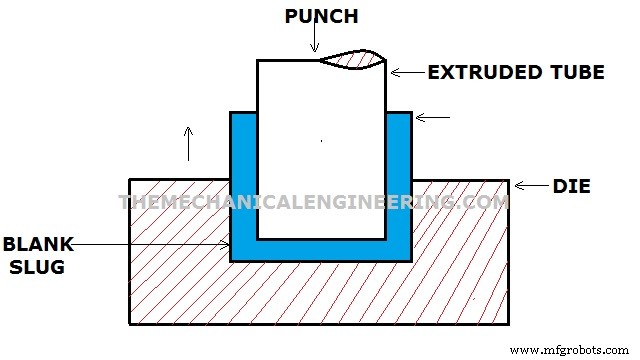
Подходяще смазанный шпунт в матрице, удар пуансоном за один ход. Металл течет обратно вокруг пуансона через зазор между матрицей и пуансоном.
Лучше работает с мягкими материалами: свинец, алюминий, олово.
Всегда в холодном состоянии. Обратный ударной процесс позволяет очень тонкие стенки. Примеры: тубы для зубной пасты, корпуса батарей.
Быстрый процесс, короткие ходы. Вместо давления — ударное давление. Удар может быть прямой, обратной или комбинированной экструзией.
Преимущества:
- Большое уменьшение размера.
- Быстрый процесс. Сокращение времени обработки до 90%.
- Повышенная производительность.
- Повышенная точность допусков.
- Экономия сырья до 90%.
Недостатки:
- Требуется очень большое давящее усилие.
- Размер заготовки — ограничение.
Факторы, влияющие на усилие экструзии
- Рабочая температура.
- Конструкция оборудования: горизонтальное/вертикальное.
- Тип экструзии.
- Коэффициент экструзии.
- Степень деформации.
- Трибологические параметры.
Применение процесса экструзии
- Широкаяproduktion труб и полых профилей. Также пластиковые изделия.
- Рамы, двери, окна в автопроме.
- Алюминий в строительных конструкциях многих отраслей.
Промышленные технологии
- Строгание: процесс, принцип работы и основные виды
- Ковка: процесс, типы и материалы
- Прессование: процесс, виды и практические применения
- Полное руководство по техникам гибки труб
- Типы работников технического обслуживания: роли, обязанности и цвет воротничка
- Виды сварки: технологии, принципы работы и сферы применения
- Понимание различных типов прототипирования: руководство для основателей
- Исследование четырех основных типов производственных процессов
- Виды дуговой сварки с потребляемым и непотребляемым электродом: МИГ, ТИГ, САВ, ФКАВ и др.
- Лучшие методы формовки листового металла для современного инженерии