



Резание зубьев зубчатых колёс: методы, процессы и технологии
Введение в резание зубьев
Зубчатое колесо — ключевой элемент машин, передающий мощность/движение между валами. Круглый заготов с зубьями по периферии. Работает в тяжёлых условиях → требует надёжности, эффективности, экономичности.
Точность изготовления исключительна. Конструкции стандартизированы веками. Специальные станки (зубофрезерные, зубошлифовальные) — только для зубьев. Фрезерные универсальные подходят для единичного производства, но не для серийного.
История резания зубьев
Древние тренияльные колёса — простые диски, передача по трению. 1897 г.: Герман Пфюатер изобрёл станок для резания зубьев — основание зубчатых колёс.
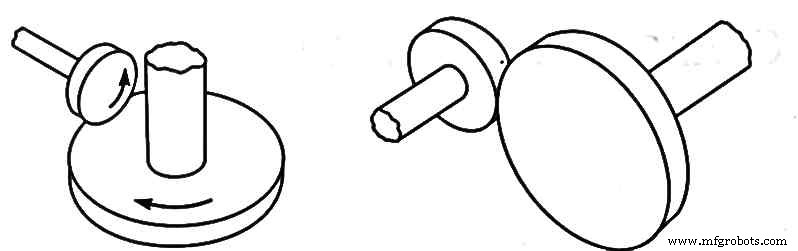
Основные методы изготовления зубчатых колёс
- Литьё
- Давление (формирование)
- Срезание металла (резание)
1. Литьё
Песчаное литьё — крупные модули, низкая стоимость, но шероховатость и неточность. Применение где допускаются шум и погрешности. Кокильное литьё — выше точность, сильные материалы. Давление под давлением (инъекция) — термопласты, малые нагрузки, высокая точность. Оболочковое литьё — мелкие зубчатые. Литьё не подходит для массового производства точных зубчатых.
2. Формирование (давление)
2.1 Каточное формование (Roll forming) — заготовка катится между каточными штампами. Несколько оборотов → зубья формируются пластической деформацией. Высокая прочность и точность, не требует доводки. Горячее/холодное. Экономит материал, но оборудование очень дорогое. Преимущество: зубья укрепляются пластической деформацией (на растяжение и сжатие).
2.2 Экструзия и холодная волочка — лучший метод для мелких точных зубчатых. Пруток волочится через формирующую матрицу → зубья на всей длине. Отрезаются дисковики толщиной зубчатого. Только доводочная шлифовка. Раньше алюминий, латунь, бронза, магний; сейчас сталь до 60 мм. Применение: часы, принтеры, пишущие машинки.
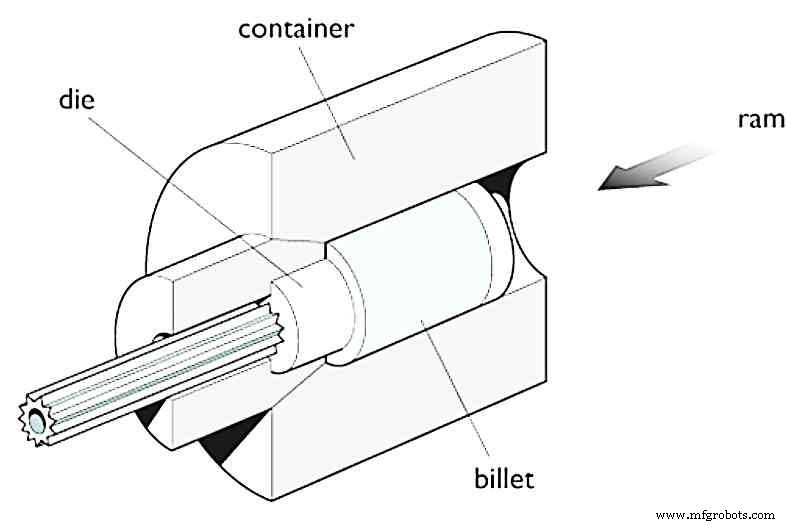
3. Срезание металла (резание зубьев)
Заготовка обрабатывается срезанием металла до формирования зубьев. Два главных подхода:
- Профильное (форматное) резание — резец повторяет профиль полости.
- Распаточное (генеративное) резание — за счёт валения резеца и заготовки.
3.1 Профильное резание
Резец толщины полости. На строгальном/планерном — резец-нож; на фрезерном — дисковый/концевой многофrezец. Нужен специальный резец на каждый профиль → не для массового производства.
Варианты:
- Фрезерование дисковым/концевым фрезой.
- Строгание/планерование резец-ножом.
- Расточка броачом.
- Ножевые резьбы сдвигом (shear speed).
3.1.1 Фрезерование дисковым резцом на универсальном станке
Цилиндрическое колесо на мандрине делительной головы. Резец на арборе, ось ⟂ оси заготовки. Вертикальный стол поднимается до касания, затем на глубину зуба. Делительная голова индексирует заготовку после каждого зуба. Цикл повторяется.
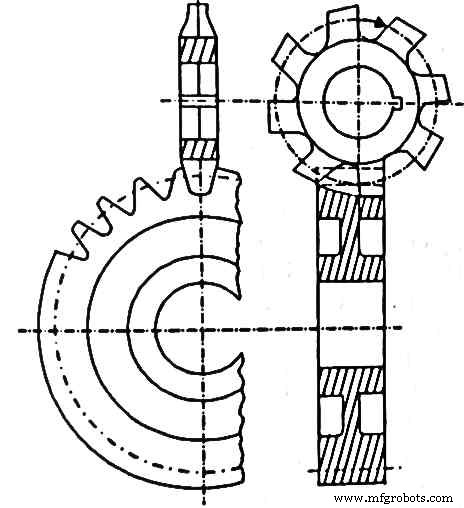
Для косых зубьев — спиральное фрезерование (привод делительной головы). Два резьца: черновик и чистовка. Для шестерён с крупным шагом — концевые фрезы в патроне.
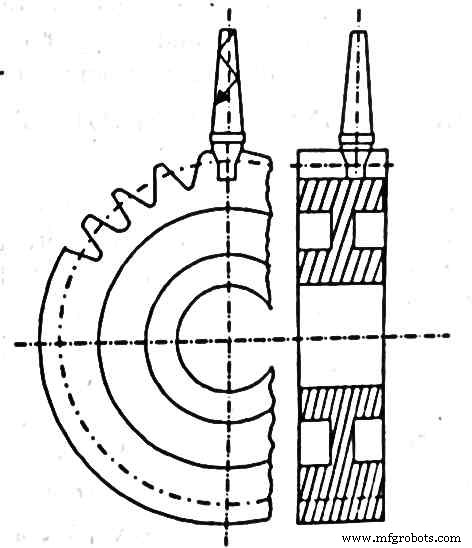
Просто и экономно, но точность ограничена делительной головой.
3.1.2 Строгание/планерование/расточка резец-ножом
Заготовка в патроне/на мандрине между упорами. Резец на станине. Движение: резец взад-вперёд (строгальный/расточной) или стол с заготовкой (планерный). После каждого зуба — индексация. Экономно, но медленно → не для серийного.
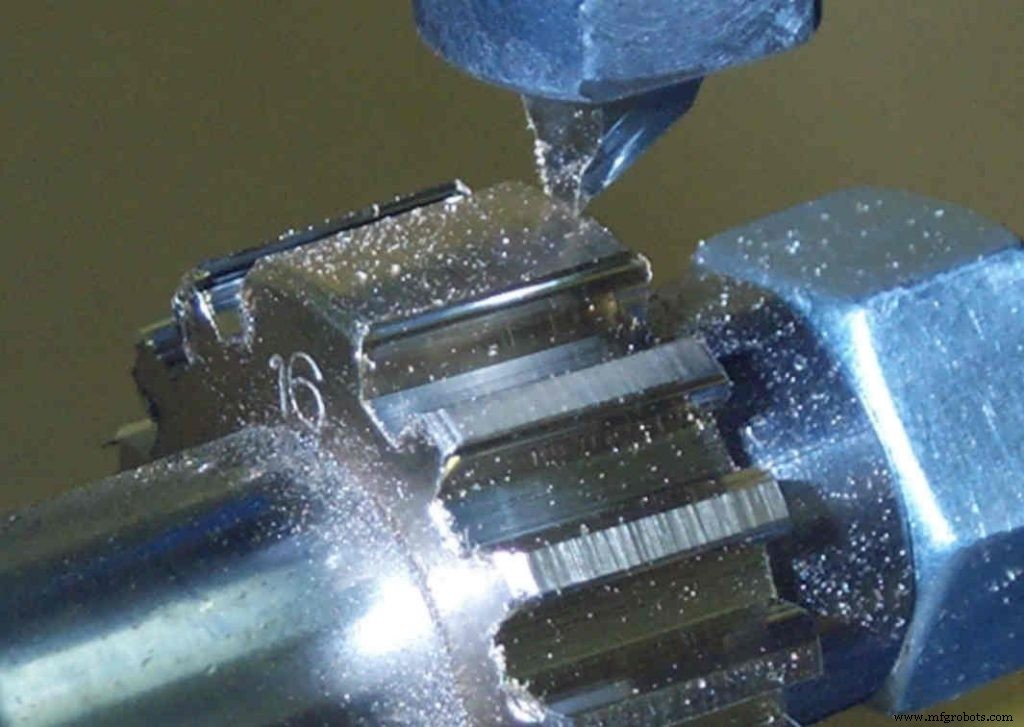
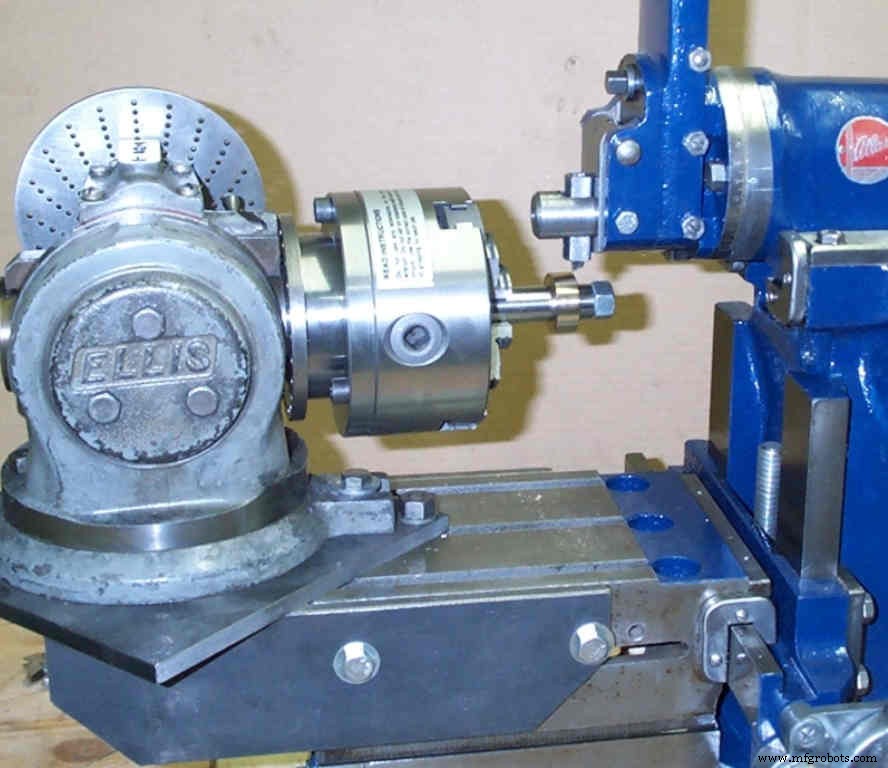
| Строгальный | Планерный | Расточной |
|---|---|---|
| Заготовка неподвижна | Резец неподвижен | Заготовка неподвижна |
| Резец реципроцирует | Заготовка реципроцирует | Резец реципроцирует |
| Заготовка в патроне | Заготовка на столе | Заготовка в приспособлении |
| Малая глубина резания | Большая глубина | Малая глубина |
3.1.3 Расточка броачом (Broaching)
Броач — инструмент с зубьями, проталкиваемый через заготовку за один ход (внутренние/наружние зубья). Быстро, качественно, но дорогой инструмент → не для мелкосерийного.
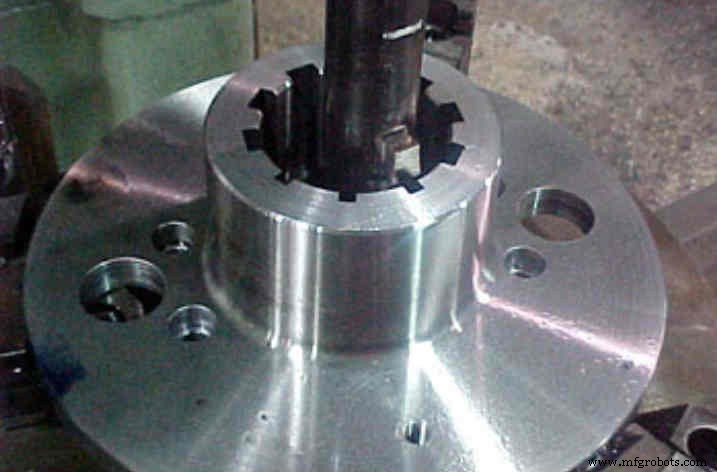
3.1.4 Процесс Shear Speed (сдвиговые ножи)
Все зубы режутся за 1–3 хода. Радиально расположенные ножи (по числу зубьев) на полой голове. Каждый ход — приращение глубины. Внутренние/наружние зубья, шлицы, зубья муфт. Быстрее броача, но дороже оснастка.
| Броачирование | Shear Speed |
|---|---|
| Один резец-нож | Множественные радиальные ножи |
| Инструмент — броач | Радиальные формовые ножи |
| Один зуб за проход | Все зубы за проход |
| Быстрый | Ещё быстрее |
| Низкая стоимость инструмента | Высокая стоимость инструмента |
3.2 Распаточное (генеративное) резание
Основной метод массового производства. Три базовых процесса:
- Зубострогательный (Shaper)
- Зубошпоночный (Rack planning)
- Зубофрезерование вальцеваливанием (Hobbing)
3.2.1 Зубострогательный процесс
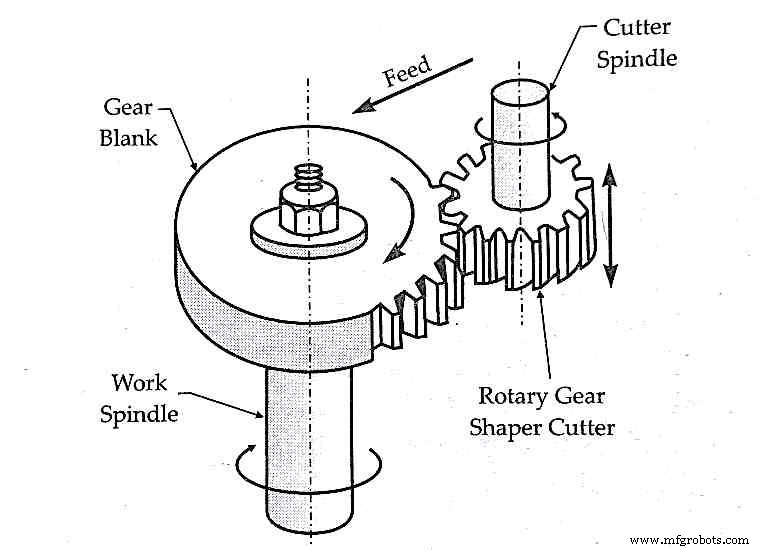
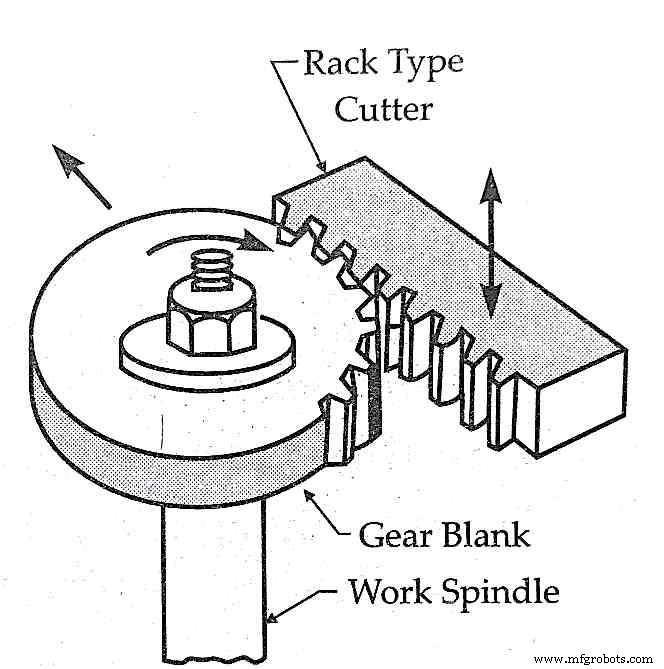
Два метода: ротационный (pinion-резец) и шпоновый (rack-резец). Принцип одинаков: заготовка на шпинделе, резец на арборе с вертикальным реципроцированием и вращением.
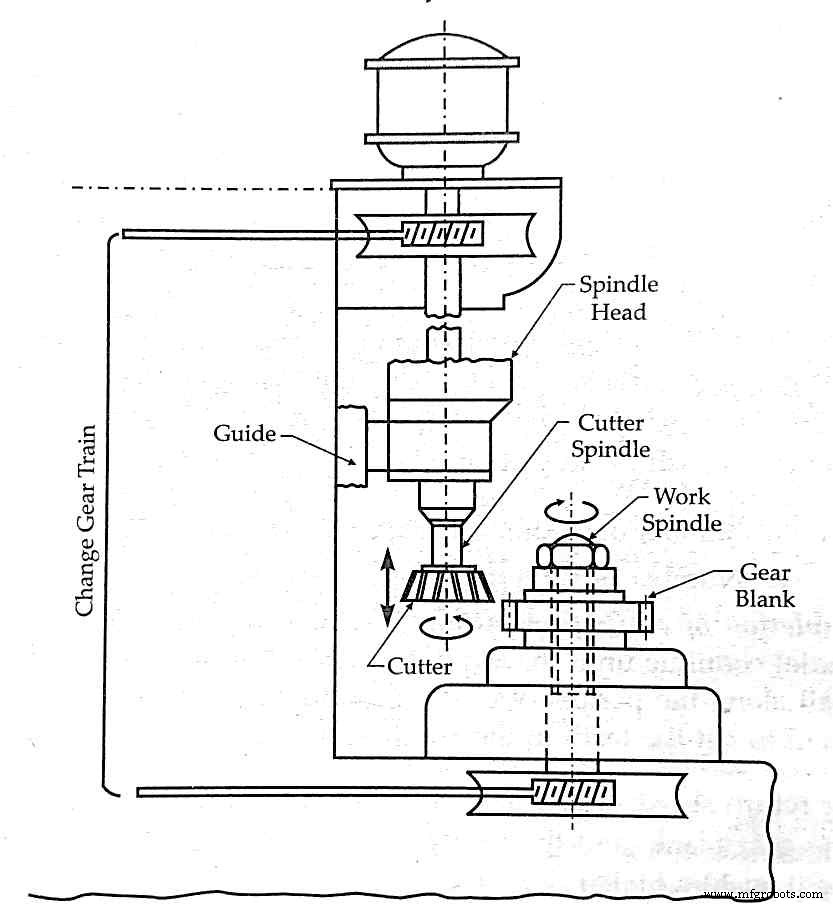
Рабочий ход — резание, обратный — отход. Медленное относительное вращение резеца и заготовки — индексирующая подача. Шестерни синхронизируют вращения.
Ротационный реzec: шестернёвидный, зубьев столько же, сколько на заготовке. Широко используется (кроме червей). Есть вертикальные/горизонтальные станки (два арбора навстречу).
Шпоновый резец: заготовка вращается, шпон реципроцирует. Ограничение: остановка для возврата шпона к первому зубю. Преимущество: любое число зубьев.
3.2.2 Зубошпоночный процесс (Rack Planning)
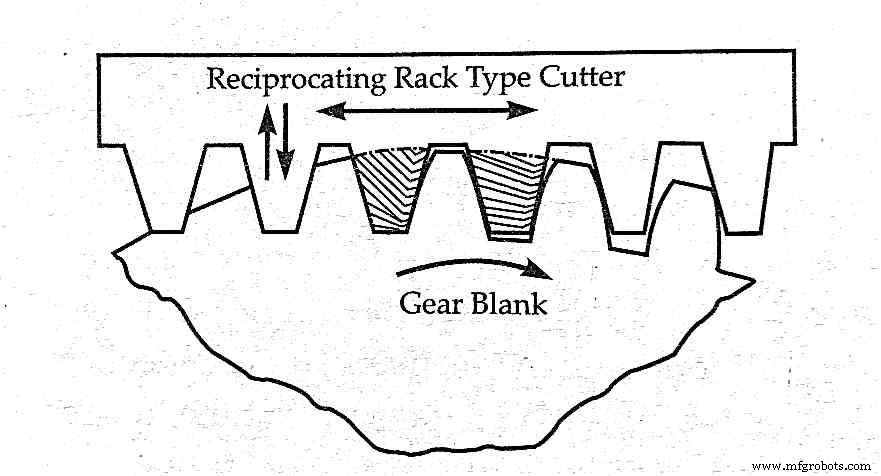
Для эвольвентных зубьев (цилиндрические, косые). Станки Sunderland и Maag — один принцип, разная конструкция.
Заготовка на горизонтальном шпинделе, шпон на арборе. Шпон реципроцирует, заготовка статична. Резец вырезает 2 полных и 2 частичных зуба за ход. Постепенная подача заготовки к шпону + медленное вращение (индексация) → генерация эвольвенты.
3.2.3 Процесс Сандерленда (Sunderland)
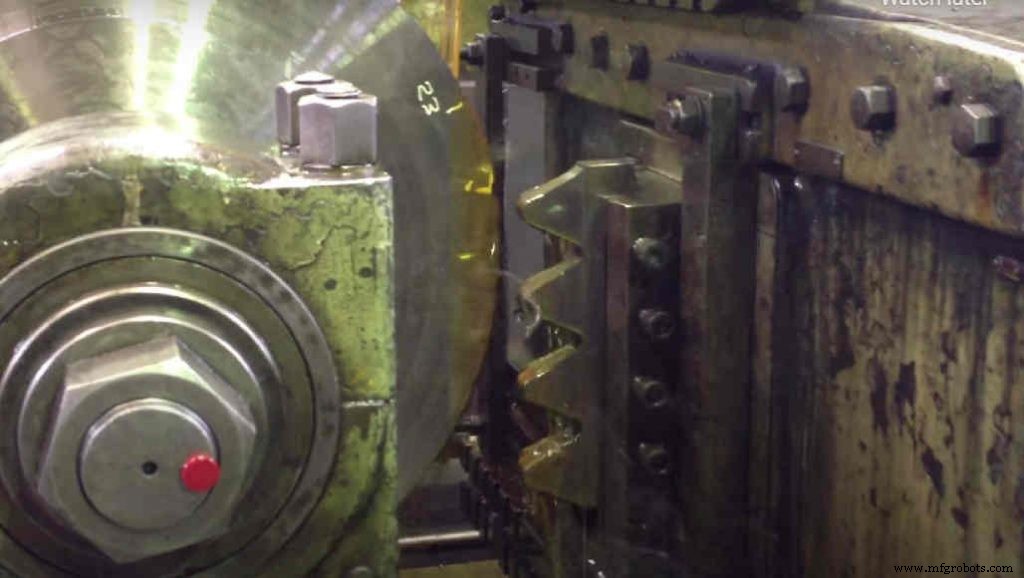
Шпон движется вместе с заготовкой, затем резко отходит на один шаг после достижения глубины. Шестерни синхронизируют. Оператор регулирует скорость реципроцирования под материал.
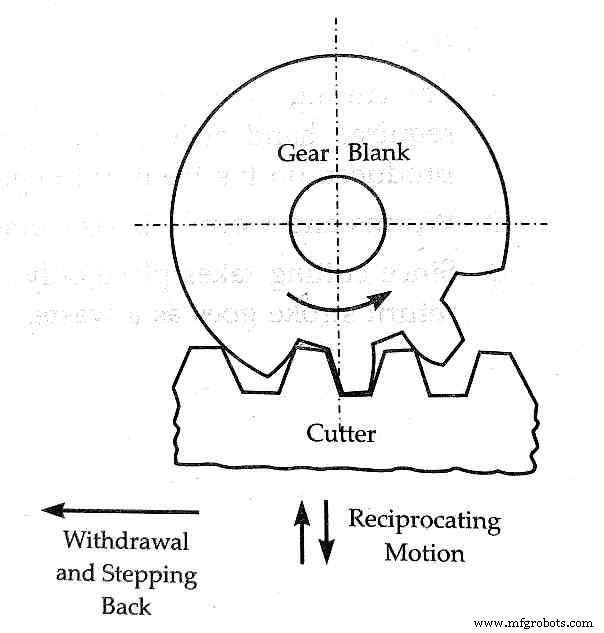
3.2.4 Процесс Мааг (Maag)
Заготовка на вертикальном столе, шпон на слайде. Шпон можно наклонять в вертикальной плоскости → резание в любом направлении.
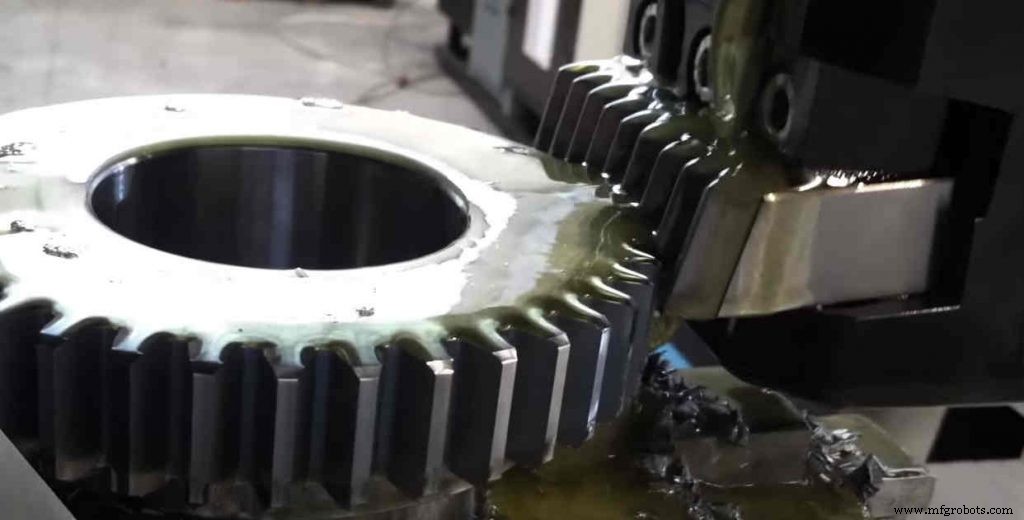
3.3.1 Зубофрезерование вальцеваливанием (Hobbing)
Заготовка вращается против вращающегося вальцевалива (hob) — червяка с прямыми канавками. Хоб на арборе, заготовка на шпинделе (вертикальное движение + вращение).
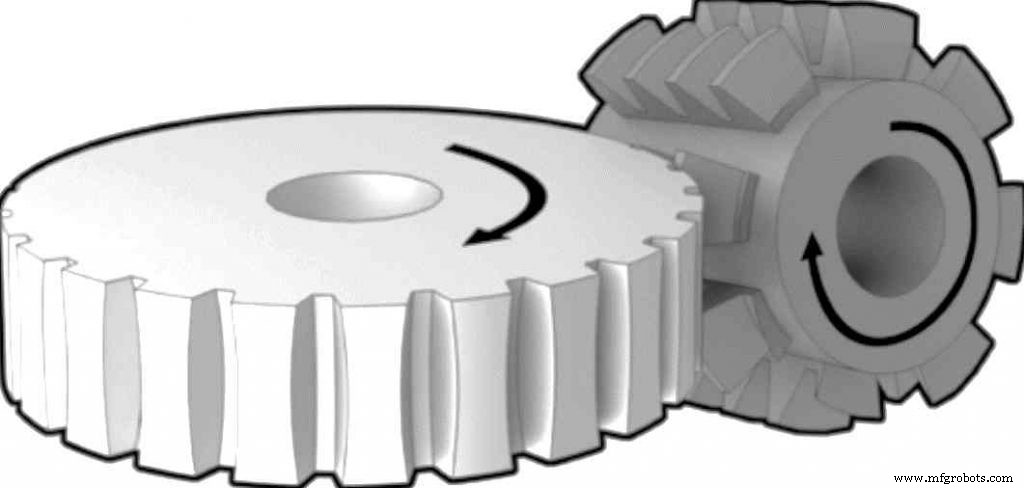
Синхронное вращение хоба и заготовки (шестерни). За один оборот заготовки — зубья равной глубины. Затем углубление и повтор. Движение шпинделя вверх-вниз — равномерная глубина по ширине. Несколько заготовок на шпинделе одновременно. Для косых — наклон шпинделя. Не делает внутренние зубья.
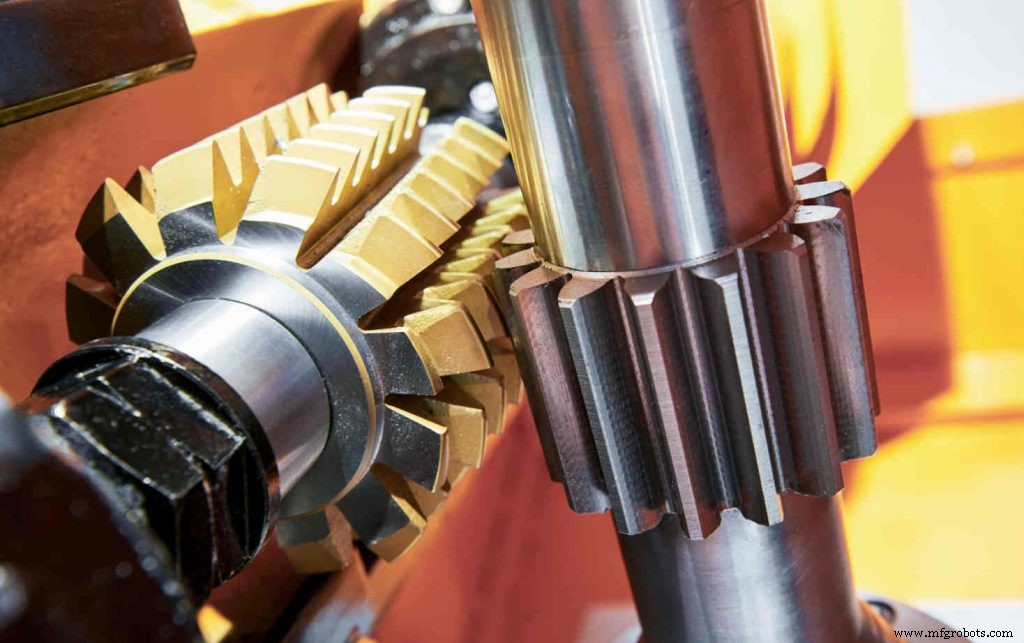
Почему зубофрезерование популярно?
- Экономичнее других генеративных методов.
- Быстрый, непрерывный процесс.
- Все типы зубчатых (кроме внутренних).
- Высокая точность.
- Несколько заготовок одновременно.
- Один хоб для любого числа зубьев.
После всех процессов зубчатые проходят зачистку: срезку, полировку, шлифовку, доводку перед сборке.
Промышленные технологии
- Антиалиасинг: 6 типов и методов сглаживания цифровых изображений
- Образование стружки: типы стружки при металлорезании
- Ключевые механические процессы точного производства: обзор технологий
- Полное руководство по техникам гибки труб
- Типы работников технического обслуживания: роли, обязанности и цвет воротничка
- Скорость вращения шестерен: как размер и обороты влияют на передачу мощности
- Виды сварки: технологии, принципы работы и сферы применения
- Понимание различных типов прототипирования: руководство для основателей
- Понимание планетарной редукции: компактные решения с высоким крутящим моментом
- Цилиндрические шестеренные редукторы: дизайн, функция и промышленные применения