



Понимание пластиковой экструзии: полное руководство по процессу
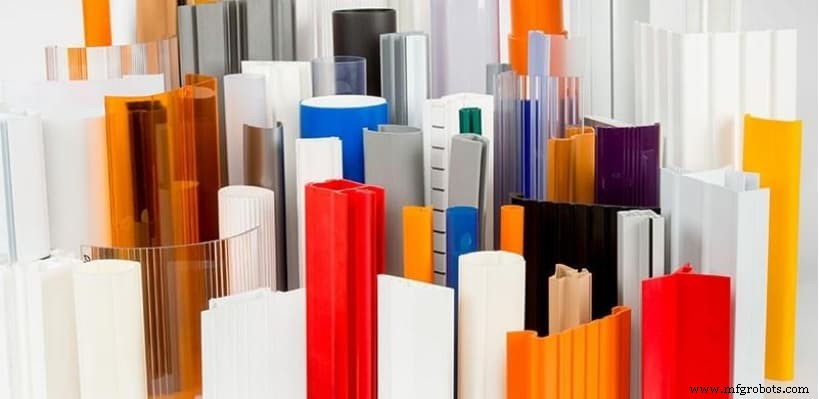
Пластики вездесущны благодаря универсальности, долговечности и более простым производственным требованиям. Пластиковая экструзия вместе с литьем под давлением — один из самых распространенных процессов для серийного производства. Обычно экструзия используется для непрерывных профилей: трубы, трубки, дверные профили и другие объемные изделия.
Промышленное применение пластиковой экструзии началось более века назад и продолжало развиваться. Даже сегодня это основной метод для многих пластиковых проектов благодаря простоте, эффективности и точным результатам.
Текст рассматривает основы процесса пластиковой экструзии: преимущества, ограничения, типы и распространенные применения в разных отраслях.
Обзор пластиковой экструзии
Пластиковая экструзия — процесс, где гранулированный пластик проходит через компоненты экструдера, превращаясь в непрерывный профиль под действием тепла и давления. Для понимания процесса важно знать экструдер и его работу.
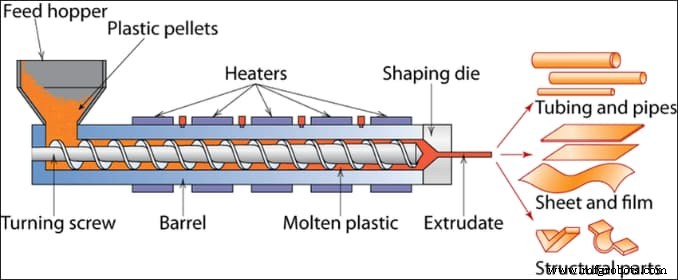
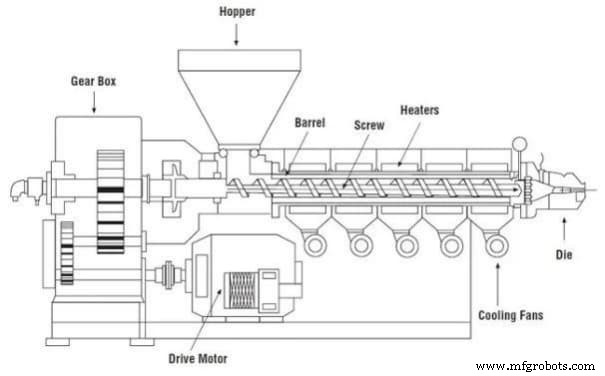
На фото типичный пластиковый экструдер со следующими компонентами:
- Загрузчик (Hopper): Первый этап. Хранит пластик в гранулах, готовит к следующему этапу.
- Питательное горлышко (Feedthroat): Направляет пластик из загрузчика к барабану.
- Распределительная пластина (Breaker Plate): Фильтр для барабана, поддерживает давление.
- Барабан (Barrel): Нагреваемый компонент, размягчающий пластик и доводящий до температуры плавления. Вращающийся винт в барабане заталкивает материал к питательной трубе.
- Питательная труба (Feed pipe): Канал для расплавленного пластика из барабана.
- Филира (Die): Жесткая металлическая деталь, через которую материал выдавливается для получения желаемого профиля.
- Система охлаждения (Cooling System): Финальный этап, где экструдированный профиль затвердевает при быстром охлаждении.
Как работает пластиковая экструзия?
Процесс начинается с заполнения загрузчика мелкими пластиковыми кусками, проще для обработки. Питательное горлышко использует гравитацию для передачи пластика в барабан.
Когда материал входит в барабан, он нагревается минимум тремя температурными зонами, где интенсивность нагрева растет по мере удаления от питательного горлышка.
По мере повышения температуры барабан использует непрерывно вращающийся винт для продвижения расплавленного пластика к следующему компоненту. Винт и давление также создают тепло, поэтому температурные зоны не должны быть такими горячими, как требуемая температура экструзии, экономя энергиу и облегчая процесс.
Жидкий пластик покидает барабан через сетку, поддержанную распределительной пластиной. Экран удаляет загрязнения и поддерживает внутреннее давление. Материал проходит через питательную трубу в уникально изготовленную филиру, имеющую форму желаемого профиля экструзии.
При выдавливании через филиру расплавленный материал приобретает форму отверстия филиры, завершая процесс экструзии.
Когда материал полностью проходит через филиру, экструдированный профиль охлаждается в водяной ванне или наборах охлаждающих валков, чтобы форма термопластичного профиля стала постоянной.
Пластиковая экструзия в истории
Экструзия всегда была процессом серийного производства. Началась в Германии, когда Пауль Трёстер создал первый пластиковый экструдер. С тех пор основы процесса мало изменились.
Однако эффективность и возможности обработки материалов значительно улучшились. Раньше машины обрабатывали только определенные типы пластиков и имели много требований. Со временем это улучшилось, и сегодня пластиковая экструзия более универсальна, гибка и способна обрабатывать разные виды пластиков вместе.
Другая распространенная проблема экструдированных пластиков — неправильные механические свойства и прочность. Это была серьезная проблема в прошлом, но новые технологические разработки улучшили ситуацию. Сегодня кастомная пластиковая экструзия — процесс выбора, обеспечивающий качество, согласованность и функциональность, ожидаемые от современных промышленных применений.
Разные типы процессов пластиковой экструзии
Тип процесса экструзии зависит от формы филиры. Хотя фундаментальный процесс остается прежним, разные типы позволяют эффективно справляться со сложностями разных форм.
Вот 4 основных типа процессов пластиковой экструзии, используемых в промышленности сегодня.
1 – Экструзия труб
Для длинных труб, трубопроводов и похожих изделий. Обработка полых изделий сложнее. Несмотря на это, процесс экструзии остается прежним до филиры. На этом этапе используется положительное внутреннее давление для преодоления высоких энергетических требований при работе с полыми деталями.
2 – Экструзия пузырьковой пленки
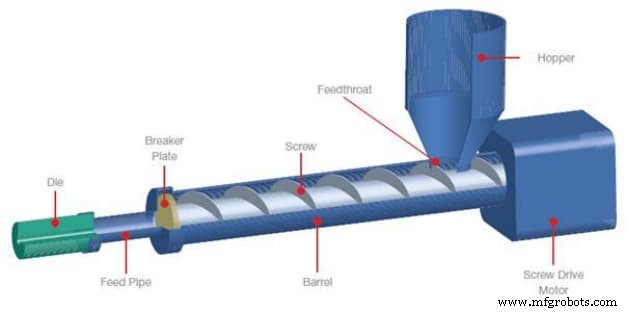
Процесс экструзии пузырьковой пленки распространен, создает повседневные изделия: пакеты, упаковочные материалы. Процесс похож на другие типы экструзии (как алюминиевая экструзия). Главное отличие — на стадии филиры материал проходит охлаждение перед выходом.
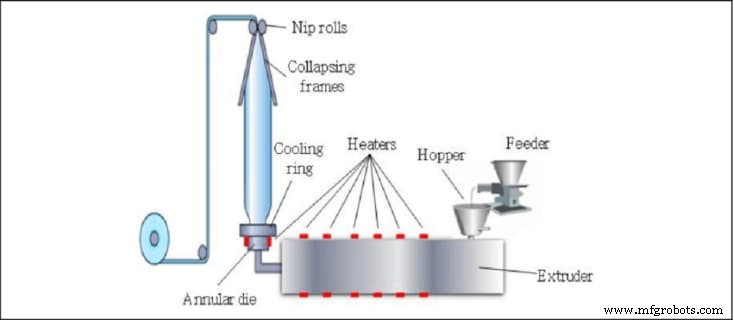
На этом этапе материал не затвердевает полностью. Поэтому позже проходит дополнительный процесс расширения через надувание. Процесс ограничен тонкими пластиковыми пленками. Для более толстых листов нужен другой процесс.
3 – Экструзия плоской пленки
Процесс очень похож на экструзию пузырьковой пленки. Но для заготовок, слишком толстых для надувания. Материал проходит через процесс вытягивания и качения для получения нужной формы.
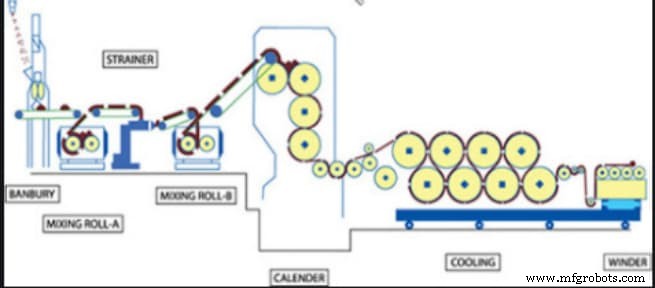
Процесс качения также охлаждает пластик и позволяет ему затвердеть постоянно. Обычно этот процесс позволяет легко создавать коробки для мороженого, соковые картоны, вино, и другую толстую пластиковую упаковку.
4 – Экструзия оболочки (Over Jacket Extrusion)
Следующий тип — для изоляции проводов и похожих применений, где что-то полностью покрывается пластиком. Процесс прост. Материал, нуждающийся в покрытии, протаскивают через филиру для пластикового покрытия.
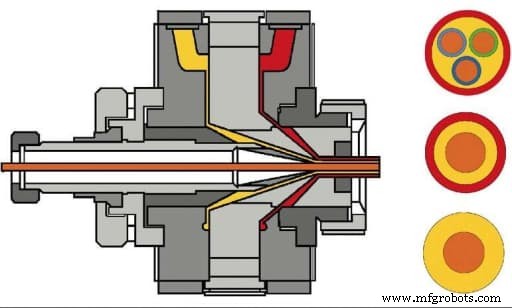
В зависимости от требований и применения может потребоваться адгезия между пластиком и материалом. В этом случае достаточно использовать прессовую оснастку. Это простое дополнение прикладывает достаточное давление на материал для отличной адгезии, длящейся долго.
Типы пластиковых экструдеров
Если вы думаете инвестировать в пластиковый экструдер, есть выбор: односвинтовой или двухвинтовой экструдер. Оба устройства имеют одинаковую способность выполнять все обсуждаемые процессы. Однако тип экструдера влияет на скорость производства, смешивающие возможности и общую гибкость операций.
Детали того, что дает каждый тип экструдера.
Односвинтовой экструдер
Как следует из названия, односвинтовые экструдеры — простые устройства с одним вращающимся винтом в барабане. Обычно идеальны для простых профилей: трубы и листы. Хорошо работают, но немного медленны, плохо смешивают и могут не подойти для сложных форм.
Двухвинтовые экструдеры
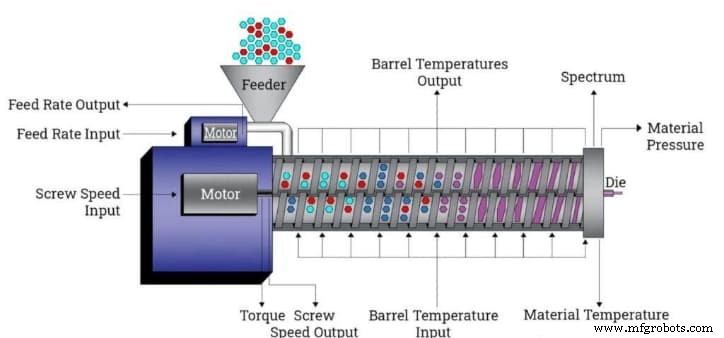
Как следует из названия, двухвинтовые экструдеры имеют параллельные винты в барабане. В зависимости от применения, винты могут вращаться в одном или разных направлениях. Благодаря дизайну двухвинтовые экструдеры обеспечивают большую стабильность, выпускную производительность, скорость и смешивающие возможности.
Преимущества пластиковой экструзии
Экструзия — популярный метод серийного производства, предлагающий идеальное сочетание универсальности, гибкости и согласованности. Основные преимущества процесса экструзии для пластика:
- Затратоэффективность: По сравнению с другими процессами, экструзия довольно затратоэффективна. Пластиковые детали разрабатываются либо литьем под давлением, либо экструзией. Но экструзия не требует сложного оснащения и намного проще, что снижает затраты. Более того, экструдеры могут работать непрерывно без перерывов, обеспечивая 24-часовое производство и снижая риск дефицита запасов.
- Беспрецедентная гибкость: Пока есть последовательное поперечное сечение, можно создать любую форму или профиль процессом пластиковой экструзии. От сложных форм до листов, труб и других изделий — экструзия может доставлять почти все виды дизайнов.
- Изменения: До процесса охлаждения горячий пластик остается довольно пластичным. Это значит, что можно легко выполнять другие формовочные операции, чтобы финальный продукт имел нужный размер.
Основные применения пластиковой экструзии
Как один из основных методов создания пластиковых деталей, общие применения процесса экструзии слишком 널리 распространены. Однако следующие области — наиболее заметные, где технологии пластиковой экструзии играют неотъемлемую роль.
Трубы и трубопроводы
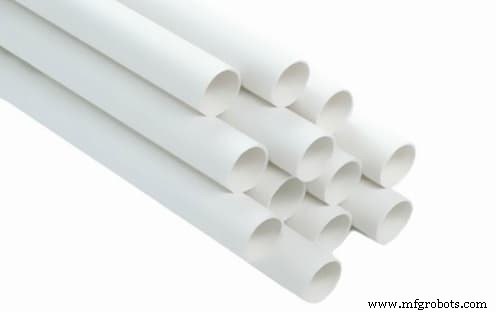
Трубы и трубопроводы — среди самых распространенных продуктов пластиковой экструзии. Требования к филире простые: нужен только простой цилиндрический профиль. ПВХ трубы также экстремально распространены в отрасли, но есть и альтернативы. Какой бы материал ни использовался, высоки шансы, что трубы и трубопроводы прошли через пластиковую экструзию.
Изоляция проводов
Пластики естественно обладают отличными электрическими изоляционными свойствами. Их естественная гибкость и термическая стабильность делают их идеальным выбором для изоляции живых проводов и оболочек. Обычно большинство работ по оболочке и изоляции используют процесс экструзии, так как он самый простой и дает долговечные результаты.
Окна
Рамы окон — другое обычное применение экструдированных пластиков. Многие используют ПВХ для этого, так как он долговечен и имеет естественное сопротивление УФ-излучению Солнца.
Двери
Как и окна, дверные рамы — обычное применение экструзии благодаря непрерывному профилю и постоянному поперечному сечению. ПВХ популярен для дверных рам и других бытовых арматур благодаря стабильности и превосходным механическим характеристикам.
Жалюзи и шторы
Еще классический пример распространенности экструзии. Жалюзи и шторы часто имеют множество идентичных щелей, объединяющихся для функциональности. Экструзия полистирола, популярный пластик, может дать имитацию дерева, часто видимую в обычных жалюзи.
Чистящее оборудование
Швабры, скребки и другое чистящее оборудование используют пластик для ручек. Некоторые продукты имеют резиноподобный пластик для лучшей чистки, и экструзия нужна для их серийного производства.
RapidDirect: лучший выбор для качественных услуг пластиковой экструзии
Пластиковая экструзия — обычный выбор благодаря относительной простоте, затратоэффективности и универсальности. Но это не значит, что кто угодно может начать процесс. Технологии экструзии имеют множество предварительных требований, дизайнерских требований и других важных соображений для согласованных результатов. Также нужно инвестировать в множество типов оборудования и других настроек для запуска.
Для малых и средних бизнесов инвестирование столько времени и ресурсов непрактично. Для них комплексный и опытный сервис экструзии вроде RapidDirect — лучший выбор.
В RapidDirect мы стремимся быть больше, чем просто провайдером услуг. Мы — комплексное решение для всех производственных потребностей от фазы проектирования до оптимизации. У нас новейшее оборудование и самая опытная команда для доставки лучшего сочетания качества, надежности и производительности за кратчайшее время.
Одна вещь, отличающая RapidDirect — полная онлайн-платформа котировок. У нас самая передовая система, дающая мгновенную котировку для проекта.
Просто добавьте дизайны и другие спецификации проекта, и мы вернемся с ожидаемыми затратами. Не только это, но мы также предлагаем бесплатный отчет Design for Manufacturing (DFM) для оптимизации дизайна и упрощения всего процесса для лучших результатов.
Бонус: Пластиковая vs Алюминиевая экструзия
Экструзия не ограничивается пластиками. Можно использовать процесс для металлических деталей с непрерывным профилем. Обычно алюминий — один из самых распространенных металлов для экструзии благодаря прочности, плотности, перерабатываемости и другим механическим характеристикам.
Сегодня алюминиевая экструзия — распространенный производственный процесс, создающий продукты вроде прутов, треков, труб, радиаторов и множества других изделий. Требование непрерывного профиля и равномерного поперечного сечения верно и для алюминия.
Кроме того, важное различие между процессом пластиковой экструзии и алюминиевой экструзией — температура.
В отличие от пластиков, алюминиевая экструзия может быть горячей и холодной. Холодная экструзия обычно дает материалы с высокой прочностью, но требует больше энергии. Горячая экструзия происходит при 350–500 °C, легче для обработки, но за счет механических свойств.
Промышленные технологии
- Ударная экструзия: как прессы формируют металлические детали одним мощным ударом
- Устранение производственных узких мест: данные-ориентированное руководство по повышению продуктивности
- Пластик без тайн: экспертный FAQ об определении, материалах и применении
- Пескоструйная обработка: ключевые преимущества для подготовки поверхностей и металлообработки
- Порошковая металлургия: определение, процессы и преимущества
- Экзотермическая сварка: процесс, применение и преимущества
- Мастерство пластиковой экструзии: Процесс, материалы и ключевые применения
- Современные производственные процессы: ключевые технологии и инновации
- ЧПУ-нарезание резьбы: точное нарезание резьбы для качественных сборок
- Процесс экструзии (прессования): технологии, материалы, оборудование и применение