



Высоконапорная литье под давлением (HPDC): процесс высокой точности для сложных деталей
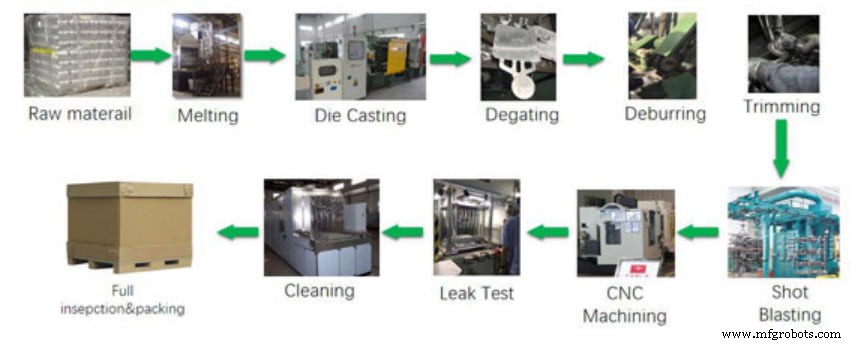
Вы когда-нибудь задумывались, как изготавливаются сложные автомобильные детали вроде блока цилиндров, трансмиссии и подвески? Противопоставьте эти массивные детали легким компонентам вроде хирургических инструментов в медицине. Высоконапорная литье под давлением, популярный производственный процесс, может изготовить этот спектр изделий.
Что делает этот процесс таким популярным с широким применением? Вы найдете это и больше о технических деталях процесса в статье. Она объясняет процесс HPDC, его применение и преимущества, чтобы вы могли принять обоснованное решение о пригодности процесса для ваших производственных нужд.
Что такое высоконапорная литье под давлением?
Высоконапорная литье под давлением — процесс, при котором расплавленный металл подается в форму и затвердевает для получения желаемого компонента. Расплавленный металл закачивается под высоким давлением (обычно гидравлическим) в полость формы, и мощный пресс удерживает его внутри. После завершения затвердевания извлечение литья происходит открытием формы. После извлечения готового изделия форма снова запирается для следующего производственного цикла. Оснастка HPDC состоит из двух стальных блоков, образующих два конца полости формы, формирующей желаемый объект.
История эволюции высоконапорной литья под давлением
Процесс литья под давлением возник в середине 1800-х для полиграфической промышленности. Литье комбинации свинца и олова в стальную форму производило клавиши полиграфического оборудования. После этого процесс набрал популярность в других отраслях. Использование нескольких форм позволяло создавать разнообразные изделия. С 1914 года производственный процесс начал использовать другие материалы, такие как цинковые и алюминиевые сплавы (распространенные в современной промышленности). Более того, большинство сплавов, используемых сегодня, были доступны к середине 1930-х.
Как работает высоконапорная литье под давлением?
HPDC обычно работает через 4 процесса: подготовка формы, впрыск, извлечение и пост-литейная обработка. Могут быть вариации метода для разных требований к продукту. Улучшения включают вакуумную литье, медленное наполнение, обработку полутвердых металлов (SSM) и др. Но общие процедурные шаги:
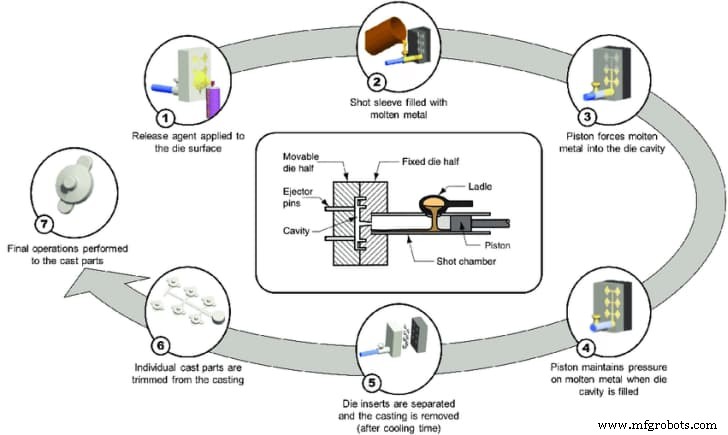
1. Подготовка формы
В начале производственного цикла важно очистить форму литья под давлением от примесей. Затем смазать внутренние стенки формы. Это регулирует температуру формы и позволяет легко извлечь отлитое изделие.
2. Впрыск
Расплавленный металл льется в камеру впрыска, а затем впрыскивается в форму. Существует 2 метода впрыска: горячая камера и холодная камера.
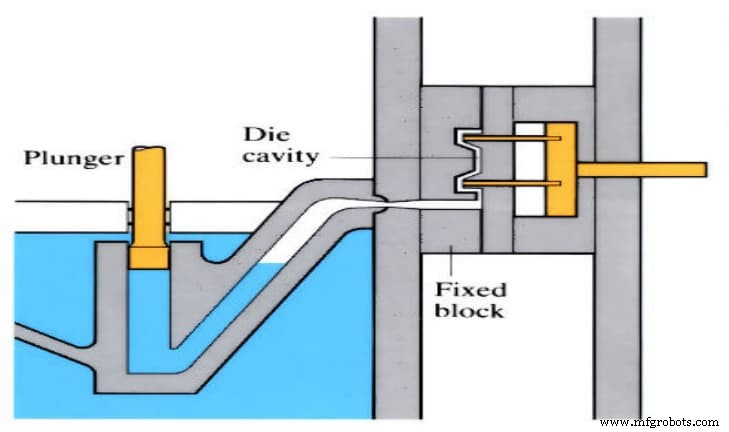
Впрыск горячей камеры
В этом методе система впрыска погружается в плавящую печь. Расплавленный металл проходит через плунжера впрыска в сопло, а затем в форму. Метод подходит для металлов вроде цинка, магния, свинца.
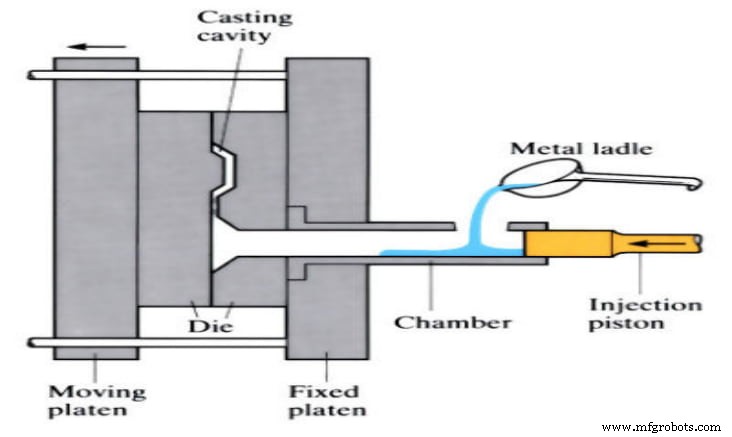
Впрыск холодной камеры
В этом методе расплавленный металл вручную или автоматизированным механизмом заливается в рукав холодной камеры. Затем гидравлический плунжер проталкивается через рукав. Плунжер запечатывает порт и загоняет металл в форму. После завершения затвердевания плунжер удаляется, а форма открывается для извлечения полости. Метод подходит для твердых сплавов с высокой температурой плавления: алюминий, латунь, магний. Холоднокамерный процесс использует горизонтальный или вертикальный впрыск.
Магний может работать с обоими процессами. Обычно мелкие и сложные детали производятся на горячих камерах из-за ограничений по размеру. Более того, детали из цинка высокого давления обычно прочнее деталей из алюминия высокого давления.
Процесс впрыска в обоих методах происходит при высоких давлениях, обычно от 1500 до 25000 PSI. Процесс занимает долю секунды. Форма должна быть полностью запечатана и удержана под высоким давлением для затвердевания. Гидравлические давления могут сжимать газы, застрявшие в форме, и компенсировать усадку затвердевания при охлаждении. Силы до 4000 тонн коммерчески доступны для удержания формы и выдержания высоких давлений.
3. Извлечение детали
Убедившись, что весь расплавленный металл затвердел, удаляют полость из формы. Выбросные плины могут извлечь полость. Выбросные плины обычно находятся на подвижном конце формы и выталкивают затвердевшую отливку из полости.
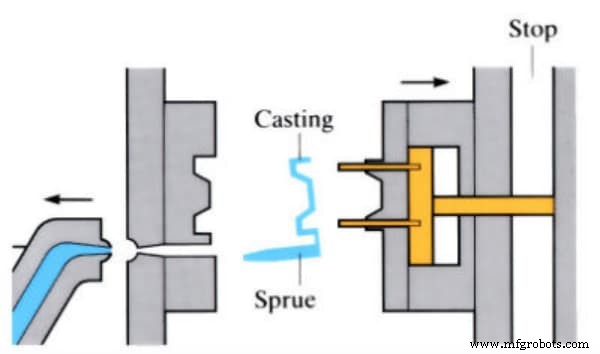
4. Обрезка
Финальный шаг высоконапорной литья — удаление лишнего материала с изделия и формы. Обрезальная форма, пила и т.д. помогают провести обрезку. Более того, металлолом можно повторно использовать и перерабатывать в последующих производственных циклах.
Если ищете больше информации о литье под давлением, можете заинтересоваться нашим руководством по низконапорной литье для расширения знаний!
Преимущества высоконапорной литья под давлением
Высоконапорная литье под давлением популярна в различных отраслях благодаря нескольким преимуществам относительно других производственных процессов. Ниже некоторые преимущества.
– Высокая производительность
Процесс высоконапорной литья дает более высокую производительность, чем низконапорная или гравитационная литье. Использование высокого давления позволяет впрыскивать расплавленный металл на высоких скоростях, что приводит к более высокой производительности. Таким образом, процесс популярен в серийном производстве.
– Качественные детали
Помимо этого, высоконапорная литье обеспечивает хорошее качество по размерной точности и превосходной поверхностной чистоте. Высокоточные изделия не требуют дополнительных процессов обрезки, которые могут быть трудоемкими и дорогостоящими. Хорошая поверхностная чистота облегчает процесс напыления. Преимущества продуктов HPDC включают отличную однородность и оптимальные механические свойства.
– Тонкостенные изделия
Высокие давления в этом процессе позволяют более тонкие поперечные сечения, чем любой другой процесс литья. Получение толщины стенок менее 0,40 мм возможно по требованию и размеру компонента. Тонкие стенки помогают в снижении веса изделий. Также позволяют добавку вкладышей (также называемых «со-литыми» частями) вроде винтов и втулок внутри изделия при литье. Тем самым помогая сократить число компонентов при сборке.
– Достижение сложного дизайна
Процесс литья под давлением позволяет использовать различные формы форм. Гибкость форм означает, что сложные детали могут быть произведены в процессе литья, помогая в сложных сборках.
– Долговечные формы
Формы, используемые в процессе, имеют долгий срок службы, что означает их повторное использование в множестве производственных циклов. Это снижает единичную стоимость отливки.
Применения высоконапорной литья под давлением
Благодаря превосходному качеству продуктов, полученных через HPDC, процесс нашел различные критические применения в разнообразных отраслях.
– Автомобильная промышленность
Высоконапорная литье может производить различные алюминиевые и магниевые конструкционные автомобильные компоненты. Изготавливает детали вроде блоков цилиндров, корпусов коробок передач, картеров масла, опор двигателя и конструкционных деталей вроде поперечин.
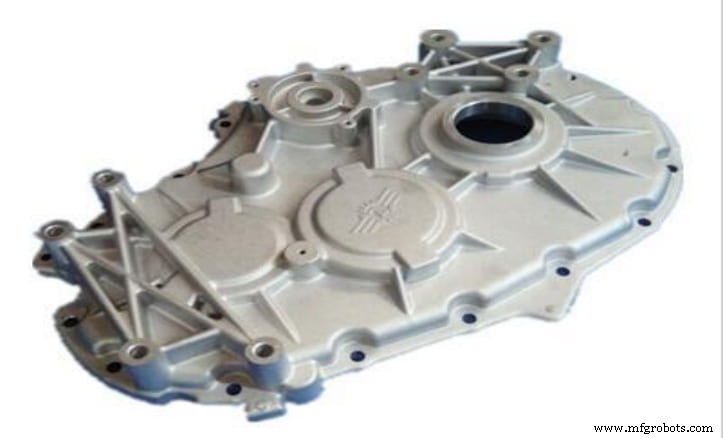
– Медицинская промышленность
Также популярная техника для производства легких хирургических инструментов в медицине. Более того, медицинские приборы и высокопроизводительное образовательное оборудование, инфузионные насосы и т.д. также производятся процессом HPDC.
– Аэрокосмическая промышленность
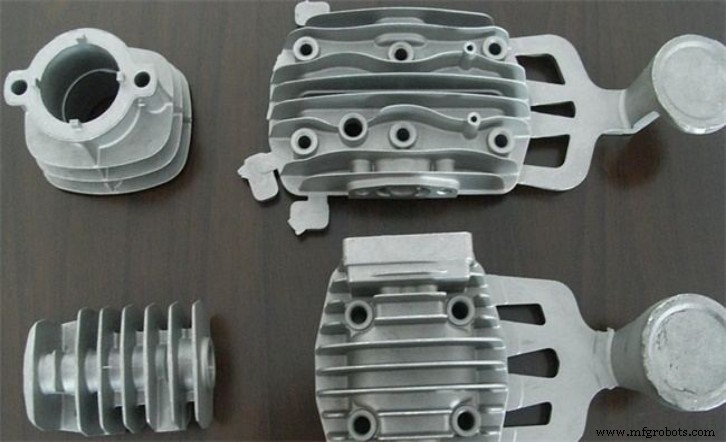
Благодаря способности производить сложные и изысканные дизайны и автоматизации, процесс высокопопулярен в аэрокосмической отрасли. Сплавы алюминия, цинка и магния используются для производства двигательных деталей для аэрокосмических применений.
RapidDirect — кастомные услуги высоконапорной литья под давлением
Важно выбрать правильный производственный процесс и экспертизу для ваших продуктов. В RapidDirect мы предоставляем доступ к команде профессиональных инженеров с обширным опытом в услугах литья под давлением. Экспертиза нашей команды ставит нас в лучшее место для консультаций и ответов на любые вопросы.
У нас мощные производственные цеха и передовые сооружения для изготовления высококачественных продуктов. Более того, у нас быстрые сроки выполнения и мы предоставляем быстрые онлайн-котировки и бесплатный DFM-анализ при загрузке файла дизайна. Вы можете быть уверены, что мы предоставляем лучшее по конкурентным рыночным ценам.
ЧАСТО ЗАДАВАЕМЫЕ ВОПРОСЫ
Q1. Почему это называется литье под давлением?Причина в том, что процесс использует формы (dies). Формы — стальные формы, изготовленные преимущественно ЧПУ обработкой, в которые впрыскивается жидкий металл. Делится на две половины: фиксированную, соединенную с литейной машиной, и подвижную выбросную половину.
Q2. Чем литье под давлением отличается от других методов литья?Литье под давлением имеет многие те же преимущества, что и гравитационное литье: жесткость, внешний вид и ощущение твердого металла; проверенные свойства устойчивости к усталости; хорошие звукогасящие способности; встроенную ЭМИ экранировку для электронных применений. Однако в частности, литье под давлением позволяет быстрое производство с отличной размерной точностью, часто устраняющей необходимость механической обработки. Более того, литье в песке требует новую форму для каждого производства, а постоянная форма литья медленнее по сравнению с HPDC.
Q3. В чем разница между низконапорной и высоконапорной литье под давлением?LPDC имеет диапазоны давления 0,08–0,15 МПа, HPDC — 30–70 МПа. Производительность в LPDC средняя с медленным циклом литья. HPDC имеет более высокую производительность с быстреми циклами. HPDC дает продукты с пористостью и хорошей поверхностной чистотой. LPDC дает отсутствие пористости внутри литья, но среднюю поверхностную чистоту.
Промышленные технологии
- Понимание процесса ковки фланцев: преимущества, техники и применения
- Процесс экструзии алюминия: от биллета к готовому профилю
- Пескоструйная обработка: ключевые преимущества для подготовки поверхностей и металлообработки
- Современные производственные процессы: ключевые технологии и инновации
- Процесс производства мыла: от жиров к омылению
- Литье в оболочках против литья под давлением: ключевые различия объяснены
- Литье в песок против литья под давлением (die casting): понимание ключевых различий
- ЧПУ-точение: полный обзор процесса
- Гравитационное литье: Простота, высокое качество и быстрая производительность
- Литейные машины под давлением: принцип работы, виды и преимущества