



Высоконапорное литье под давлением (HPDC): освоение производства сложных металлических деталей
Высоконапорное литье под давлением (HPDC) — процесс литья под давлением, широко применяемый в отраслях, изготавливающих металлические детали со сложным дизайном. Помимо совместимости с любым дизайном продукта, многие производители металлических деталей выбирают его за простоту эксплуатации, низкие отходы материала и экономичность.
Если ищете правильный процесс для проекта литья под давлением, вопрос «как использовать HPDC» может потребовать инсайтов. Статья ответит, рассказав о процессе, станках и применении в производстве деталей.
Концепция высоконапорного литья под давлением
HPDC — одна из трех основных разновидностей литья под давлением в производстве металлических деталей. Независимо от станка, процесс: впрыск расплавленного металла в заранее спроектированную форму под высоким давлением. Затем остывание, затвердевание и извлечение из формы. Цикл повторяется.
HPDC иногда путают с низконапорным литьем под давлением (LPDC) — другой разновидностью. Но процессы разные со своими плюсами и минусами. Краткое резюме:
- HPDC использует горизонтально-ориентированный станок
- HPDC впрыскивает расплав при высоком давлении (1000–25000 PSI)
- LPDC имеет две полуформы на разных плитах станка
- LPDC использует вертикально-ориентированные станки
- LPDC впрыскивает расплав при низком давлении
Материалы, совместимые с HPDC
HPDC применимо только для металлических деталей, самые частые — алюминий, цинк, магний. Краткий обзор для выбора:
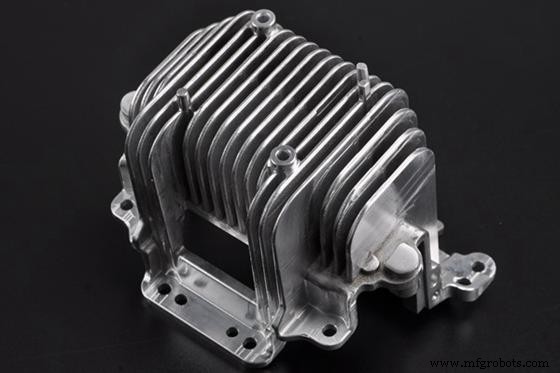
1. Алюминий
Самый популярный материал HPDC — алюминий. Поэтому алюминиевое высоконапорное литье популярно в автопроме и аэрокосмике.
Популярен за собственные свойства. Хорошая текучесть при плавлении под высоким давлением, но требует холоднокамерной системы для качественных отливок. Частые сплавы: 380, 390, 412, 443, 518.
Алюминиевые HPDC-детали широко применяются благодаря легкости, размерной стабильности, электропроводности, коррозионной и термической стойкости.
2. Магний
Еще популярный материал HPDC — легче алюминия и с высокой обрабатываемостью. Подходят для горячекамерного литья из-за низкой температуры плавления. Частые сплавы: AZ91D, AM60, AS41B, AE42.
3. Цинк
Самый удобный для производства из трех материалов. Лучше работает с горячей камерой, но подходит и для холодной. Частые сплавы: Zamak 2, 3, 5. Цинковые отливки — прочные, долговечные, обрабатываемые.
Другие совместимые материалы: медь, свинец, оловянные сплавы. У каждого уникальные свойства. Проверяйте требуемую функцию и среду использования перед выбором. Лучше проконсультироваться с сервисом литья по правильному материалу.
Компоненты станка высоконапорного литья под давлением
HPDC-станки используют две системы: холодную и горячую камеры. Обе используют почти одинаковые компоненты с похожими функциями. Для производителя, выбирающего HPDC-станок, основные компоненты и функции:
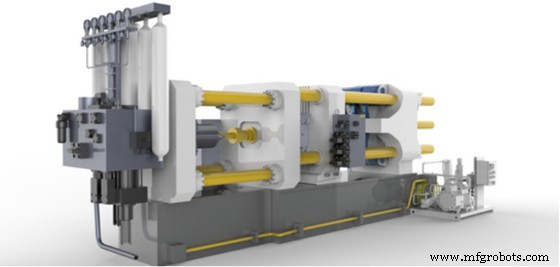
1. Пресс-форма (Die Cast Mold)
Самая важная часть станка, в основном из стали ЧПУ-обработкой за высокой точностью и допусками. Дизайн соответствует изделью. Две полуформы (подвижная и неподвижная) зажимаются под силой при впрыске расплава.
2. Выталкиватели (Ejector Pins)
Функционируют при извлечении отливки после затвердевания. В основном на подвижной полуформе.
3. Поршень (Piston)
Создает давление для впрыска расплава из напорной камеры в форму. Может быть автоматизирован в зависимости от типа станка.
4. Нагревательные элементы (Heating Components)
Нагревательный элемент, термопара, напорная камера (место расплава). Нагревают металл, хранят и поддерживают температуру расплава. В холоднокамерной системе отсутствуют.
5. Ризинговая труба (Riser Tube)
Проходит как канал для расплава в пресс-форму.
Как работает процесс высоконапорного литья под давлением?
Большинство экспертов сходятся: HPDC имеет 4 процесса: подготовка формы, впрыск, извлечение, пост-литейская обработка. Подробности:
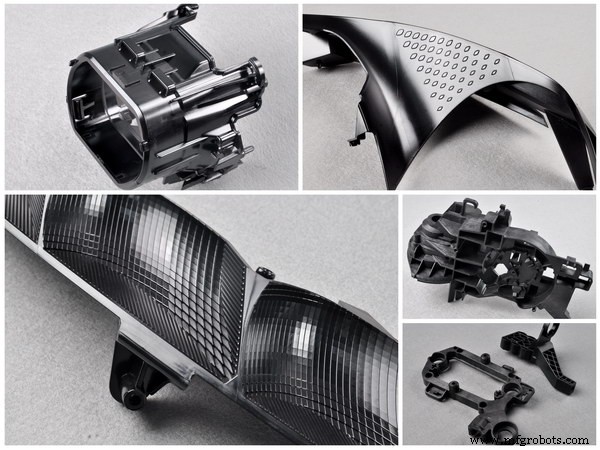
Шаг 1: Подготовка формы
Очистка формы от примесей, влияющих на качество отливки. Смазка внутренних стенок для легкого извлечения и регулировки температуры.
Шаг 2: Впрыск
Впрыск расплавленного металла в форму. Метод зависит от системы впрыска станка. Две системы: горячая и холодная камера.
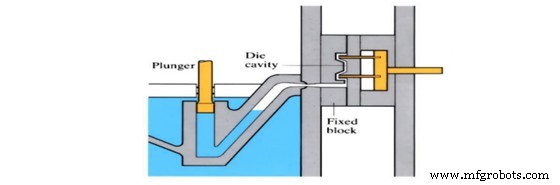
Система горячей камеры (Hot Chamber Injection System)
Подходит для низкоплавких металлов: цинк, магний, свинец. Плавление металла в станке и впрыск расплава в форму.
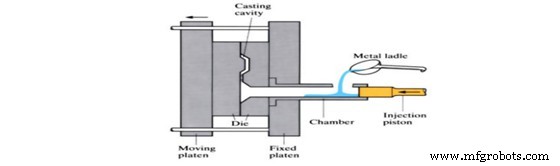
Система холодной камеры (Cold Chamber Injection System)
Расплавленный металл вливают в напорную камеру перед впрыском в форму. Для высокоплавких металлов: алюминий, латунь. Из-за высокой температуры плавления необходимо плавить вне системы.
Ключевые отличия систем:
- Горячая камера быстрее из-за лишнего шага нагрева в холодной.
- Горячая камера использует меньше давления (1000–5000 PSI), холодная — 1500–25000 PSI.
- Холодная камера может использовать горизонтальный или вертикальный впрыск, горячая — только горизонтальный.
- Горячая камера подходит для мелких сложных деталей из-за ограничений размера станка.
Шаг 3: Извлечение детали
При остывании расплав затвердевает. Оператор использует выталкиватели для раскрытия полости и выталкивания застывших отливок.
Шаг 4: Обрезка (Trimming)
Необходима для удаления лишнего материала на отливке и форме. Способы: обрезочная пресс-форма, пила. Лишний материал повторно используем и перерабатываем — процесс экономичен.
Преимущества высоконапорного литья под давлением
HPDC широко применяется в промышленности благодаря преимуществам:
1. Высокая производительность
Стадия впрыска — самая важная и быстрая. HPDC имеет высокую производительность. Важно для быстрого прототипирования, особенно крупносерийного. Быстрее LPDC и других методов литья.
2. Качественные отливки HPDC
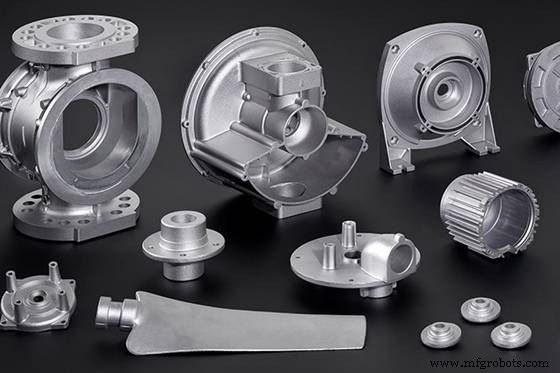
Отливки HPDC: высокая размерная точность, хорошая чистота поверхности, отличная однородность. Сохраняют механические свойства исходного материала, редко требуют дополнительной обработки.
3. Тонкостенные изделия
HPDC позволяет получить толщину стенки менее 0.40 мм. Позволяет добавлять вкладыши (ко-кастинг), сокращая число компонентов при сборке.
4. Реализация сложного дизайна
HPDC подходит для сложных форм отливок за счет гибкости дизайна пресс-формы. Гибкость упрощает сборку готовых деталей.
5. Долговечные формы
Пресс-формы HPDC высоко долговечны, полезны в множестве производственных циклов. Из-за долговечности снижается стоимость отливки на единицу.
Когда НЕ стоит рассматривать HPDC?
Несмотря на уникальные преимущества, есть две ситуации, где HPDC не идеален. Если попадаете в категорию — проконсультируйтесь с компанией быстрого прототипирования о других процессах. Подробнее о плюсах и минусах литья под давлением здесь.
Наличие воздуха (поры)
HPDC не подходит для продуктов, которые не должны иметь воздушные карманы. Из-за высокого давления при впрыске возможно залючение воздуха в форме. Приведет к пористости — такие детали не должны проходить термическую обработку, иначе появятся пузыри на поверхности. Если все равно считаете литье правильным методом — переключитесь на низконапорное литье.
Начальные затраты на запуск
Установка собственного HPDC-станка требует огромных вложений. Причина, почему многие аутсорсят к сервисам литья.
Применение процесса высоконапорного литья под давлением
HPDC имеет широкие промышленные возможности, применяется в:
1. Автопромышленность
Блоки цилиндров, корпуса коробок передач, опоры двигателя, другие структурные детали. Сложный дизайн, высокая точность. Подходят за счет совместимости с алюминием и магнием.
2. Медицинская промышленность
Медицинские детали: высокопроизводительное образоборудование, инфузионные насосы. Любимый процесс за производительность, совместимость материалов и потребность в сложном дизайне.
3. Аэрокосмическая промышленность
Детали двигателей. Цинк, магний, алюминий HPDC распространены за свои свойства.
Аутсорсинг или свой HPDC-станок?
Выбор зависит от бизнеса, размера проекта, инвестиционных возможностей.
Малым и средним бизнесам лучше аутсорсить к сервисам литья вне зависимости от размера проекта. Для крупного бизнеса желание максимизировать прибыль определит выбор, так как HPDC имеет высокие стартовые, эксплуатационные и обслуживающие затраты.
Аутсорсинг должен происходить после проверки факторов: производственная мощность, ценообразование, качество. В WayKen наши заводы и передовые установки позволяют производить качественные и экономичные детали литья под давлением. Используйте онлайн-расчет и получите бесплатный DFM-анализ. Плюс быстрые сроки и конкурентные цены.
Заключение
Высоконапорное литье под давлением — распространенный процесс в отраслях с твердыми металлическими деталями сложного дизайна. Дает простоту эксплуатации, мало отходов, экономичность. Статья охватила процесс и применение. Нужны качественные металлические детали литьем под давлением? Поможем начать.
FAQ
Зачем использовать ЧПУ-обработку для пресс-формы литья?
ЧПУ — самый частый процесс изготовления форм за точность, точность и высокие допуски. Форма требует процесса с высокой детализацией. ЧПУ — частый выбор для пресс-форм литья.
Подходит ли HPDC для пластиков?
Нет, для полимеров используйте литье под давлением (injection molding). Литье под давлением (die casting) — это литье под давлением для металлов.
Разница между высоконапорным литьем и гравитационным литьем?
Высоконапорное — тип литья под давлением, впрыск под давлением. Гравитационное — заполнение формы расплавом под действием гравитации.
Промышленные технологии
- Устойчивое производство: финальный эпизод — инсайты от лидеров Senseye
- Литье под давлением (Die Casting): точность, эффективность и производственные преимущества
- Настроения в производстве достигают рекорда, использование инструментов продолжает расти
- Гибридное производство: слияние аддитивных и субтрактивных процессов для передовицкого производства
- Литье в оболочках: раскрытие экономии затрат и качества – Часть 2
- Освоение FAI, PPAP, пробных запусков и серийного производства для надежного изготовления кастомных компонентов
- Центробежная литья: принцип, виды, преимущества и применение
- Литье под давлением (Die Casting): технология, преимущества, недостатки, применение
- Инвестиционное литье (Lost Wax): определение, применение, преимущества, факторы выбора
- Манометры: принцип работы, виды, функции и преимущества