



ABS литье под давлением: обзор процесса и ключевые соображения
Литье под давлением — распространенный производственный процесс с вариациями в зависимости от сырья. Один из вариантов — процесс литья ABS-пластика. Как следует из названия, сырьем для этого варианта является ABS-пластик.
Что такое ABS-пластик?
ABS — акрилонитрил-бутадиен-стирол. Этот пластик состоит из трех мономеров, дающих ему имя. Каждый мономер вносит свои свойства в полимер для широкого спектра характеристик.
Свойства: химическая стойкость, твердость, теплостойкость (акрилонитрил); ударная вязкость и зыбкость (бутадиен); прочность и глянец (стирол). При этом — один из самых дешевых пластиков и один из самых легких для литья под давлением за счет высокой технологичности.
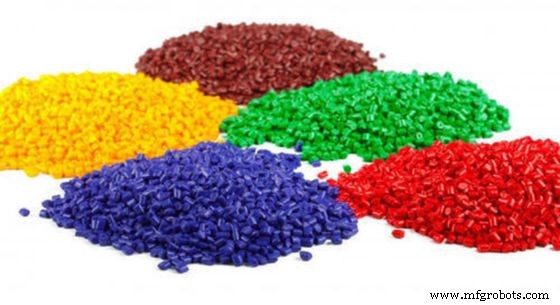
Несмотря на заявуемую прочность и зыбкость, этот прочный пластик не импервичен к УФ-свету. Ограниченное применение на улице. Однако производители нашли способы манипулировать свойствами для УФ-стойкости добавками и наполнителями: акрил, стекло, нержавеющие волокна. Добавки меняют свойства и расширяют применение.
Эти свойства и потенциал модификации делают ABS самым широко используемым полимером в литье под давлением. Хотите узнать, как этот пластик используется для изготовления готовых изделий? Следующий раздел обязателен к прочтению.
Процесс литья ABS под давлением
Этапы, которых должны следовать производители при литье ABS-пластика:
Предварительная подготовка материала
Перед использованием ABS нужна правильная сушка. Температура сушки 80–85 °C на 2–4 часа. Альтернативный метод: сушильный бункер при 80 °C на 1–2 часа.
Калибровка станка литья под давлением
После подготовки материала — подготовка станка. Установка параметров: коэффициент сжатия, сила зажима, давление литья. Типичные значения: коэффициент сжатия >2, сила зажима 4700–62000 т/м², давление литья >1500 бар.
Дизайн формы и затвора
Форма критична для результата. Толщина стенки формы ABS 0.025–0.05 мм, длина затвора <1 мм. Диаметр канала расплава 3 мм, ширина выгазовки 4–6 мм. Температура формы ~60–65 °C.
Температура литья под давлением
Зависит от качества/марки ABS. Примеры марок и оптимальных температур:
- Огнеупорная марка: 200–240 °C, оптимум 220–230 °C.
- Гальваническая марка: 250–275 °C, оптимум 270 °C.
- Стекловолокно-усиленная: 230–270 °C.
- Высокоударная: 220–260 °C, оптимум 250 °C.
- Теплостойкая: 240–280 °C, оптимум 265–270 °C.
Скорость литья под давлением
Зависит от марки ABS и требований к готовому изделию. Огнеупорный ABS — только низкие скорости. Детали, требующие точной отделки поверхности, могут требовать многостадийные высокие скорости.
Время пребывания (Residence Time)
Время движения гранулы от цилиндра к форме. Для ABS обычно 5–6 минут при температуре ниже 265 °C. Для огнеупорных марок — меньше времени и ниже температура.
Обратное давление (Backpressure)
Рекомендуется держать обратное давление максимально низким для предотвращения износа. Допустимое ~5 бар.
Прочие операции
Декорирование формовки: лазерная маркировка, горячее тиснение, ультразвуковая сварка и др.
Очистка
Некоторые марки ABS склонны прилипать к винту формы после извлечения детали. Лучший способ: подождать немного, чтобы остаток отработался, затем тщательно очистить отсеки станка полистиролом.
Преимущества литья ABS под давлением
Причины популярности ABS-литья:
Точная воспроизводимость
За счет технологичности ABS — лучший материал для сложных деталей. Легко воспроизводить сложные функциональные детали. Детали точны и сохраняют функциональную целостность в экстремальных условиях за счет твердости пластика.
Высокая растяжная прочность
ABS-детали подходят для применений, требующих выдержки больших нагрузок, за счет высокой растяжной прочности. Способность выдерживать механические удары делает этот пластик хорошим бюджетным вариантом для высоконапряженных приложений.
Вторичная переработка (Recyclability)
Перерабатываемость ABS делает его идеальным для многоразовых применений. Заводы могут легко перемалывать детали и смешивать со свежим ABS для новых партий.
Недостатки литья ABS под давлением
Несмотря на преимущества, у ABS есть недостатки:
Низкая усталостная стойкость
Хотя ABS-детали имеют высокую растяжную прочность, они не выдерживают большие нагрузки длительно из-за плохой усталостной стойкости. Деталь может деградировать при постоянном воздействии высоких напряжений.
Плохая УФ-стойкость
Главный недостаток ABS — плохая работа на солнце. Материал деградирует при постоянном УФ-воздействии. Производители улучшают производительность на солнце добавками в ABS при литье.
Факторы, учитываемые при литье ABS под давлением
При запуске партии литья ABS должны быть на месте несколько факторов, жизненно важных для успешного литья:
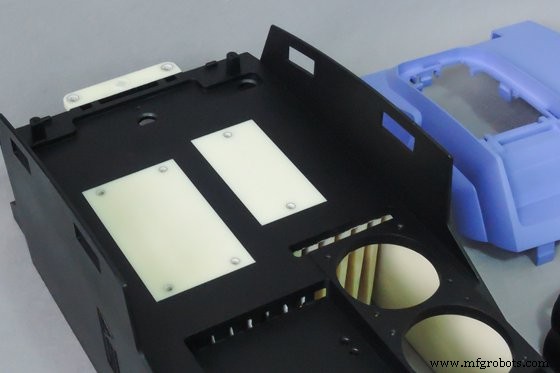
Влажность материала перед литьем
ABS имеет гигроскопические свойства (впитывает влагу из воздуха) и впитывает воду вокруг. Присутствие воды в литой ABS-детали может вызвать структурные дефекты. Критически важно обеспечить правильную сушку ABS. Два типа параметров: сушка 80–95 °C на 3–4 часа или сушильный бункер 80 °C на 1–2 часа.
Температурный контроль
Контроль температуры критичен при литье ABS — перегрев ведет к термической деградации. Это из-за разрыва химических связей в пластике, что может дать коричневые гранулы на готовой детали.
Работа со станком с хорошим температурным контролем важна, так как процесс все равно требует много тепла. Например, при высоком глянце ABS-деталей температура производства выше нормы. Но важно: чем выше температура литья, тем короче должно быть время воздействия.
Дизайн детали и формы
Проектирование деталей до литья позволяет определить, возможно ли производство. Общие принципы для ABS-деталей:
- Толщина стенок должна быть равномерной. Вариация не более 25% друг от друга. Важно: равномерные стенки предотвращают напряжения в более тонких зонах.
- Толщина стенки определяет размер радиуса. Отношение радиуса к толщине стенки не менее 0.3. Золотое правило: чем больше радиус, тем меньше напряжение. Но радиус в разумных пределах — большой радиус вызывает усадки на детали.
- Для формы: толщина 0.025–0.05 мм, длина затвора ~1 мм, диаметр распределителя ~3 мм, ширина выгазовки 4–6 мм.
Наконец, охлаждение формы нужно оптимально спроектировать для предотвращения проблем с усадкой.
Применение литья ABS под давлением
ABS применяется в разных отраслях. За технологичность, низкую стоимость производства, стойкость к физико-химическим изменениям — любимец производителей. Примеры отраслей:
- Строительство: устойчивость к физическим, химическим и ударным нагрузкам — трубы и фитинги для зданий.
- Автопром: частый сырой материал для легких автозапчастей. Ремни безопасности, пороги дверей, колонны, компоненты приборной панели.
- Потребительские товары: бытовая техника: кухонные комбайны, пылесосы, внутренние панели холодильников.
Другие применения: медицина, спорт, электротехника.
Стоимость процесса литья ABS под давлением
Если планируете производство литьем, правильно узнать стоимость процесса заранее. Для оценки затрат нужно учесть разные статьи:
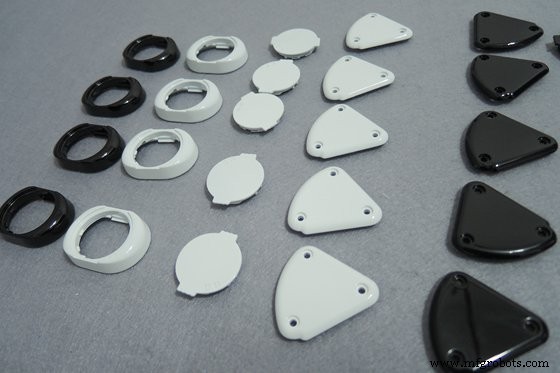
Затраты на оборудование
Скорее всего, аутсорсите производство компаниям с оборудованием. Они взимают отдельную плату за оборудование. Если планируете купить — $50,000–$200,000. Плюс обслуживание — может стоить состояние. Экономичный вариант — аутсорсинг производства.
Затраты на форму (Tooling Costs)
Тоже известны как затраты на инструментарий. Основной драйвер стоимости ABS-литья. Три метода изготовления форм: ЧПУ, 3D-печать, электроэрозия (ЭОС). Цены: от $100 для простых малосерийных 3D-печатных форм до $100,000 для крупных серий или сложных дизайнов.
Материальные затраты
Стоимость сырья (ABS). Материал доступен за $1–5 за кг.
Сервисные затраты
Оплата персонала, наладка и обслуживание станков. Параметры:
- Мониторинг: операторы станков.
- Наладка: время установки формы и производства детали.
- Ремонт: поддержка деталей с дефектами и инструментов.
- Нет фиксированной цены, но правило: чем больше деталей, тем ниже цена за единицу.
Заключение
Литье ABS под давлением кажется довольно простым. Однако в нем технические нюансы, понимаемые только экспертами. Поэтому важно аутсорсить ABS-литье компаниям, реально понимающим практические принципы процесса.
В WayKen, с передовыми технологиями и ресурсами, мы предоставляем клиентам профессиональные услуги быстрого прототипирования, включая ЧПУ-обработку, быстрое литье под давлением, вакуумное литье и др. Запросите расчет сегодня — получите высококачественные литые детали по конкурентоспособной цене.
FAQ
При какой температуре плавится ABS-пластик?
ABS аморфен, истинной температуры плавления нет. Температура перехода ~105 °C (221 °F).
Насколько токсичен ABS-пластик?
ABS безвреден и нетоксичен. Одна из причин популярности в производстве. Но не рекомендуется для медицинских имплантов.
Как решить проблему литья огнеупорного ABS?
Для предотвращения выделения газов от огнеупорного ABS, впитывающего влагу, нужно обеспечить полную сушку материала. Также нужен хороший температурный контроль и контроль времени пребывания во время литья для предотвращения термической деградации ABS.
Промышленные технологии
- Литьё под давлением vs отливка: выбор правильного процесса для вашего продукта
- Литьё под давлением vs RIM: выбор правильного процесса для сложных дизайнов
- Литье в формы против литья реакционной инъекции (RIM): ключевые различия в производстве термореактивных полиур…
- Точное литье пластиков под давлением: эффективное производство долговечных компонентов
- Освоение пластикового литья под давлением для эффективного производства
- Литье под давлением vs 3D-печать: выбор правильного производственного метода
- Ключевые преимущества услуг литья пластика под давлением
- Ключевые факторы перед запуском проектов литья под давлением в Китае
- Оптимизация литья под давлением с выталкивающими пинами: типы и лучшие практики
- Революция в изготовлении стекла: быстрая, универсальная технология литья под давлением