



Алюминиевая экструзия: от основ к промышленным применениям
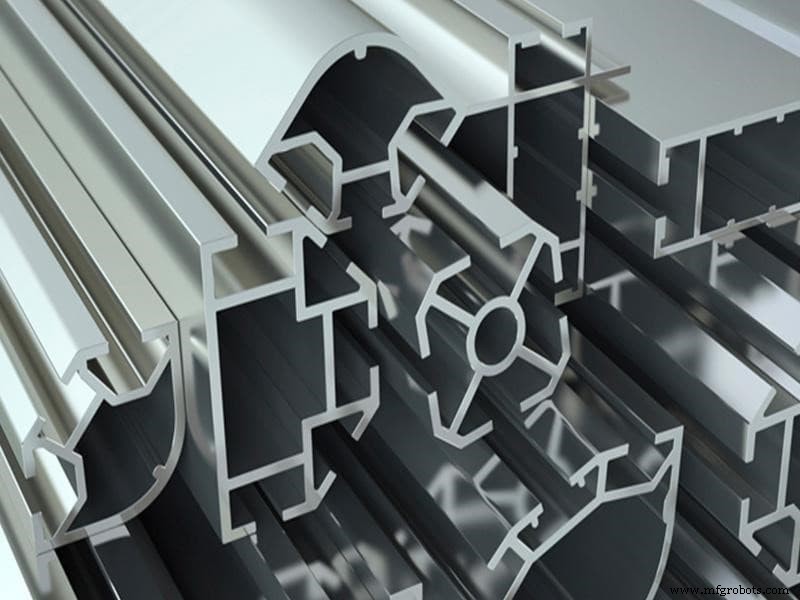
Алюминиевая экструзия все чаще используется в инновациях продуктов и производстве в последние годы. Technavio сообщил, что мировой спрос на алюминиевая экструзия будет иметь темп роста около 4% между 2019 и 2023 годами.
Возможно, вы слышали об этом производственном процессе и хотите узнать, что это такое и как работает. Статья погрузится в детали всего, что нужно знать об экструзии алюминия.
Что такое алюминиевая экструзия?
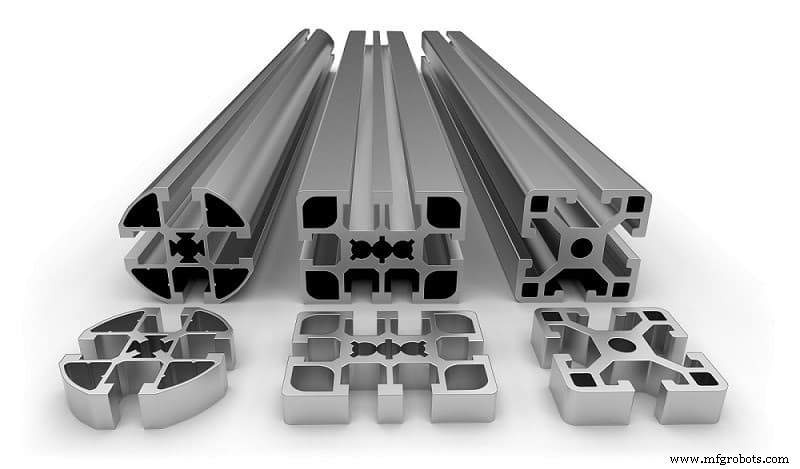
Алюминиевая экструзия — техника принуждения материала алюминиевого сплава в филиру с заранее заданной поперечной формой. Мощный таран проталкивает алюминий через филиру, и он выходит из отверстия филиры. Он появляется в точной форме филиры и уводится вдоль выбегового стола при этом.
Процесс довольно прост для понимания на базовом уровне. Используемая сила сравнима с силой при сжатии тубы зубной пасты руками. Зубная паста выходит в форме отверстия тубы при сжатии. Отверстие тубы в основном выполняет ту же функцию, что и экструзионная филира.
История алюминиевой экструзии
Этот производственный процесс начался более 100 лет назад. Процедура экструзии впервые разработана в 1797 Джозефом Брамой для производства свинцовых труб. Процесс изначально назывался «выдавливание» и был ручным до тех пор, пока Томас Берр не закончил производство первого гидравлического пресса в 1820 году. Александр Дик создал процесс горячей экструзии в 1894 году, который сейчас в современном использовании. Благодаря технике горячей экструзии производители теперь используют цветные сплавы в процессе экструзии. В 1904 году был скачок в применении алюминия в авто и строительной отраслях после построения первого пресса для алюминиевой экструзии.
Во время мировой войны спрос на экструдированный алюминий массово вырос. Нашел применение в военных целях и строительстве самолетов. Потребность в экструдированном алюминии начала расширяться больше. Теперь это часть нашей повседневной жизни. От машины, которой вы водите, до бытовых предметов — все продукты этого эффективного производственного процесса.
Прямой и непрямой процесс алюминиевой экструзии
Существует два основных вида процессов для алюминиевых экструзий — прямой и непрямой. Прямой процесс включает удержание головки филиры неподвижной и движущийся таран, заталкивающий металл через нее. В непрямом процессе заготовка остается неподвижной. Сборка филиры тогда движется против заготовки, создавая давление для заталкивания металла через филиру. Подробнее о обоих процессах.
Прямой процесс алюминиевой экструзии
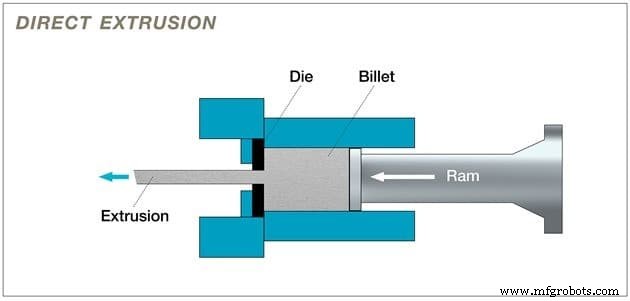
Прямая экструзия — самый распространенный метод экструзии алюминия. Экструдер помещает заготовку (нагретный алюминий) в нагретый стенчатый контейнер. Затем движущийся таран заталкивает металл через филиру. На этом этапе возникает очень высокое давление.
Специалисты также часто помещают блоки материалов между заготовкой и тараном. Процедура предотвращает контакт тарана и нагретой заготовки. Также называют этот метод прямой экструзией, так как заготовка и таран движутся в одном направлении вперед.
Непрямой процесс алюминиевой экструзии
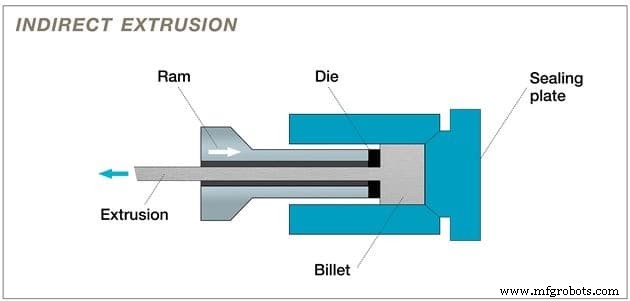
Непрямая экструзия, часто называемая обратной экструзией, отличается от прямого процесса. Здесь филира остается неподвижной, пока заготовка и контейнер движутся одновременно. Производители используют «стержень» для выполнения этого процесса. Стержень должен быть длиннее контейнера и удерживает таран на месте. Таким образом, алюниевая заготовка заталкивается через неподвижную филиру.
В отличие от прямого метода, этот метод генерирует меньше трения для лучшего теплового контроля. Качество продукта для непрямых экструзий обычно более согласованно. Это может быть связано с тем, что прилагаемое усилие остается относительно стабильным. Температурная стабильность также обеспечивает лучшие механические свойства и зернистую структуру.
Пошаговое руководство по процедуре алюминиевой экструзии
Шаг 1: Подготовка экструзионной филиры
Первое — изготовить круглой формы филиру. Или использовать уже имеющуюся. Перед экструзией разогреть филиру до около 450–500 °C. Это обеспечивает равномерный поток металла и максимизирует срок службы филиры. После разогрева загрузите филиру в экструзионный пресс.
Шаг 2: Разогрев алюминиевой заготовки
Следующий шаг — отпилить заготовку, толстый цилиндрический блок алюминиевого сплава, из удлиненного бревна материала. Затем разогреть в печи до около 400–500 °C. Процесс делает заготовку достаточно пластичной для операции. Также гарантирует, что она не расплавлена.
Шаг 3: Перемещение заготовки в экструзионный пресс
После разогрева заготовки переместите ее в пресс механически. Но нужно обеспечить добавление смазки перед загрузкой в пресс. Кроме того, нанесите агент отделения на таран экструзии. Этот процесс предотвратит сцепление тарана и заготовки.
Шаг 4: Заталкивание материала заготовки в контейнер экструзионного пресса
На этом этапе пластичная заготовка уже в экструзионном прессе. Здесь гидравлический таран способен приложить около 15 000 тонн давления. Давление заталкивает пластичную заготовку в контейнер. Алюминиевые материалы тогда расширяются, заполняя стенки контейнера.
Шаг 5: Давление экструдированного материала против филиры
Так как алюминиевый материал теперь заполняет стенку контейнера, он давится против экструзионной филиры. В этот момент давление постоянно приложено к материалу. Таким образом, его единственное направление — через отверстия филиры. Он выходит из отверстий филиры в полностью сформированной форме.
Шаг 6: Охлаждение экструдированных профилей (закалка)
Вытягиватель удерживает экструдированный профиль после выхода. Вытягиватель защищает его при выходе из пресса. По мере движения сплава вдоль стола профиль равномерно охлаждается вентилятором или водяной ванной. Этот процесс называется «закалкой».
Шаг 7: Обрезка экструдированных профилей до длины стола
Как только экструдированный профиль достигает полной длины стола, обрежьте его горячей пилой. Температура важна на каждом этапе экструзии. Несмотря на закалку после выхода из пресса, он не полностью остыл.
Шаг 8: Охлаждение экструдированных профилей до комнатной температуры
Когда процесс обрезки завершен, экструдированные профили переносятся на охлаждающую площадь с выбегового стола. Профили остаются там, пока не достигнут комнатной температуры. Как только достигают комнатной температуры, происходит растяжение.
Шаг 9: Перемещение экструдированных профилей на растяжительный станок и растяжение в выравнивание
На этом этапе вы заметите некоторые изгибы форм, их нужно исправить. Для коррекции нужен растяжительный станок. Удерживайте каждый профиль механически на обоих концах и тяните, пока они не станут полностью прямыми. Этот процесс приводит их в спецификацию.
Шаг 10: Перемещение экструдированных профилей на финишную пилу и резка до длины
Теперь, когда экструдированные профили прямые и закаленные, можно перенести их на пильный стол. В этот момент можно резать их на конкретные длины, преимущественно между 2,4–6,4 м (8–21 фут). После завершения пиления можно переместить их в печь для старения до правильного отвода (T5 или T6).
Шаг 11: Выполнение вторичных операций (Тепловая обработка, Обработка, Покрытие поверхности)
После завершения процесса экструзии профили можно термически обработать для улучшения свойств. Следующее после тепловой обработки — обработка, если нужно скорректировать размеры. Добавление поверхностной отделки также поможет улучшить внешний вид и коррозионную стойкость.
Какие формы можно сделать с алюминиевой экструзией?
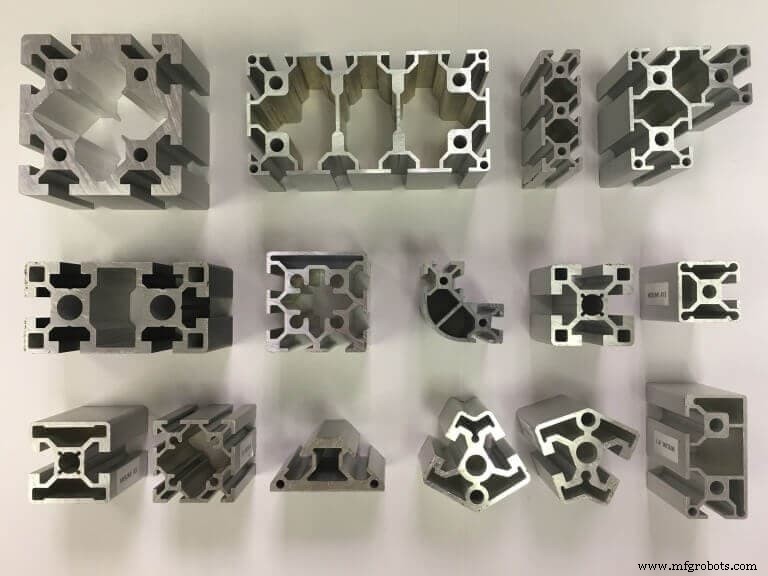
Существует четыре основных вида экструдированных форм:
1. Сплошные. Нет замкнутых отверстий или пустот (балка, уголок, стержень).
2. Полые. Имеют одно или более отверстий или пустот (прямоугольные или квадратные трубы).
3. Полуполые. Имеют пустоты, частично закрытые (канал «C» с узким зазором).
4. Кастомные формы алюминиевой экструзии. Часто имеют множественные экструзии. Могут быть замочными формами с различными цветовыми профилями. Часто согласно спецификациям дизайнеров.
Хотите производить кастомные экструдированные детали с кастомными формами? Пусть RapidDirect возьмет на себя процесс закупки. Наши доступные процессы алюминиевой экструзии — лучшие, что вы найдете. Сочетаем передовые машины с профессиональной инженерной командой для доставки топовых кастомных производственных услуг.
Также можем предоставить несколько вариантов поверхностной отделки для финальных продуктов. Независимо от выбора, можете быть уверены — мы доставим. Обеспечиваем постоянное тестирование на каждом производственном этапе, чтобы вы получали только лучшее. Загрузите файл дизайна сегодня и получите мгновенную котировку.
Факторы, влияющие на алюминиевую экструзию
Хотя алюминиевая экструзия эффективный производственный процесс, некоторые факторы влияют на итоговые результаты. Лучше держать их в уме для успеха проекта.
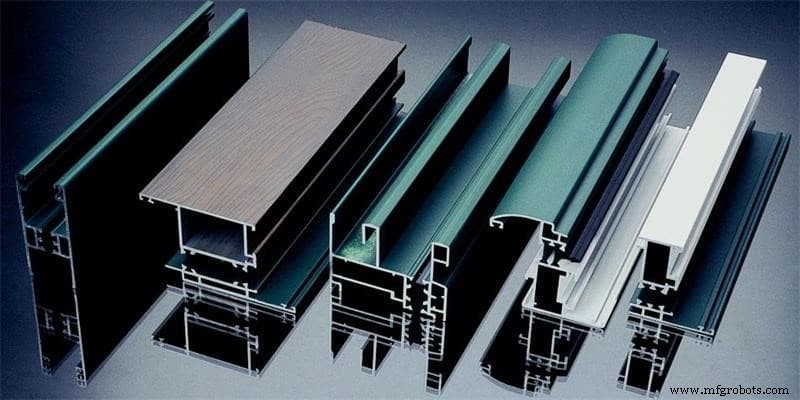
Экструдированные формы
Форма определяет, насколько легко и дорого экструдировать деталь. Экструзия может производить широкий спектр форм, но существуют ограничения. Например, простые сплошные формы намного легче и быстрее экструдировать, чем полуполые. Они также менее дорогие — в целом, чем сложнее форма, тем сложнее и дороже экструзия.
Скорость экструзии
Как общее правило, скорость экструзии прямо коррелирует с давлением и температурой металла внутри контейнера. Таким образом, скорость, давление и температура должны быть правильно ассоциированы для поддержания стабильного процесса и генерации постоянного экструдированного сегмента.
Температура заготовки
Лучшая температура заготовки — та, что предлагает приемлемые допуски и поверхностные условия. Одновременно обеспечивает кратчайшее возможное время цикла. Всегда идеально иметь экструзию заготовки при наименьшей возможной температуре, допустимой процессом.
Слишком высокие температуры делают поток металла более жидким. Это заставляет металл сопротивляться входу в суженные области. Следовательно, размеры формы могут упасть ниже желаемых допусков. Также избыточные температуры могут разрывать металл на острых углах и тонких краях.
Коэффициент экструзии
Коэффициент экструзии любой формы — хороший индикатор того, сколько механической работы произойдет во время её экструзии. Когда коэффициент экструзии сечения низок, механическая работа на частях формы, вовлекающих наибольшую массу металла, будет минимальной. С другой стороны, потребуется большее давление при высоком коэффициенте экструзии. Давление загонит металл через меньшие отверстия, и потребуется экстремальная механическая работа.
Работа пресса
Мысль о рентабельной работе пресса делает вес на фут актуальным в алюминиевых экструзиях. Как ожидается, экструзия более легких сечений обычно требует меньших прессов. Но есть другие факторы, требующие прессов большей мощности. Типичный пример — большая полая форма с тонкими стенками.
Несмотря на низкий вес на фут, пресс-тоннаж для её экструзии может быть больше. Фактор имеет похожие эффекты, как коэффициент экструзии. Больший фактор делает экструзию детали сложнее. Следовательно, это влияет на производительность пресса.
Языковый коэффициент (Tongue Ratio)
Языковой коэффициент также значим для определения экструзионной производительности компонента. Можно определить языковой коэффициент экструзии, возведя в квадрат наименьшее отверстие к пустоте. Затем вычислить всю площадь формы и разделить квадрат отверстия на эту площадь. Чем выше языковой коэффициент, тем сложнее экструдировать деталь.
Каковы применения алюминиевых экструзий?
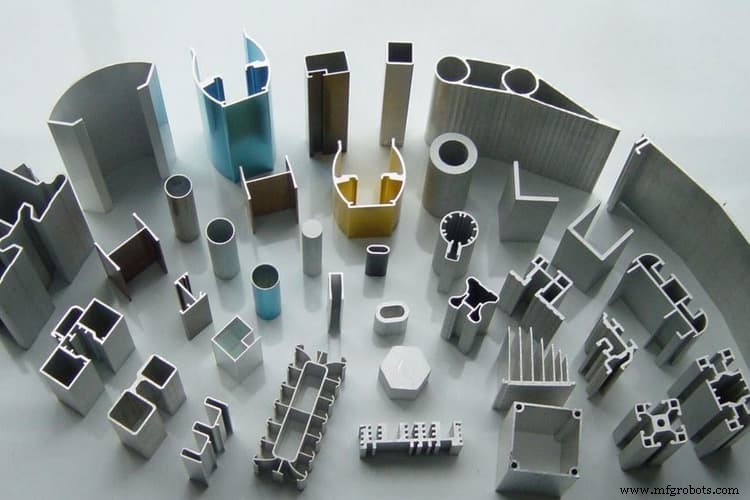
Материальные характеристики делают экструзию алюминия эффективным производственным процессом для нескольких отраслей. Отношение прочности к весу и временная прочность делают её идеальной для экструзии блоков цилиндров, панелей, корпусов трансмиссий, кровельных рельсов, шасси транспортных средств и других компонентов.
Экструзия алюминия также производит детали для автомобильных радиаторов, конденсаторных трубок, кондиционеров, ядерных реакторов и охлаждающих устройств в электронике. Экструдированные алюминиевые трубы могут размещать провода и коаксиальные кабели, так как они немагнитны. Коррозионные и антикоррозийные свойства алюминия делают его полезным для наружных применений. Более того, алюминиевые экструзии высокорефлективны. Таким образом, помогают экранировать продукты от света, инфракрасного излучения и радиоволн.
Алюминиевая экструзия: важный производственный процесс
Процесс алюминиевой экструзии важен для производства деталей с кастомными поперечными профилями. Процесс довольно интересен, и можно получить различные формы продуктов, которые можно термически обработать, обработать и довести до спецификации. RapidDirect предлагает лучшие услуги алюминиевой экструзии для желаемого результата. Свяжитесь с нами сегодня, и давайте оживим ваш проект. Также можете загрузить файл дизайна на нашу цифровую платформу котировок для мгновенных котировок и прозрачного процесса заказа.
Промышленные технологии
- Алюминий: производство, свойства и экологическое воздействие
- Алюминиевая фольга: премиальный универсальный материал для теплоизоляции и промышленных применений
- Алюминиевые против стандартных печатных плат: Что лучше для вашего электронного дизайна
- Экструзия алюминия: От исторических корней к будущим инновациям
- Мастерство пластиковой экструзии: Процесс, материалы и ключевые применения
- Аварийное техническое обслуживание: реактивный подход подробно
- Устойчивое развитие алюминия: почему это более экологичный выбор
- Алюминиевый сплав EN AW-5005: низкая плотность, высокая теплопроводность и коррозионная стойкость
- Алюминиевый сплав AA 7075 T7: Премиальный высокопрочный сплав для авиакосмической промышленности
- Процесс экструзии (прессования): технологии, материалы, оборудование и применение