



Алюминиевая фольга: премиальный универсальный материал для теплоизоляции и промышленных применений
Общие сведения
Алюминиевая фольга изготавливается из алюминиевого сплава, содержащего 92–99 % алюминия. Обычно толщиной 0,00017–0,0059 дюйма, фольга производится во многих ширина и прочностях для буквально сотен применений. Ее используют для производства теплоизоляции в строительстве, ламельных панелей для кондиционеров, электрических катушек для трансформаторов, конденсаторов для радио и телевизоров, изоляции резервуаров, декоративных изделий, тары и упаковки. Популярность алюминиевой фольги для стольких применений обусловлена несколькими главными преимуществами, одним из главных — сырье для ее производства изобильно. Алюминиевая фольга недорога, долговечна, нетоксична и жиронепроницаема. Кроме того, она устойчива к химическому воздействию и обеспечивает отличную электрическую и немагнитную экранировку.
Отгрузки (в 1991 году) алюминиевой фольги составили 913 млн фунтов, при чем упаковка представляла семьдесят пять процентов рынка алюминиевой фольги. Популярность алюминиевой фольги как упаковочного материала обусловлена ее отличной непроницаемостью для водяного пара и газов. Она также удлиняет срок хранения, использует меньше места для хранения и генерирует меньше отходов, чем многие другие упаковочные материалы. Предпочтение алюминию в гибкой упаковке стало глобальным феноменом. В Японии алюминиевая фольга используется как барьерный компонент в гибких банках. В Европе гибкая алюминиевая упаковка доминирует на рынке фармацевтических пузырьковых упаковок и оберток конфет. Асептическая коробка для напитков, использующая тонкий слой алюминиевой фольги как барьер против кислорода, света и запахов, также весьма популярна во всем мире.
Алюминий — самый недавно открытый из металлов, которые современная промышленность использует в больших количествах. Известный как «глина» (alumina), алюминиевые соединения использовали для приготовления лекарств в Древнем Египте и для фиксации красителей на ткани в Средние века. К началу XVIII века ученые подозревали, что эти соединения содержат металл, и в 1807 английский химик сэр Хамфри Дэви попытался изолировать его. Хотя его усилия провалились, Дэви подтвердил, что глина имеет металлическую основу, которую он сначала назвал «алюмий». Позже Дэви изменил это на «алюминий», и хотя ученые во многих странах пишут термин как «алюминий», большинство американцев используют исправленное Дэви написание. В 1825 датский химик Ханс Кристиан Эрстед успешно изолировал алюминий, а двадцать лет спустя немецкий физик Фридрих Велер смог создать более крупные частицы металла; однако частицы Велера были все еще только размером с головку булавки. В 1854 Анри Сент-Клер Девилль, французский ученый, достаточно усовершенствовал метод Велера, чтобы создать алюминиевые куски размером с шарик. Процесс Девилля заложил основу для современной алюминиевой промышленности, и первые алюминиевые слитки были выставлены в 1855 году на Парижской выставке.
В этот момент высокая стоимость изоляции только что открытого металла ограничивала его промышленное использование. Однако в 1866 два ученых, работающие отдельно в США и Франции одновременно, разработали то, что стало известным как метод Холла-Эру для разделения глины от кислорода путем подачи электрического тока. Хотя оба Чарльз Холл и Поль-Луи-Туссен Эру запатентовали свои открытия соответственно в Америке и Франции, Холл первым узнал финансовый потенциал своего процесса очистки. В 1888 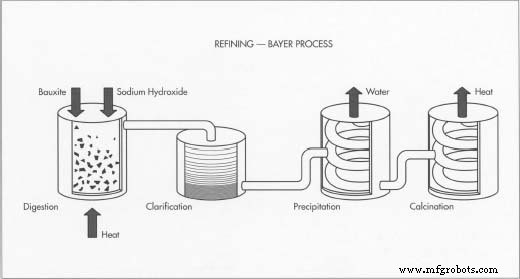 Процесс Байера очистки боксита состоит из четырех этапов: выщелачивание, очистка, выпадение и обжиг. Результат — тонкий белый порошок оксида алюминия. он и несколько партнеров основали Питтсбургскую редукционную компанию, которая произвела первые алюминиевые слитки в том году. Используя гидроэлектричество для питания крупного нового конвертерного завода у Ниагарского водопада и снабжая растущий промышленный спрос на алюминий, компания Холла — переименованная в Aluminum Company of America (Alcoa) в 1907 году — процветала. Эру позже создал Aluminium-Industrie-Aktien-Gesellschaft в Швейцарии. Поощряемое растущим спросом на алюминий во время Первой и Второй мировой войн, большинство других индустриальных наций начали производить свой алюминий. В 1903 году Франция стала первой страной, производящей фольгу из очищенного алюминия. США последовали примеру через десять лет, их первым использованием нового продукта были кольца для ног гончих голубей. Алюминиевая фольга вскоре использовалась для тары и упаковки, а Вторая мировая война ускорила этот тренд, установив алюминиевую фольгу как प्रमुखный упаковочный материал. До Второй мировой войны Alcoa оставалась единственным американским производителем очищенного алюминия, но сегодня в США семь крупных производителей алюминиевой фольги.
Сырье
Алюминий входит в число самых обильных элементов: после кислорода и кремния он самый распространенный элемент в земной коре, составляя более восьми процентов коры на глубине до десяти миль и встречаясь почти в каждой обычной породе. Однако алюминий не встречается в чистом металлическом виде, а как гидратированный оксид алюминия (смесь воды и глины) в комбинации с кремнеземом, оксидом железа и титана. Самый значимый алюминиевой рудой является боксит, названный в честь французского города Ле-Бо, где он был открыт в 1821 году. Боксит содержит железо и гидратированный оксид алюминия, при чем последний представляет его крупнейший constituирующий материал. На данный момент боксит достаточно обилен, так что разрабатывают только месторождения с содержанием оксида алюминия сорок пять процентов или более. Концентрированные месторождения находятся в обоих полушариях, при чем большая часть руды, используемой в США, поступает с Западных Индий, Северной Америки и Австралии. Поскольку боксит встречается так близко к поверхности Земли, горные процедуры относительно просты. Взрывчатку используют для раскрытия больших карьеров в бокситовых пластах, после чего верхние слои грунта и горной породы очищают. Обнаженную руду затем удаляют фронтальными погрузчиками, накапливают в грузовиках или вагонах и транспортируют на перерабатывающие заводы. Боксит тяжелый (в общем, одна тонна алюминия может быть получена из четырех до шести тонн руды), поэтому для снижения 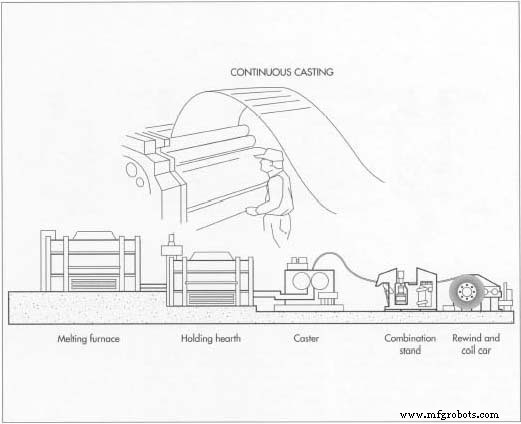 Непрерывная литья — альтернатива плавке и литья алюминия. Преимущество непрерывной литья в том, что она не требует этапа отжига (термической обработки) перед прокаткой фольги, в отличие от процесса плавки и литья. стоимости его транспортировки эти заводы часто располагают максимально близко к бокситовым месторождениям.
Производственный процесс
Извлечение чистого алюминия из боксита подразумевает два процесса. Сначала руду очищают для устранения примесей — оксида железа, кремнезема, титана и воды. Затем полученный оксид алюминия плавят для получения чистого алюминия. После этого алюминий прокатвают для производства фольги.
Очистка — процесс Байера
- 1. Процесс Байера для очистки боксита состоит из четырех шагов: выщелачивание, очистка, выпадение и обжиг. На стадии выщелачивания боксит измельчают и смешивают с гидроксидом натрия перед качкой в большие прессурные баки. В этих баках, называемых выщелачивателями, комбинация гидроксида натрия, тепла и давления разбивает руду на насыщенный раствор алюмината натрия и нерастворимые загрязнения, оседающие на дне.
- 2. Следующая фаза процесса, очистка, подразумевает пропускание раствора и загрязнений через набор баков и прессов. На этом этапе тканевые фильтры улавливают загрязнения, которые затем утилизируют. После повторной фильтрации оставшийся раствор транспортируют в охлаждающую башню.
- 3. На следующем этапе, выпадении, раствор оксида алюминия перемещается в большой силос, где, в адаптации метода Девилля, жидкость засевают кристаллами гидратированного алюминия для продвижения образования алюминиевых частиц. Поскольку засевные кристаллы привлекают другие кристаллы в растворе, начинают формироваться крупные сгустки гидрата алюминия. Их сначала фильтруют, затем промывают.
- 4. Обжиг, финальный шаг процесса Байера, подразумевает воздействие на гидрата алюминия экстремальных температур. Этот экстремальный тепловой процесс обезвоживает материал, оставляя остаток тонкого белого порошка: оксид алюминия.
Плавка
- 5. Плавка, разделяющая соединение алюминий-кислород (глину), полученное процессом Байера, — следующий шаг в извлечении чистого металлического алюминия из боксита. Хотя используемая процедура происходит от электролитического метода, изобретенного одновременно Чарльзом Холлом и Поль-Луи-Туссеном Эру в конце XIX века, она была модернизирована. Сначала глину растворяют в плавящей ячейке — глубокой стальной форме, выстеленной углем и заполненной нагретой жидкой проводником, состоящей в основном из алюминиевого соединения криолита.
- 6. Затем через криолит пропускают электрический ток, вызывая образование корки над верхом алюминиевого расплава. Когда дополнительная глина периодически помешивается в смеси, эта корка ломается и помешивается тоже. По мере растворения глины она электролитически разлагается, производя слой чистого расплавленного алюминия на дне плавящей ячейки. Кислород объединяется с углем, использованным для выстилки ячейки, и уходит в виде углекислого газа.
- 7. Все еще в расплавленном виде, очищенный алюминий извлекают из плавящих ячеек, переливают в тигли и выливают в печи. На этом этапе другие элементы могут добавляться для производства алюминиевых сплавов с характеристиками, подходящими для конечного продукта, хотя фольга обычно делают из 99,8 или 99,9 % чистого алюминия. Жидкость затем лиют в устройства прямого охлаждения литья, где она остывает в большие плиты, называемые «слитки» или «прокатный заготовка». После отжига — термической обработки для улучшения обрабатываемости — слитки пригодны для прокатки в фольгу.
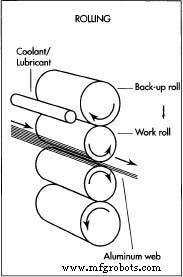 Фольга производится из алюминиевой заготовки прокаткой между тяжелыми вальцами. Прокатка дает две естественные отделки на фольге — блестящую и матовые. По мере выхода фольги из вальцев, круговые ножи режут ее на прямоугольные куски.
- Альтернативный метод плавки и литья алюминия называется «непрерывная литья». Этот процесс подразумевает производственную линию, состоящую из плавящей печи, подогревательного очага для удержания расплавленного металла, системы транспорта, литейного блока, комбинированного блока из щипковых валков, сдвига и узла, и обмотки и тележки катушки. Оба метода производят заготовку толщиной 0,125–0,250 дюйма (0,317–0,635 см) и различных ширин. Преимущество метода непрерывной литья в том, что он не требует этапа отжига перед прокаткой фольги, как процесс плавки и литья, потому что отжиг автоматически достигается в процессе литья.
Прокатка фольги
- 8. После изготовления фольговой заготовки ее должны уменьшить в толщине для получения фольги. Это достигается в прокатном стане, где материал пропускают несколько раз через металлические вальцы, называемые рабочими вальцами. По мере прохождения листов (или полотен) алюминия через вальцы они выдавливаются тоньше и экструдируются через зазор между вальцами. Рабочие вальцы парятся с более тяжелыми вальцами — подшивочными вальцами, которые прикладывают давление для поддержания стабильности рабочих вальцев. Это помогает удерживать размеры продукта в допусках. Рабочие и подшивочные вальцы вращаются в противоположных направлениях. Смазочные материалы добавляют для облегчения процесса прокатки. В процессе прокатки алюминий иногда должен отжигаться (термически обрабатываться) для сохранения его обрабатываемости.
- Редукция фольги контролируется регулировкой оборотов вальцев и вязкости (сопротивления течению), количества и температуры прокатных смазок. Зазор вальцев определяет и толщину, и длину фольги, выходящей из стана. Этот зазор можно регулировать подъемом или опусканием верхнего рабочего вальца. Прокатка производит две естественные отделки на фольге — блестящую и матовые. Блестящая отделка производится, когда фольга контактирует с поверхностями рабочих вальцев. Для получения матовой отделки два листа должны упаковать вместе и прокатовать одновременно; когда это делается, стороны, касающиеся друг друга, получают матовую отделку. Другие механические методы финиша, обычно производимые во время конвертирующих операций, могут использоваться для производства определенных узоров.
- 9. По мере выхода фольговых листов из вальцев их обрезают и продольно режут круговыми или бритвообразными ножами, установленными на прокатном стане. Обрезка относится к краям фольги, а продольная резка включает разрезание фольги на несколько листов. Эти шаги используются для производства узких катушечных ширин, обрезки краев покрытых или ламинированных заготовок и производства прямоугольных кусков. Для определенных фабрикационных и конвертирующих операций полотна, порванные при прокатке, должны быть соединены обратно, или сплавлены. Общие типы спайки для соединения полотен обычной фольги и/или подложенной фольги включают ультразвуковые, термозаваривающие ленты, давящие ленты и электросварные. Ультразвуковая спайка использует твердотельный сварной шов — сделанный с ультразвуковым преобразователем — в перекрывающемся металле.
Финишные процессы
- 10. Для многих применений фольга используется в IV/комбинации с другими материалами. Её могут покрыть широким спектром материалов, таких как полимеры и смолы, для декоративных, защитных или термозаваривающих целей. Её могут ламинировать к бумагам, картонам и пластиковым пленкам. Её также могут резать, формировать в любую форму, печатать, тиснуть, продольно резать на полоски, листовать, травить и анодировать. После того как фольга в своем конечном состоянии, она соответствующе упаковывается и отправляется клиенту.
Контроль качества
Помимо в-процессного контроля таких параметров, как температура и время, готовый продукт фольги должен соответствовать определенным требованиям. Например, разные конвертирующие процессы и конечные использования требуют варьирующих степеней сухости поверхности фольги для удовлетворительной работы. Тест смачиваемости используется для определения сухости. В этом тесте различные растворы этилового спирта в дистиллированной воде, с приращением десяти процентов по объему, разливают равномерным потоком на поверхность фольги. Если капли не образуются, смачиваемость нулевая. Процесс продолжается до определения минимального процента спиртового раствора, полностью смачивающего поверхность фольги.
Другие важные свойства — толщина и разрывная прочность. Стандартные методы тестирования разработаны Американским обществом испытаний и материалов (ASTM). Толщина определяется взвешиванием образца и измерением его площади, а затем делением веса на произведение площади на плотность сплава. Натяжное тестирование фольги должно тщательно контролироваться, потому что результаты тестов могут влиять грубые края и наличие мелких дефектов, а также другие переменные. Образец помещают в зажим и прикладывают натяжное или тянущее усилие до разрыва образца. Сила или прочность, необходимая для разрыва образца, измеряется.
Будущее
Популярность алюминиевой фольги, особенно для гибкой упаковки, продолжит расти. Четырехсторонние, плавно запечатанные паучи набрали широкую популярность для военных, медицинских и розничных пищевых применений и, в больших размерах, для институциональных пищевых пакетов. Паучи также введены для упаковки 1,06–4,75 галлонов (4–18 литров) вина для розничных и ресторанных рынков и для других рынков питания. Кроме того, другие продукты продолжают разрабатываться для других применений. Рост популярности микроволновых духовок привел к разработке нескольких форм алюминиевых полужестких контейнеров, специально предназначенных для этих духовок. Недавно разработаны специальные кулинарные фольги для барбекю.
Однако даже алюминиевая фольга подвергается проверке в отношении ее экологической «дружелюбности». Поэтому производители усиливают усилия в области переработки; на самом деле все американские производители фольги начали программы переработки, хотя общий тоннаж и коэффициент захвата алюминиевой фольги намного ниже, чем у легко перерабатываемых алюминиевых банок. Алюминиевая фольга уже имеет преимущество легкости и компактности, что помогает снизить ее вклад в поток твердых отходов. Фактически, ламинированная алюминиевая фольговая упаковка составляет всего 17/10000 от одного процента твердых отходов США.
Для упаковочных отходов наиболее перспективным решением может быть снижение на источнике. Например, упаковка 65 фунтов (29,51 кг) кофе в стальные банки требует 20 фунтов (9,08 кг) стали, но только три фунта (4,08 кг) ламинированной упаковки включая алюминиескую фольгу. Такая упаковка также занимает меньше места на свалке. Дивизион фольги Алюминиевой ассоциации даже разрабатывает образовательную программу об алюминиевой фольге для университетов и профессиональных дизайнеров упаковки, чтобы помочь информировать таких дизайнеров о преимуществах перехода на гибкую упаковку.
Алюминиевая фольга также использует меньше энергии при производстве и распределении, с в-заводским ломом, перерабатываемым. Фактически, переработанный алюминий, включая банки и фольгу, составляет более 30 процентов ежегодного поставки металла отрасли. Это число увеличивалось несколько лет и ожидается продолжение. Кроме того, процессы, используемые при производстве фольги, улучшаются для снижения загрязнения воздуха и опасных отходов.
Производственный процесс
- Алюминиевые против стандартных печатных плат: Что лучше для вашего электронного дизайна
- Алюминиевый сплав EN AW-5005: низкая плотность, высокая теплопроводность и коррозионная стойкость
- Алюминиевый сплав AA 3003 H19: Коррозионностойкий и универсальный материал
- Алюминиевый сплав AA 7075 T7: Премиальный высокопрочный сплав для авиакосмической промышленности
- Алюминиевый сплав AA 5052 H14 – Превосходная коррозионная стойкость и свариваемость
- Алюминиевый сплав AA 5005 H28: среднепрочный сплав для морской среды с отличной аноизируемостью
- Алюминиевый сплав AA 5052 H18: превосходная коррозионная стойкость и свариваемость для морских применений
- Алюминиевый сплав AA 5005 H19 – Высокопрочный материал для морских применений
- Алюминиевый сплав AA 5052 H111 – Превосходная коррозионная стойкость и свариваемость
- Алюминиевый сплав AA 5052 H12 – Премиальный морской класс алюминия