



Литье под давлением: преимущества, недостатки и сравнительный анализ
Литье под давлением — один из самых гибких и инновационных производственных методов для изготовления металлических деталей. Несколько компонентов для шестерен, замков, автомобильных и мотоциклетных деталей производятся литьем под давлением. Если выбираете литье под давлением для приложений, лучше знать его плюсы и минусы заранее.
В статье подробно о преимуществах и недостатках литья под давлением. Также сравним с другими распространенными производственными техниками для лучшего выбора.
Что такое литье под давлением?
Литье под давлением — производственный процесс, включающий расплавленные металлы и сплавы в стальную форму под экстремальными температурными и давлением условиями для создания желаемой формы. Процесс литья под давлением довольно похож на пластиковое литье под давлением. Однако mainly используется для неметаллов с низкими температурами плавления и высокой текучестью, таких как алюминий, цинк, медь, магний и т.д.
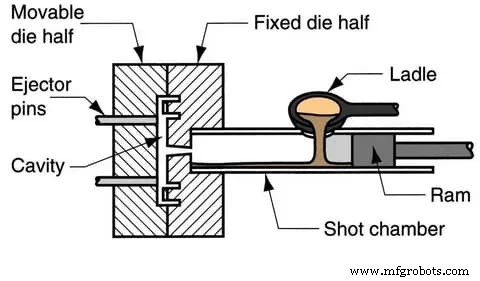
Существует два типа машин для литья под давлением: горячая камера и холодная камера.
Машина горячей камеры имеет встроенную печь, нагревающую металл в расплавленное состояние перед передачей в формы для формовки, ускоряя циклическое производство. В холоднокамерной машине нагрев металлов происходит в отдельной печи.
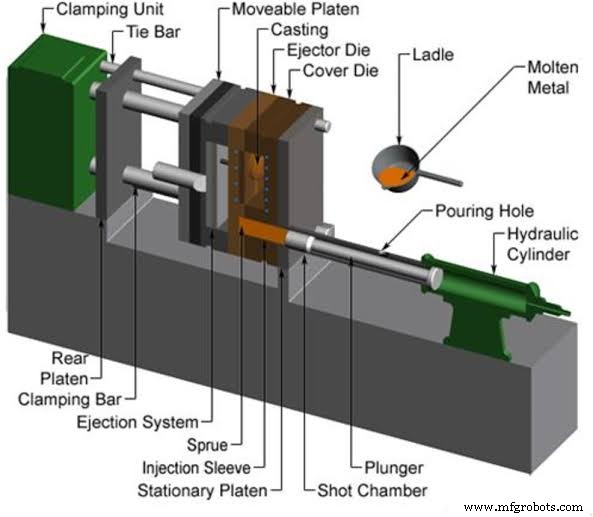
Машина горячей камеры литует сплавы с низкой температурой плавления: цинк, медь, свинец. Холоднокамерная машина предпочтительна для высокоплавких металлов и коррозионной стойкости. Материал определяет выбор машины.
Плюсы и минусы литья под давлением
После краткого понимания процесса, погрузимся в преимущества и недостатки. Сначала простая сводная таблица.
| № | Преимущества | Недостатки |
| 1 | Высокая производственная эффективность. | Стоимость формы может быть дорогой. |
| 2 | Легкое производство тонкостенных деталей и внутренних компонентов, требующих высоких стандартов точности. | Сложности при изготовлении крупных деталей. |
| 3 | Дает детали с мелкокристаллической структурой и отличными механическими свойствами. | Не идеально для ферристых металлов и сплавов с очень высокой температурой плавления. |
| 4 | Затратоэффективный процесс, особенно для серийного производства. | Склонно к газовой пористости отливок. |
| 5 | Низкая стоимость постобработки, так как детали имеют хорошую поверхностную чистоту. | Цикл производства может быть долгим в зависимости от сложности деталей. |
5 преимуществ технологии литья под давлением
1. Сложные тонкостенные детали
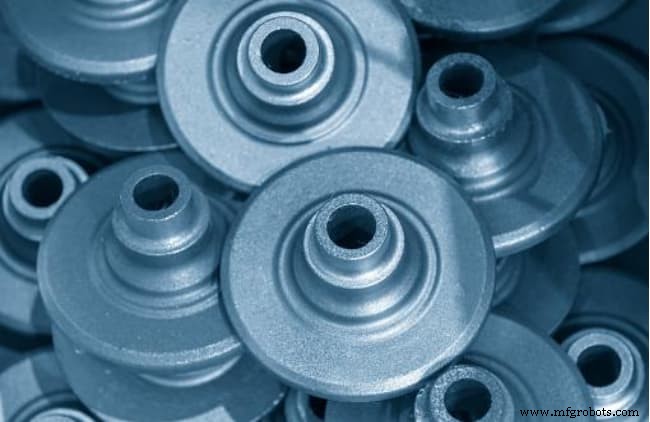
Алюминиевое литье под давлением может производить сложные и легкие компоненты с отличным отношением прочности к весу, давая преимущество над другими металлическими литьевыми процессами и инвестиционным литьем. Детали из алюминиевых сплавов могут иметь толщину до 0,5 мм; толщина стенок цинковых отливок может быть даже 0,3 мм.
2. Высокие механические свойства
Продукты литья под давлением обладают отличными механическими свойствами. Жидкий металл затвердевает под высоким давлением, продукт получается мелкокристаллическим, компактным и кристаллическим. Детали литья под давлением жесткие с высокой твердостью и прочностью. Также улучшенная долговечность и высокая проводимость.
3. Высокая размерная толерантность
Литье под давлением производит детали с высокой долговечностью и размерной точностью. Даже в суровых условиях детали сохраняют размерную точность со временем. Результат: литье под давлением используется для изготовления сложных и внутренних частей машин, требующих высоких стандартов точности.
Литье под давлением поддерживает более жесткие допуски, чем другие процессы литья. То есть детали производятся с минимальными вариациями. Типичный класс допуска литья под давлением IT13~IT15 по GB/T 1800-2009. Высокая точность может достигать IT10~W 11. Отличная размерная точность литья под давлением устраняет необходимость механической обработки и улучшает использование сплава.
4. Гладкие поверхности
Детали литья под давлением имеют гладкую, согласованную кристаллическую поверхность. Процесс позволяет расплавленному сплаву заполнить формы и создать точную форму. При условии, что форма хорошо сформирована и процесс в правильных условиях, детали будут тонкими и гладкими.
Благодаря глянцевым деталям меньше нужды в дополнительных постоперациях, кроме кастомных нужд. Более того, после литья под давлением продукты можно отправлять на доставку. Это может сократить общий цикл производства.
5. Затратоэффективность для массового производства
Так как поверхность литья часто гладкая с отличными механическими признаками, детали литья часто требуют меньше механической обработки. В некоторых случаях — совсем нет. Результат: меньше затрат на вторичные операции. Способность литья под давлением снижать постобработку обеспечивает затратоэффективность.
Важно: машины, формы и связанное оборудование для литья под давлением довольно дороги. Но массовое производство помогает лучше распределить затраты через процесс, делая литье под давлением экономичным.
5 недостатков технологии литья под давлением
1. Легко генерирует пористость
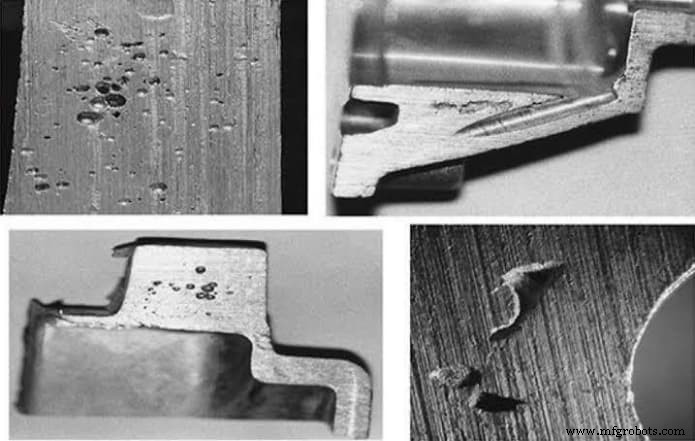
В процессе литья под давлением расплавленный металл быстро заполняет полость формы на высокой скорости, но полости не имеют газовой проницаемости. Следовательно, газовые пузыри, влияющие на структурную целостность изготовленных деталей, склонны застревать внутри отливок.
Наличие газовых полостей в отливках под давлением будет влиять на такие детали при воздействии суровых условий, таких как закалка термической обработкой. Кроме того, такие детали предрасположены к трудностям механической обработки. Поэтому механический допуск деталей должен быть минимальным. Если нет, закаленный слой на поверхностях литья под давлением будет удален, экспонируя поверхность.
2. Обычно поддерживает только неметаллы
В целом, литье под давлением идеально для неметаллов с более низкими температурами плавления, чем ферристые сплавы. Но процесс поддерживает ферристые сплавы вроде железа и стали. Ферристые металлы имеют очень высокие температуры плавления и низкую коррозионную стойкость, вызывая низкий срок службы формы. Поэтому производители всегда выбирают неметаллы для литья под давлением.
Более того, литье ферристых металлов несет много сложностей и непредвиденных осложнений. Следовательно, производители придерживаются неметаллов только для операций литья под давлением.
3. Не подходит для малого серийного производства
Литье под давлением не практический выбор для малого серийного производства, так как оснастка машин и обслуживание довольно дороги. Процесс дорог и кажется сложным для мелкосерийного производства.
Однако крупномасштабное производство становится затратоэффективным, так как затраты хорошо распределяются по множеству изготовленных изделий. Поставщики не рекомендуют услуги литья под давлением для мелкомасштабных проектов, так как процесс кажется дороже других методов.
4. Низкий срок службы формы
Высокоплавкие металлы и сплавы компрометируют эффективность стальных форм. Эти металлы, вроде меди, имеют обширные требования к устойчивости к термической деформации. Постоянное присутствие сплавов с высокой температурой плавления нагружает литейную форму, снижая её долговечность.
5. Крупные капитальные вложения
В отличие от других процессов литья, литейная машина, формы и связанное оборудование для литья под давлением дорогостоящи. Без необходимого оборудования невозможно провести литье под давлением. Хотя дешевые материалы вроде цинка используются для снижения затрат, общий производственный процесс все равно дорог. Литье под давлением становится затратоэффективным только в серийном производстве.
Преимущества литья под давлением: сравнение с другими производственными процессами
Обсудили плюсы и минусы литья под давлением. Теперь сравним с другими распространенными производственными техниками, указывая, почему это важный процесс в отраслях.
Литье под давлением vs. Песочное литье
Сравнивая литье под давлением и песочное литье, литье под давлением оказывается превосходным процессом. Критерии, где литье под давлением лучше:
- Требует меньше механической обработки и других финишных операций.
- Лучшие размерные допуски и более высокая производственная эффективность.
- Пористость общая для обоих. Но в литье под давлением есть меры предосторожности для предотвращения, в песочном литье — почти невозможно.
- Лучшие поверхностные свойства.
- Требует меньше труда.
- Литье под давлением использует стальную форму, песочное — песчаная форма.
- Песочное литье непригодно для тонкостенных компонентов, литье под давлением — пригодно.
Литье под давлением vs. Литье под давлением пластиков (инъекционное литье)
По сравнению с пластиковым инъекционным литьем, литье под давлением тоже имеет преимущество. Преимущества литья под давлением над инъекционным литьем:
- Продукты литья под давлением имеют лучшие механические свойства. Прочнее, тверже, жестче, с большей термической стойкостью.
- Литье под давлением обеспечивает большую размерную стабильность. Следовательно, более идеально для деталей, требующих высокой точности и аккуратности.
- Пластиковые продукты могут быть уязвимы к УФ-излучению, в отличие от литья под давлением.
- Продукты литья под давлением более долговечны и лучше выдерживают стресс, выветривание и тяжелые нагрузки.
- Литье под давлением имеет более быстрый производственный цикл. Производители могут изготавливать большие объемы деталей за более короткое время.
Литье под давлением vs. Ковка
Ковка включает формовку металла под экстремальной компрессивной силой. Однако литье под давлением превосходит ковку в:
- Литье под давлением лучше изготавливает сложные формы и геометрии.
- Большая размерная стабильность.
- Производство тонкостенных компонентов — проблема для ковки.
- Оснастка дешевле в литье под давлением.
Выберите RapidDirect для ваших деталей литья под давлением
Из статьи у вас теперь обширные знания о плюсах и минусах литья под давлением. Знаете, что литье под давлением — топовый процесс для серийного производства и деталей с высокой размерной точностью.
Нужен затратоэффективный сервис литья под давлением? Надежный онлайн-провайдер — RapidDirect, для вас.
Мы сертифицированы ISO 90001:2015. Гарантируем, что все услуги среди лучших в отрасли. Более того, у нас топ-уровень высококвалифицированных техников, хорошо знающих и опытных в литье под давлением и связанных технологиях.
Кроме того, предоставляем различные твердые материалы, наилучшим образом подходящие для кастомных нужд. Также предоставляем несколько вариантов поверхностной отделки для улучшения свойств деталей литья под давлением. Эксперты и профессионалы дают рекомендации о том, как лучше выполнить заказ.
Более того, у нас онлайн-платформа производственных котировок, позволяющая получить быструю и ценово-эффективную котировку для деталей литья под давлением и бесплатный DFM-анализ. Также можете отслеживать каждый производственный этап после заказа на цифровой платформе.
Часто задаваемые вопросы
Как снизить пористость литья под давлением?Пористость — главный дефект литья под давлением. Средства снижения пористости:
a. Строгий контроль качества на каждом производственном этапе.
b. Добавки, помогающие выводить растворенные газы при плавлении.
c. Смазка форм после каждого литья — снижает тенденцию к пористости.
d. Создание вакуума внутри полости формы при литье.
e. Правильный дизайн формы для легкого течения и потока расплавленного металла.
Для минимизации стоимости оснастки литья под давлением, руководящие принципы ниже помогут.
a. Упростите дизайн. Слишком много сложных деталей увеличивают стоимость. Лучше удалить некритичные для структурной целостности и общей производительности детали.
b. Хотя литье под давлением легко изготавливает тонкостенные компоненты, уменьшение или избегание их лучше. Тонкие стены часто требуют механической обработки; значит, привлекают дополнительные затраты.
c. Откажитесь от ненужных допусков. Слишком много требований точности ведут к увеличению стоимости оснастки.
d. Избегайте признаков и подрезов, труднодоступных для 3- или 4-осевого ЧПУ станка.
Металлическое инъекционное литье (MIM) и литье под давлением — похожие производственные техники. Оба используют металлы и сплавы для изготовления деталей. Главное различие — типы металлов в каждом методе. Литье под давлением использует преимущественно алюминий и другие неметаллы. MIM использует сталь, железо, никель и другие MIM-сплавы.
Промышленные технологии
- Ручки из нержавеющей стали: преимущества, недостатки и экспертный взгляд
- Преимущества и недостатки металлического декапирования: всесторонний обзор
- Инвестиционное литье: преимущества, недостатки и ключевые соображения
- Литье под давлением: преимущества, вызовы и ключевые инсайты для производителей
- Литье в пени: преимущества, недостатки и когда использовать
- Холодная формовка металлов: преимущества, недостатки и ключевые аспекты
- Infrastructure as Code: преимущества, вызовы и лучшие практики
- Гидроразрыв пласта (фрекинг): процесс, история и споры об воздействии
- Малые e-commerce ритейлеры взвешивают плюсы и минусы Amazon Fulfillment
- Выбор лучшего герметика: полиуретан, силикон или каучук? Понятное руководство