



Низконапорная литье под давлением: преимущества, процесс и почему это важно для автодеталей
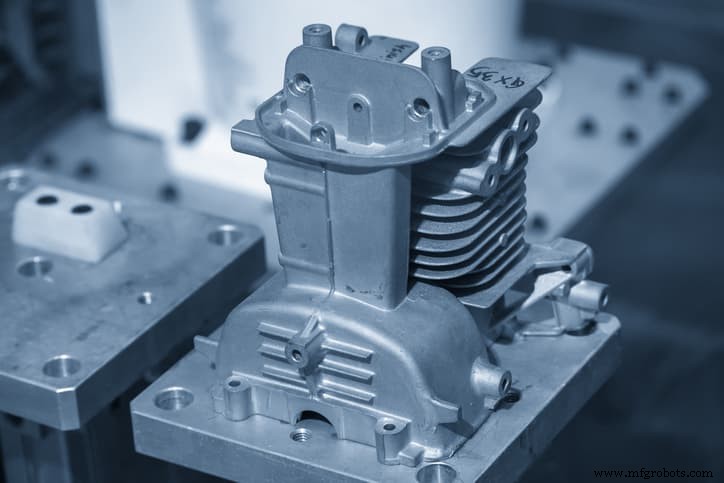
По названию, низконапорная литье под давлением включает впрыск расплавленного материала в форму под хорошо контролируемым низким давлением, дающим преимущества процесса. Например, позволяет точно изготавливать осесимметричные колеса, поэтому автомобильная промышленность — главный пользователь процесса.
Прежде чем аутсорсить сервис литья под давлением, важно знать о процессе самому. Статья представляет низконапорную литье под давлением, как она работает, преимущества и недостатки, и другие альтернативы.
Что такое низконапорная литье под давлением?
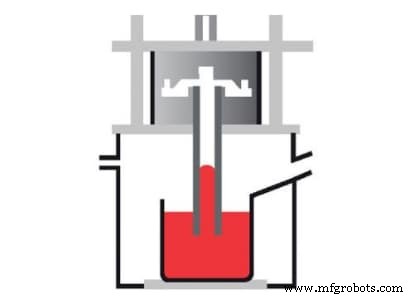
LPDC включает наполнение формы литья расплавленным металлом под низким давлением. Высокая точность благодаря постоянному наполнению полости формы во фазе усадки (затвердевания). Это означает компенсацию уменьшения объема. Другие атрибуты: снижение оксидного образования и пористости и превосходная согласованность расплавленного металла сверху вниз.
Как работает низконапорная литье под давлением?
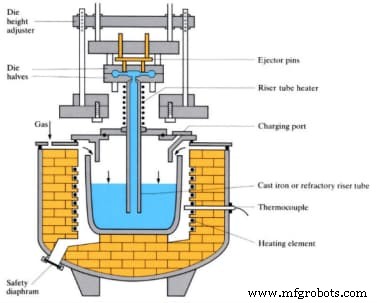
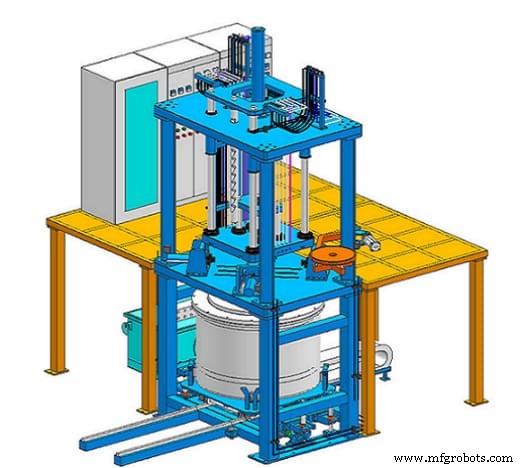
Низконапорная литье использует малое давление, обычно около 20–100 кПа (2,9–14,5 psi), вместо гравитации для наполнения формы. В отличие от традиционного процесса литья под давлением, у нее уникальная установка и использует несколько единиц оборудования. Ниже иллюстрация установки и оборудования.
Процесс начинается с плавящей печи, которая плавит металлические сплавы и доводит их до температуры литья. Например, алюминий имеет температуру литья 710–720 °C.
Расплавленный металл затем идет в удерживающую печь под формой, функционирующую как емкость, поддерживающая жидкость при температуре литья.
Низкое давление загоняет расплавленный металл через risalтную трубу в форму. Жидкий металл движется под постоянным давлением до затвердевания в полости формы.
При затвердевании давление снимается, и оставшийся расплавленный металл возвращается через risalтную трубу в удерживающую печь для переработки. Наконец, отливка легко извлекается после остывания формы.
Преимущества низконапорной литья под давлением
LPDC имеет много преимуществ, делая её применимой в нескольких отраслях. Несколько преимуществ:
Высокая точность
Детали, изготовленные процессом, высокоточны. Это благодаря поддерживаемому низкому давлению во время затвердевания. Следовательно, постоянное наполнение полости формы компенсирует усадку объема при затвердевании расплавленного металла. Из-за высокой точности — лучший метод для осесимметричных деталей, таких как колеса.
Формирует высокочистые отливки
Отливки высокочисты благодаря малому или отсутствию шлака, отвечающего за примеси. Низкий уровень шлака обусловлен конструкцией литейной машины. Обычно шлаки на поверхности расплавленных металлов. Но так как risalтные трубы идут вниз к удерживающей печи, жидкий металл, загоняемый в полость, не содержит шлаков. Следовательно, высокочистая отливка. Также, так как процесс низкого давления, шанс попадания шлака в форму низок.
Более того, процесс не приводит к окислению расплавленного металла благодаря стабильному процессу наполнения. Стабильность снижает или устраняет перемешивание, удары и брызги расплавленного металла. Следовательно, нет образования окисленного шлака, влияющего на чистоту отливок.
Хорошая формовочность
Низконапорное наполнение приводит к хорошей формовочности благодаря улучшению текучести жидкого металла. Поэтому отливки имеют четкий контур и гладкую поверхность. Обычно процесс идеален для литых деталей со сложными геометриями благодаря высокой формовочности.
Кристаллизация
Так как отливка затвердевает под давлением, она может кристаллизоваться и формировать компактную структуру. Поэтому отливки процесса прочны и подходят для деталей, требующих хороших значений прочности.
Недостатки низконапорной литья под давлением
Хотя процесс низконапорной литья идеален для точных результатов, у него есть недостатки.
Медленный цикл литья
Один недостаток — более медленный цикл из-за низкого давления. Поэтому количество производимых деталей низко, а стоимость деталей высока.
Истонченная металлическая деталь
Истонченная форма алюминиевой отливки может возникнуть из-за контакта металлической части оборудования с расплавленным металлом. Это может привести к высоким затратам на обслуживание, особенно в крупных производственных установках. Также составы المعدной части оборудования могут попасть в жидкий металл, влияя на производительность.
Не подходит для тонкостенных деталей
Минимальная толщина стенок отливок, которые можно изготовить процессом, около 3 мм. Поэтому непригодна для тонкостенных деталей по сравнению с высоконапорной литье.
RapidDirect: ваш партнер по низконапорной литье под давлением
Низконапорный процесс литья должен быть в приоритете, если проект требует точности, чистой отливки и выдающихся материальных свойств. Даже с медленным циклом литья, выбор идеального процесса требует опыта и знаний. Хорошо получить экспертный совет рано.
Свяжитесь с RapidDirect для помощи в производственных нуждах. Предлагаем услуги низконапорной литья под давлением и широкий спектр других производственных услуг, включая ЧПУ обработку, 3D печать и листовую металлообработку, удовлетворяющих требования с нашей мощной инженерной командой и заводами.
Можете запросить котировку сегодня, загрузив файлы дизайна или изучить наше руководство по литье под давлением, дающее более обширную информацию о технике, включая процесс, материалы, поверхностную чистоту, применения и затраты.
Низконапорная литье под давлением vs. Высоконапорная литье под давлением
Низконапорная и высоконапорная литье под давлением применимы в разных сценариях в зависимости от сложности компонента, количества деталей и производственного бюджета. Ниже прояснение различий и преимуществ низконапорной над высоконапорной.
Время цикла
Диапазон давления низконапорной литья около 0,7–1 бар. Высоконапорная литье под давлением включает высокое давление (часто более 1000 бар).
В результате низконапорная литье имеет более низкое время цикла, чем высоконапорная. Это видно в том, что высоконапорная отвечает за около 50% литых легких металлов перед низконапорной с 20%.
Прочность детали
Детали из низконапорного литья имеют высокие значения прочности, так как затвердевание происходит под постоянным давлением долго для компактной и плотной структуры. Детали высоконапорного литья тоже имеют хорошие значения прочности. Но нельзя сравнивать их прочность с низконапорными, так как давление высокое, а время быстрое.
Качество отливки
Отливки низконапорного литья имеют более высокое качество, чем высоконапорные. Это из-за компенсации уменьшения объема усадкой постоянным впрыском расплавленного металла в полость формы до затвердевания.
Также эти отливки чище благодаря меньшему количеству шлака и отсутствию пор. В отличие от высоконапорных, которые могут иметь поры из-за высокого давления, и шлаки могут быть впрыснуты в полость формы.
Стоимость
Высоконапорная литье несет более высокие операционные и инвестиционные затраты из-за требуемых машин. Однако имеет более низкую стоимость детали из-за быстрого цикла.
Толщина
Низконапорное литье идеально для толстых деталей. Но непригодно для тонкостенных (не подходит для толщины менее 3 мм). Высоконапорное литье может делать тонкостенные детали (менее 0,40 мм).
Альтернативы низконапорной литье под давлением
Хотя у нее много преимуществ, определенные условия могут ограничить использование низконапорного литья. Поэтому представлены альтернативы и их сравнение с низконапорным процессом.
Гравитационное литье
Гравитационное литье под давлением, также известное как литье в постоянных формах, — процесс наполнения формы расплавленным металлом с использованием гравитации. Подходит для сплавов цветных металлов: алюминий, медь, магний, цинк.
Одно преимущество гравитационного литья над низконапорным — широкий спектр совместимых материалов. В отличие от последнего, более популярного для алюминиевых сплавов. Отсюда название «алюминиевое низконапорное литье под давлением».
Инвестиционное литье
Инвестиционное литье или прецизионное литье основано на старом процессе «потерянного воска». Процесс включает создание воскового узора формы конечного изделия процессами вроде литья под давлением или 3D печати.
Воск окунается в керамический раствор с контролем толщины для формирования формы. При затвердевании воска форма разогревается и воск удаляется для создания металлической оболочки. Расплавленный металл затем впрыскивается в форму, и следуют надлежащие процедуры.
Инвестиционное литье точнее низконапорного, так как восковой узор из точных производственных процессов вроде 3D печати. Керамика не расширяется.
Песочное литье
Песочное литье — самый распространенный процесс металлического литья на специализированных заводах — литейных. Традиционный процесс: изготовление формы из песка, глины и воды, наполнение расплавленным металлом и разрушение формы по завершении. Сравнение литье под давлением vs песочное литье主要基于您正在使用的金属类型。当您想要使用高温金属时,砂型铸造胜过低压铸造。
Заключение
Низконапорная литье под давлением включает впрыск расплавленного металла (преимущественно алюминия) в форму с относительно низким избыточным давлением. Процесс имеет короткий цикл. Более того, высокая точность для отливок со сложными геометриями и чистая отливка с выдающимися материальными свойствами делают её топовым процессом во многих отраслях. Статья представила, как это работает, преимущества и недостатки, и другие альтернативы.
Есть вопросы о процессе? Обратитесь к RapidDirect. Также можете загрузить дизайн для котировки сегодня и узнать, как мы можем поддержать ваши потребности в литье под давлением.
Часто задаваемые вопросы
Почему алюминий хорош для литья под давлением?Алюминий — самый распространенный материал для литья под давлением благодаря легковесности. Даже будучи легким, алюминиевая отливка имеет высокую временную прочность. Также больше вариантов поверхностной отделки для алюминиевых отливок. Поэтому они более эстетичны, чем другие цветные материалы.
Каковы типы литья под давлением?Существует два типа литья под давлением: высоконапорное и низконапорное. Оба процесса похожи по установке. Однако отличаются процессом и свойствами. Поэтому применимы в разных сценариях. Высоконапорное литье имеет более широкое применение из-за высоких циклов литья. Низконапорное более точное и подходит для осесимметричных деталей.
Промышленные технологии
- Литье под давлением: преимущества, вызовы и ключевые инсайты для производителей
- Процесс литья: от древних корней к современному производству
- Понимание процесса ковки фланцев: преимущества, техники и применения
- Полное руководство по процессам литья: техники и применение
- Литье в оболочках против литья под давлением: ключевые различия объяснены
- Литье в песок против литья под давлением (die casting): понимание ключевых различий
- Освоение формирования оболочки в литье в оболочках: руководство по точности и качеству
- Освоение литья нержавеющей стали в оболочках: точность, долговечность и промышленные применения
- Выбор смольного песочного литья: когда и почему это правильный процесс
- Гравитационное литье: Простота, высокое качество и быстрая производительность