



Лазерная лучевая обработка: полное руководство по определению, компонентам, принципам, преимуществам и применению
Определение лазерной лучевой обработки
Лазерная лучевая обработка (ЛЛО) — это нетрадиционный метод обработки, при котором материал удаляется с детали с помощью фокусированного лазерного луча. Процесс основан на использовании тепловой энергии для плавления, испарения и удаления материала.
LASER расшифровывается как Light Amplification by Stimulated Emission of Radiation (Усиление света за счет стимулированного излучения излучения).
Существует три основных типа лазеров: твердотельные, газовые и полупроводниковые. Для высокомощных приложений (обработка, сварка) чаще всего используются твердотельные лазеры.
Основные компоненты (конструкция) установки ЛЛО
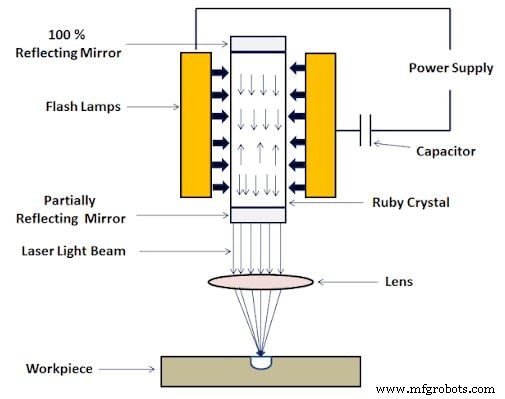
Установка лазерной лучевой обработки состоит из следующих главных узлов:
- Источник питания (высоковольтный блок)
- Конденсаторный банк
- Световспышки (лампы накачки)
- Резонатор (внутренние и внешние зеркала)
- Активный элемент (рубиновый кристалл / стержень)
- Фокусирующая оптика (линзы)
- Обрабатываемая деталь (заготовка)
Источник питания
Обеспечивает высокое напряжение для инициирования разряда в лампы накачки. Высокое напряжение позволяет легко формировать импульсы.
Конденсаторный банк
Накопляет энергию в течение большей части цикла и разряжает её во время вспышки. Работает в импульсном режиме заряда-разряда.
Световспышки (лампы накачки)
Дуговые лампы, создающие интенсивный белый свет для накачки активного среды. Заполнены газом, который ионизируется, образуя высокоэнергетическую плазму.
Резонатор (отражающие зеркала)
Состоит из двух зеркал: одного полностью отражающего, другого — частично пропускающего. Внутренние зеркала формируют оптический резонатор, поддерживающий и усиливающий генерацию лазерного излучения. Внешние зеркала направляют луч на заготовку.
Лазерный луч
Светообразное излучение, возникшее в результате оптического усиления на основе когерентности света, создаваемой бомбардировкой активного вещества.
Рубиновый кристалл (активная среда)
Рубиновый лазер генерирует серию когерентных импульсов темно-красного цвета. Работает на принципе инверсии населенности — это трёхуровневый твердотельный лазер.
Фокусирующая система (линзы)
Луч проходит через расширяющую линзу, затем через коллимирующую, делающую лучи параллельными. Расширяющая линза приводит луч к требуемому диаметру перед фокусировкой на детали.
Заготовка
Может быть металлической или неметаллической. Лазерная обработка применима практически к любому материалу.
Принцип работы лазерной лучевой обработки
Процесс основан на преобразовании: электрическая энергия → световая энергия → тепловая энергия.
Электроны в атоме поглощают энергию и переходят на более высокие энергетические уровни. При обратном переходе происходит стимулированное излучение фотонов. В резонаторе фотоны многократно отражаются, вызывая лавиннообразное умножение когерентного излучения.
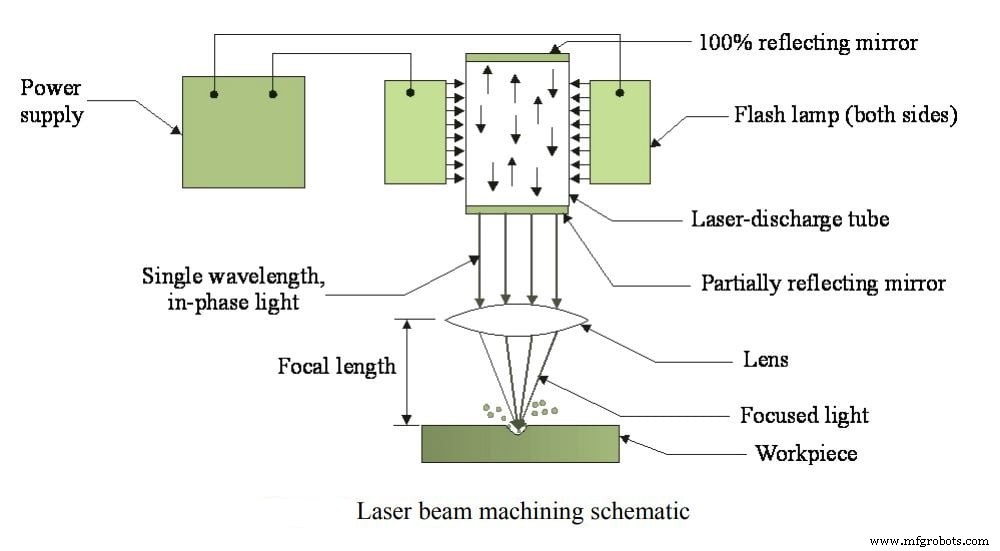
Частично прозрачное зеркало выводит часть фотонов, формируя рабочий луч. Луч фокусируется на поверхности заготовки. Плотность потока тепла вызывает нагрев, плавление, испарение и удаление материала. ЛЛО — это термический процесс удаления материала с высокой точностью.
Скорость удаления материала (MRR) зависит от длины волны лазера, определяющей энергию, поглощаемую материалом.
Применение лазерной лучевой обработки
- Сверление микропорий, сварка непроводящих и рефрактерных материалов.
- Обработка хрупких материалов с низкой теплопроводностью: керамика, ткань, дерево.
- Хирургия, микросверление.
- Спектроскопия и фотография в медицине.
- Массовое производство (макромеханическая обработка).
- Резка сложных профилей тонких и твердых материалов.
- Изготовление микропорий (например, соски детских бутылочек).
Преимущества ЛЛО
- Обработка любых материалов, включая неметаллы.
- Сверление сверхмалых отверстий с высокой точностью.
- Минимальный износ инструмента (нет контакта).
- Отсутствие механических сил, действующих на заготовку.
- Легкая обработка мягких материалов (пластик, резина).
- Высокая гибкость и простота автоматизации.
- Малая зона термического влияния.
- Качественная чистовая поверхность.
- Сварка закалённых и магнитных материалов без потери свойств.
- Точное позиционирование на заготовке.
Недостатки ЛЛО
- Невозможно получить слепые и глубокие отверстия.
- Форма отверстий неидеальна (некруглые, непрямые).
- Высокая капитальная стоимость и обслуживание.
- Проблемы безопасности (лазерное излучение).
- Низкий общий КПД процесса.
- Ограничение по толщине листового материала.
- Низкая производительность по удалению металла.
- Короткий ресурс ламп накачки.
- Ограниченный объём удаляемого металла за проход.
Промышленные технологии
- Электроэрозионная обработка (ЭЭО): конструкция, принципы и современная интеграция с ЧПУ
- Шлифовка (хонинг): определение, конструкция, принципы, преимущества и промышленное применение
- Процесс лэппинга: принципы, типы, материалы и применение
- Лазерная лучевая обработка: типы, процесс и применение
- Ионно-лучевая обработка (IBM): принципы, процесс и промышленное применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Электронно-лучевая сварка: принцип, процесс, оборудование, применение, плюсы и минусы