



Электронно-лучевая сварка: принцип, процесс, оборудование, применение, плюсы и минусы
Электронно-лучевая сварка (ЭЛС)
ЭЛС — плавленная сварка: стык в жидком состоянии. Новейший метод (1958 г., немецкий физик Карл-Хайнц): кинетическая энергия электронов плавляет две заготовки. Высокоскоростной пучок электронов ударяет в зону сварки → кинетическая энергия → тепло → плавление/сплавление. Весь процесс в вакууме — иначе электроны теряют энергию на столкновениях с воздухом.
Принцип
Как электронно-лучевая обработка: кинетическая энергия электронов → тепло → сварка. Пучок электронов бьет в пластины → кинетика → тепло → плавление/сплавление → шов.
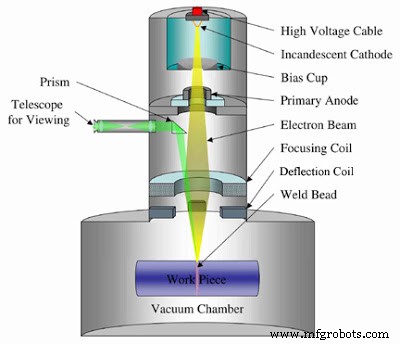
Оборудование
Источник питания
Непрерывный пучок электронов. Напряжение: 5–30 кВ (низковольтное, тонкие детали) или 70–150 кВ (высоковольтное, толстые детали).
Электронная пушка
Сердце ЭЛС. Катодная трубка («-»), генерирует электроны, ускоряет, фокусирует в точку. Материал: вольфрам/танталовые сплавы. Катод нагревают до 2500 °C для термоэлектронной эмиссии.
Анод
Положительный полюс сразу за пушкой. Притягивает электроны, задает траекторию, не дает расходиться.
Магнитные линзы
Ряд магнитных линз пропускает только сходящиеся электроны. Поглощают низкоэнергетические/расходящиеся → высокоинтенсивный пучок.
Электромагнитная линза и дефлекторная катушка
Фокусировка пучка на детали и дефлекция в нужную зону шва. Последний узел ЭЛС.
Устройство закрепления заготовки
CNC-стол зажимает детали приспособлениями (фикстурами), движется в 3 направлениях.
Вакуумная камера
Весь процесс в вакууме. Механические/электрические насосы. Давление 0,1–10 Па.
Рабочий процесс
- Электронная пушка (катод) генерирует электроны. Движутся к аноду («+») сразу за пушкой.
- Анод ускоряет электроны → электронный пучок → магнитные линзы.
- Магнитные линзы фильтруют: поглощают низкоэнергетические/расходящиеся → интенсивный пучок.
- Пучок через эл/магнитную линзу и дефлекторную катушку → фокус/дефлекция в точку шва. Высокоскоростные электроны сталкиваются с металлом → кинетика → тепло → плавление/сплавление. В вакууме — иначе электроны теряют энергию на молекулах воздуха.
Применение
- Авиация, судостроение — конструкции.
- Титан и сплавы.
- Автопром: шестерни, трансмиссии, турбонаддувы.
- Электроника: разъемы.
- Ядерные реакторы, медицина.
Преимущества и недостатки
Преимущества
- Однородные и разнородные металлы.
- Высокая скорость соединения.
- Низкая эксплуатационная стоимость — нет наплавки/флюса.
- Высокое качество поверхности шва.
- Твердые материалы.
- Мало дефектов — вакуум исключает загрязнение.
Недостатки
- Высокая капитальная стоимость.
- Высококвалифицированный персонал.
- Частое обслуживание.
- Размер деталей ограничен камерой.
- Не на объекте — нужен вакуум.
Всё об электронно-лучевой сварке: принцип, оборудование, работа, применение, плюсы и минусы. Вопросы — в комментариях. Понравилось — делитесь с друзьями. Подпишитесь. Спасибо!
Производственный процесс
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Электрохимическая обработка (ЭХО): принцип, оборудование, применение, плюсы и минусы
- Электрошлаковая сварка: принцип, процесс, применение, плюсы и минусы
- Плазменно-дуговая сварка: принципы, типы, оборудование, применение, плюсы и минусы
- MIG-сварка: принцип работы, преимущества и недостатки