



Контактная сварка: принцип, виды (точечная, шовная, выступная, употочная), применение, плюсы и минусы
Контактная сварка — точечная, шовная, выступная, употочная
Контактная сварка — плавленная сварка: стык в жидком/расплавленном состоянии. Термоэлектрический процесс: тепло на границе контакта за счет электрического сопротивления + управляемое низкое давление → шов. Название — от использования сопротивления для тепла. Эффективный, экологичный процесс, но применение ограничено высокой стоимостью оборудования и толщиной металла.
Принцип
Все виды (точечная, шовная, выступная) работают на одном принципе: тепло от электрического сопротивления. Ток через сопротивление → тепло (как в ТЭНе). Тепло зависит от: сопротивления материала, состояния поверхностей, тока, времени подачи. Формула: Q = I²Rt (Q — тепло в Джоулях, I — ток в Амперах, R — сопротивление в Омах, t — время в секундах). Тепло плавит граничный металл → прочный стык плавлением. Без наплавки, флюса, защитных газов.
Виды контактной сварки
Точечная сварка (Spot Welding)
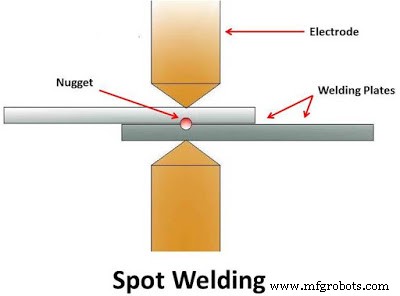
Простейшая. Детали зажимают под давлением наковальни. Медные электроды контактируют с деталью → ток. Материал дает сопротивление → локальное тепло. На границе сопротивление выше (воздушный зазор) → интенсивный нагрев → плавление границ. Ток/время достаточно для плавления. Ток отключают, давление держат долю секунды при быстром охлаждении. Электроды переносят к следующей точке. Круглый нагнет (nugget) диаметром 4–7 мм (по размеру электрода).
Шовная сварка (Seam Welding)
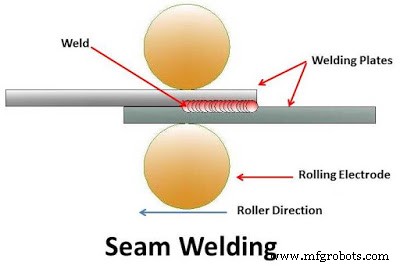
Непрерывная точечная сварка с роликовыми электродами. Ролики контактируют с деталями → высокий ток → плавление границ → шов. Ролики катятся по деталям → непрерывный шов. Тайминг сварки и движение роликов синхронизированы: перекрытие точек, без перегрева. Скорость ~60 дюйм/мин. Для герметичных стыков.
Выступная сварка (Projection Welding)
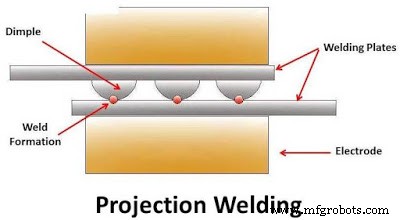
Как точечная, но на деталях делают выступ (dimple) в месте будущего шва. Детали в электродах, большой ток через выступ → плавление выступа + давление → выступ сплющивается, образуя стык.
Употочная (спайковая) сварка (Flash Butt Welding)
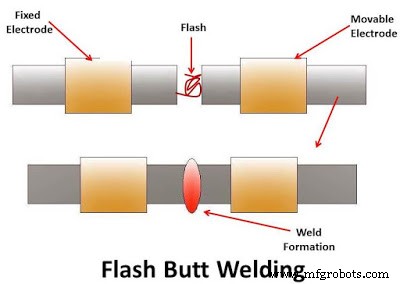
Для труб/стержней в сталеплавиле. Две заготовки в электрододержателях (один фиксирован, другой подвижен). Импульсный ток до 100 000 А. Ток подают, подвижный зажим прижимают к фиксированному → контакт при высоком токе → вспышка (flash). Когда граница в пластическом состоянии — ток отключают, осевое давление увеличивают → стык. Сварка за счет пластической деформации.
Применение
- Широко в автопроме.
- Выступная — производство гайок/болтов.
- Шовная — герметичные стыки малых баков, котлов.
- Употочная — сварка труб/стержней.
Преимущества и недостатки
Преимущества
- Тонкие (0,1 мм) и толстые (20 мм) металлы.
- Высокая скорость.
- Легкая автоматизация.
- Однородные и разнородные металлы.
- Простой, полностью автоматизирован — не нужен высококвалифицированный сварщик.
- Высокая производительность.
- Экологично.
- Нет наплавки/флюса/защитных газов.
Недостатки
- Высокая стоимость оборудования.
- Толщина ограничена потребностью в токе.
- Менее эффективно для высокопроводящих материалов.
- Требует высокой электроэнергии.
- Швы с низкой прочностью на разрыв и усталость.
Всё о контактной сварке: принцип, виды, применение, плюсы и минусы. Вопросы — в комментариях. Понравилось — делитесь. Подпишитесь. Спасибо!
Производственный процесс
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Электрохимическая обработка (ЭХО): принцип, оборудование, применение, плюсы и минусы
- Электрошлаковая сварка: принцип, процесс, применение, плюсы и минусы
- Плазменно-дуговая сварка: принципы, типы, оборудование, применение, плюсы и минусы
- Термитная сварка: принцип, процесс, оборудование, применение, плюсы и минусы
- Твердофазная сварка: принципы, виды, применение, преимущества и недостатки
- Аргонодуговая сварка (TIG/GTAW): применение, преимущества и недостатки