



Глубокая вытяжка листа: как из листового металла получают сложные формы
Процесс глубокой вытяжки
Глубокая вытяжка — процесс формовки листового металла. Листы широко используются в машиностроении: простота, легкий вес, разные формы, хорошая прочность. Автопром, авиация, судостроение — крупные потребители. Продукты: металлические двери, столы, банки, кровельные листы — всё листовой металл.
Процессы формовки листа делят на три группы:
- Резка листа
- Гибка листа
- Глубокая вытяжка
Резку и гибку рассматривали ранее. Здесь — глубокая вытяжка.
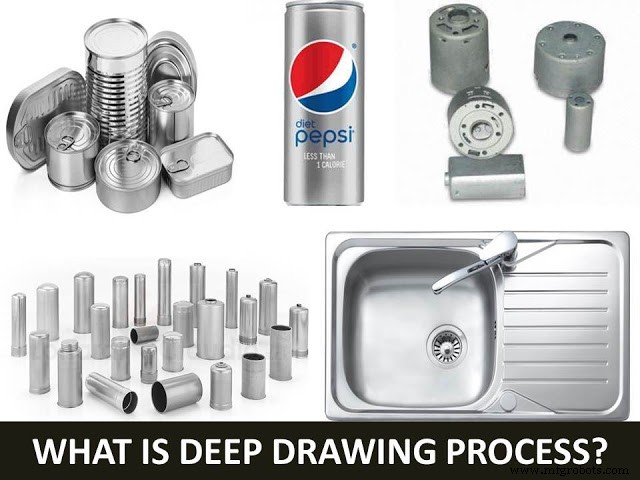
Глубокая вытяжка — превращение листа в цилиндрическую или коробкообразную форму с изменением или без изменения длины/толщины. Примеры: консервные банки, горшки, контейнеры для еды/напитков, кухонные мойки, топливные баки авто.
Основные элементы процесса
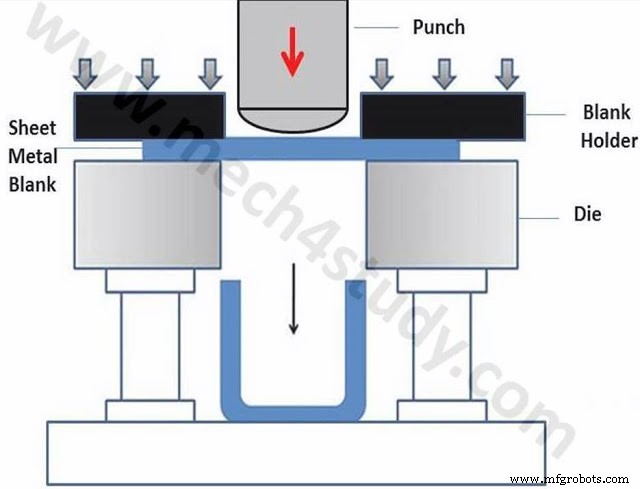
Круговая матрица (Circular Die): заготовка-лист кладут на отверстие матрицы. Материал: инструментальная сталь, чугун, иногда твердые сплавы/пластик.
Прижиматель (Blankholder): держит заготовку на месте. Дает необходимое усилие прижима. Не слишком велико (разрыв листа), не слишком мало (морошка).
Штамп (Punch): дает нисходящее усилие. Движется вниз, вталкивает заготовку в полость матрицы → чашевидная форма. Диаметр штампа — Dₚ.
Заготовка (Blank): вырезанный лист для вытяжки. На матрице. Диаметр заготовки — D₀.
Предельное отношение вытяжки (Limiting Drawing Ratio — LDR): отношение D₀/Dₚ. Ключевой параметр операции.
Рабочий процесс
Заготовка на открытой матрице с прижимателем. Прижиматель дает силу удержания. Штамп (на механическом/гидравлическом прессе) движется вниз → сила вытяжки деформирует лист, вталкивает в матрицу → чашевидная форма. Сила велика → стенка чаши удлиняется/тонеет; излишняя → разрыв. Сила штампа должна быть в пределах, исключающих разрыв.
Параметры процесса:
Давление прижимателя: малое → морошка; великое → разрыв стенки. Оптимум: 0,7–1% от суммы предела текучести и временного сопротивления листа. Иногда используют вытяжные бугорки (drawbeads) — ограничивают поток листа в матрицу, снижают давление прижимателя. Вытяжные бугорки заставляют лист гнуться/разгибаться при вытяжке.
Зазор штамп-матрица: 7–14% больше толщины листа. Меньше → срез/пробой заготовки.
Радиус скругления штампа и матрицы: большой → морошка; малый → трещина. Выбирают между пределами.
Смазка: снижает силы, повышает вытяжимость, уменьшает дефекты/износ инструмента. На штамп не наносят — трение штамп-заготовка улучшает вытяжимость за счет снижения напряжений растяжения. Смазки: минеральные масла, мыльные растворы, тяжелые эмульсии.
Всё о глубокой вытяжке. Вопросы — в комментариях. Понравилось — делитесь с друзьями. Подпишитесь на информативные статьи. Спасибо!
Производственный процесс
- Ковка: процесс, типы и материалы
- Цинкование: определение, методы и защита металлов от коррозии
- Термическая обработка металлов: процессы, методы и преимущества
- Листовой металл: определение, виды и основные области применения
- Литье металлов: определение, виды, процесс и применение
- Выбор правильного метода листовой металлообработки для вашего проекта
- Понимание ножничного раскроя листового металла: процесс, инструменты, применение
- Понимание литейных производств: где металл становится строительными блоками современной промышленности
- Станки для гибки листового металла: Типы, процессы и применение
- Выпрямление листового металла: что это такое и зачем нужно