



Понимание процессов формовки (штамповки): типы, применение и преимущества
Формовка (штамповка) — одна из важнейших технологий в современном машиностроении. Почти многие предметы быта изготавливаются методами формовки.
Примеры: шарик шариковой ручки, гидравлические и пневматические клапаны, тюбики для зубной пасты, посуда, цепи, лопасти вентиляторов и др.
Металлоформовка популярна во всем мире благодаря преимуществам: экономичность, улучшенные механические свойства, высокая прочность, производительность, экономия материала.
Применение в авиации, автопроме, обороне.
Типичный автомобиль использует детали формовки: ободы колес, кузов, рама, клапаны.
В статье изучим: что такое формовка и её типы, а также преимущества, недостатки и применение.
История процесса формовки
Медный подвес, найденный в северном Ираке (~8700 г. до н.э.) — первое известное доказательство добычи и обработки металла. Добыча меди в Америке документирована с 4000–5000 г. до н.э. (озеро Мичиган).
Металлы становились важнее для цивилизаций, необходимыми для строительства, металлообработка — важной частью общества.
Искусство работы с металлом теперь охватывает широкий спектр профессий и отраслей.
Формовка и облицовка металла — специальность многих. С древних времен технологии сильно эволюционировали, сейчас машины выполняют большую часть работы.
Например, рулонная формовка на высококачественном оборудовании. Это метод изгиба непрерывной полосы металла в заданную форму.
Рулонная формовочная машина состоит из ряда валков, плавно гнущих металл. Каждая пара валков (нить) гнит лишь небольшую часть. Металл прокатывается до соответствия требованиям.
Эволюцию металлообработки видно в искусстве валопроизводства. Рулонные станки и оборудование — примеры прогресса отрасли.
Что такое процесс формовки?
Металлоформовка — процесс изготовления деталей заданной формы путем пластической деформации материала приложением компрессионных сил, изгибающих или сдвиговых усилий, растягивающих сил или их комбинаций, без добавления или удаления материала.
Типы процессов формовки
Классификация на две группы: Объемная формовка (Bulk-forming) и Формовка листового металла (Sheet metal forming).
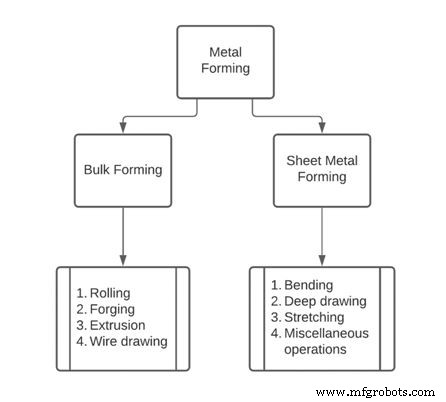
Детальная классификация видна на схеме выше.
Рассмотрим все типы подробно.
1. Объемная формовка (Bulk forming)
Объемная формовка — метод производства больших объемов изделий, у которых отношение площади поверхности к объему мало.
Для обработки используются растягивающие, компрессионные, сдвиговые силы или их комбинации.
Выполняется на оборудовании с инструментами и матрицами. Матрица имеет форму конечного изделия, инструмент давит на материал через матрицу, придавая форму.
Объемная формовка включает: Прокатку, Ковку, Экструзию, Вытяжку.
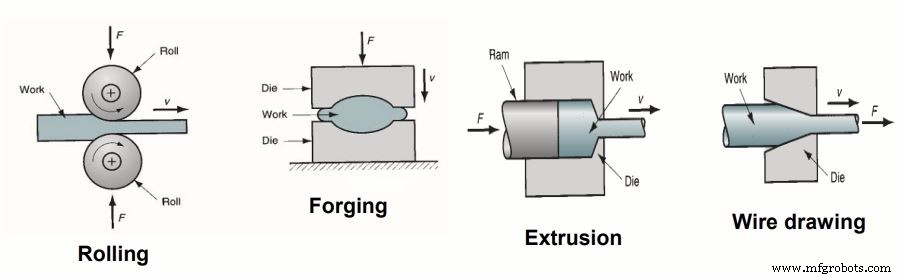
1.1 Прокатка (Rolling)
Типичный процесс для полуфабрикатов (прутки, листы, пластины) и готовых изделий (уголки, У-профили, профили). Прокатка бывает горячая и холодная.
Брикет в виде плиты сжимается между двумя вращающимися в противоположные стороны валками, уменьшая толщину и придавая новую форму. Вращающиеся вальцы втягивают плиту и сжимают её. Готовый продукт — уменьшенный по размеру брикет.
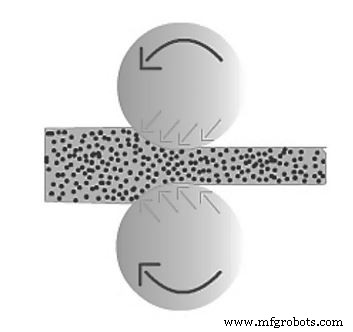
За время эволюционировали различные типы прокатных станов для разных профилей. Описание ниже.
1.2 Двухваликовый прокатный стан (Two-High Rolling Mill)
Состоит из трех отдельных стойк с двумя горизонтальными вальцами, один над другим.
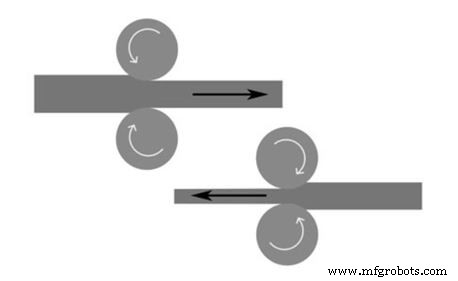
1.3 Трехваликовый прокатный стан (Three-High Rolling Mill)
Три вальца, один над другим. Два вальца используются за один проход. Направление вращения не меняется.
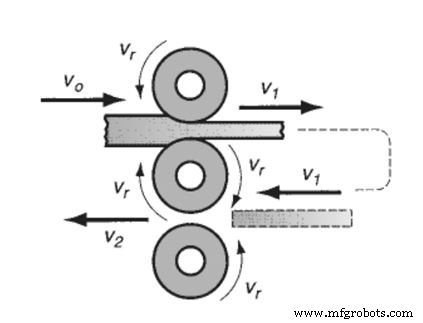
Лист перемещается к нижним двум вальцам для следующего сжатия после прохода через верхние. Цикл повторяется до нужного уменьшения.
1.4 Четырехваликовый прокатный стан (Four-High Rolling Mill)
Два малых рабочих вальца для уменьшения толщины и два больших подшипниковых для поддержки малых.
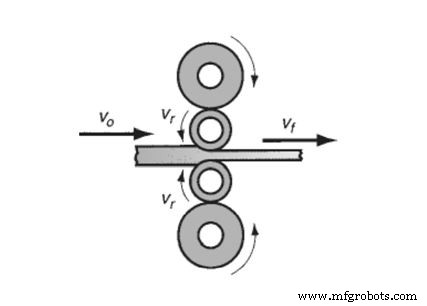
Меньшая зона контакта вальца с листом снижает необходимую силу. Большие подшипниковые вальцы уменьшают эластическое деформирование малых при прохождении листа.
1.5 Кластерный стан (Cluster Mill)
Два рабочих вальца и четыре или более подшипниковых.
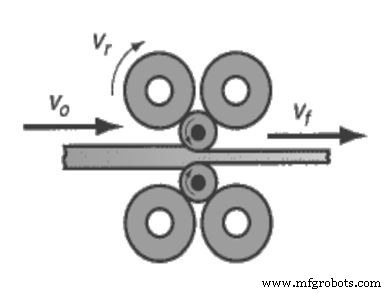
Количество подшипниковых вальцев определяется необходимой поддержкой рабочих (малого диаметра) валков. Кластерные станы обычно для холодной прокатки.
1.6 Кольцевая прокатка (Ring Rolling)
Метод формовки: толстостенное кольцо меньшего диаметра прокатывается в тонкостенное кольцо большего диаметра.
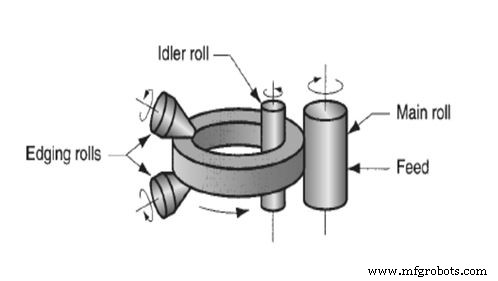
При сжатии деформированный материал удлиняется, увеличивая диаметр кольца.
1.7 Ковка (Forging)
Метод объемной формовки: на заготовку/брикет воздействуют компрессионные и растягивающие силы для изготовления готового изделия парой инструментов — матрицы и штампа.
Ковка в открытых или закрытых матрицах. Открытая ковка — для приготовления сырья к дальнейшей обработке.
Брикет сжимается между двумя матрицами. Матрицы содержат контурную форму для воспроизведения на изделии. При сжатии форма передается на брикет, получая готовое изделие.
1.7.1 Ковка в открытых матрицах (Open Die Forging)
Для операций вытяжки, утончения — используются пары плоских матриц.
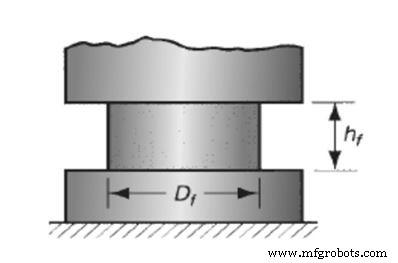
Витальная технология для грубой и чистовой формовки металлов, особенно сталей и сплавов. Требует матрицы с открытыми боками для свободного бокового движения заготовки при ударе. Позволяет ковать очень большие заготовки.
1.7.2 Ковка в закрытых матрицах (Closed Die Forging)
Сжатие брикета сырья в полость между двумя формованными матрицами.
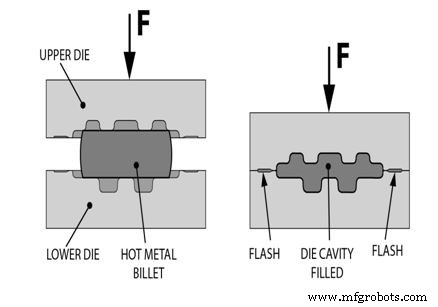
Форма полости матрицы воспроизводится на изделии. Используется для клапанов, насосов, мелких шестерен, шатунов, гаечных ключей.
1.7.3 Чеканка (Coining)
Приложение компрессионного напряжения к поверхности сырья для передачи уникальных форм с чеканки.
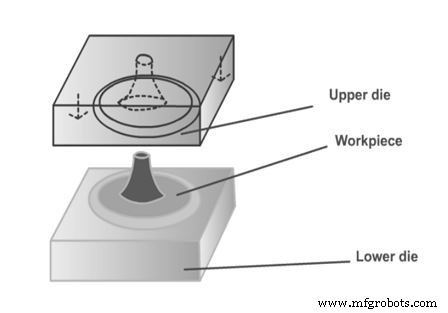
Примеры: металлические монеты и медали.
1.7.4 Ковка в матрице с вытиском (Impression Die Forging)
Поверхности матрицы имеют форму, передаваемую заготовке при сжатии, сильно ограничивая течение металла. Излишки материала вне вытиска — заусенец (flash), удаляется позже.
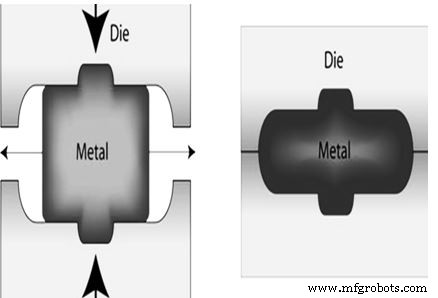
Не дает тугих допусков. Обычно нужна механическая обработка для точности (отверстия, резьба). Ковка дает базовую форму, доработка — на точных участках.
1.7.5 Беззаусенечная ковка (Flash Less Forging)
Заготовка полностью ограничена матрицей, заусенец не образуется. Объем начальной заготовки должен точно соответствовать объему полости матрицы.
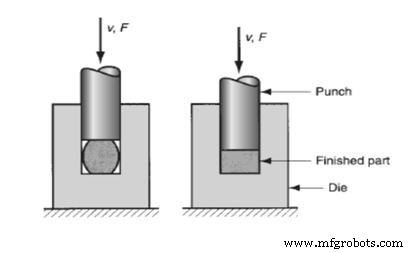
Подходит для простых симметричных геометрий и материалов Al, Mg и их сплавов.
1.7.6 Рулонная ковка (Roll Forging)
Метод уменьшения поперечного сечения цилиндрического или прямоугольного прутка пропусканием через набор противоположных валков с соответствующими желобами под форму готового изделия. Комбинирует прокатку и ковку, но классифицируется как ковка.
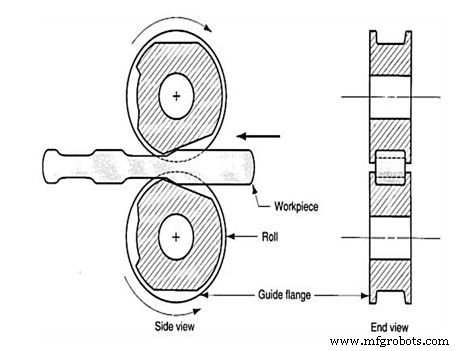
Валки поворачиваются частично в зависимости от степени деформации. Рулоннокованые изделия часто прочнее и имеют нужную зернистую структуру по сравнению с механической обработкой.
1.7.7 Орбитальная ковка (Orbital Forging)
Форма передается конусным верхним штампом, синхронно катящимся и вдавляющимся в заготовку. Нижний штамп поддерживает заготовку.
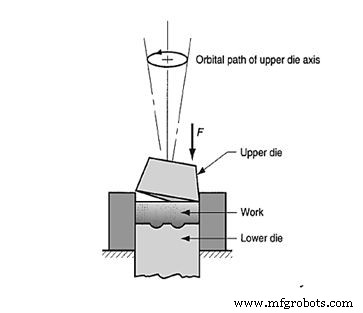
Из-за наклона оси конуса сжимается лишь малая часть поверхности в любой момент. Зона сжатия вращается с верхушкой штампа. Значительное снижение нагрузки на пресс за счет частичного контакта.
1.7.8 Изотермическая ковка (Isothermal Forging)
Горячая ковка, где заготовка держится при высокой температуре. Матрицы тоже нагреты до той же температуры. Исключение контакта горячей заготовки с холодными матрицами улучшает текучесть металла и снижает усилие.
Техника дороже традиционной, применяется для трудноковуемых металлов (Ti, суперсплавы) и сложных форм. Для предотвращения окисления матриц — в вакууме или инертной среде.
1.8 Экструзия (Extrusion)
Процесс объемной формовки: металл выдавливается или сжимается через отверстие матрицы для получения желаемого поперечного сечения.
Обычно делится на два способа: Прямую (прямолинейную) и Косвенную (обратную) экструзию.
1.8.1 Прямая (forward) экструзия
Металлический брикет загружается в контейнер. Контейнер имеет отверстие матрицы заданного контура. Поршень выдавливает брикет через отверстие, формируя изделие.
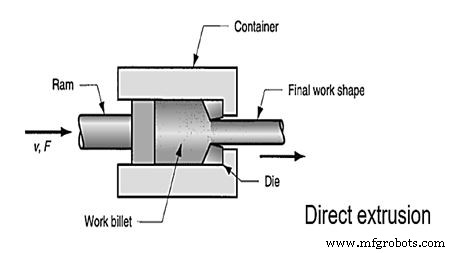
Экструдированные изделия: трубы, банки, чашки, мелкие шестерни, валы.
Часть брикета всегда остается в конце — называется заусенцем (butt).
1.8.2 Косвенная (backward) экструзия
Матрица закреплена на поршне, а не на контейнере. Металл течет через отверстие матрицы на стороне поршня в противоположном направлении движения поршня при его сжатии.
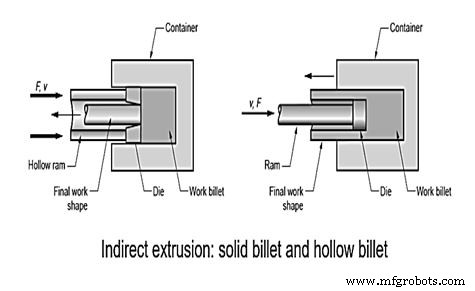
Нет трения при контакте, так как нет относительного движения брикета и контейнера, поэтому усилие поршня меньше, чем при прямой экструзии.
1.9 Вытяжка проволоки (Wire drawing)
Процесс изготовления тонких проводов из прутков путем уменьшения диаметра и удлинения растягивающей силой.
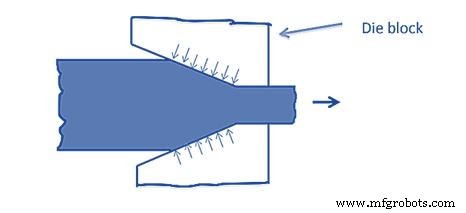
Для музыкальных струн. Трубопрокатка для бесшовных труб.
Пруток/прутя тянут через отверстие матрицы, формируя нужную толщину проволоки, уменьшая поперечное сечение.
2. Ударная экструзия (Impact extrusion)
Всегда в холодном виде. Обратная ударная экструзия дает очень тонкие стенки. Например, тюбики для зубной пасты, коробки батареек.
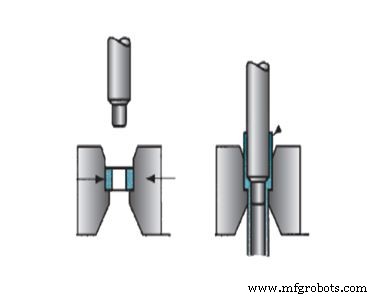
Выполняется на высоких скоростях с короткими ходами. Используется ударное давление, а не статическое. Удар может быть прямым, обратным или комбинированным.
2.1 Гидростатическая экструзия (Hydrostatic extrusion)
Брикет окружен жидкостью в контейнере, жидкость под давлением прямого хода поршня. Благодаря жидкости нет трения внутри контейнера, минимальное трение у матрицы. При высоких температурах нужны специальные жидкости и методы.
Пластичность материала растет под гидростатическим давлением без трения. Метод применим к металлам, слишком хрупким для традиционной экструзии.
Используется для вязких металлов, возможны большие коэффициенты деформации.
2. Формовка листового металла (Sheet metal forming)
Применение растягивающих и сдвиговых усилий для формовки листов, пластин, полос в желаемую форму с помощью инструментов. Штамп и матрица — инструменты формовки.
Связана с операциями: Изгиб, Вытяжка, Срезка, Выделка, Пробивка.
Метод использует пластическую деформацию листа: Глубокая вытяжка, Резка, Изгиб, Обкатка, Фланцевание, Кручение, Растягивание/Растяжка, Штамповка.
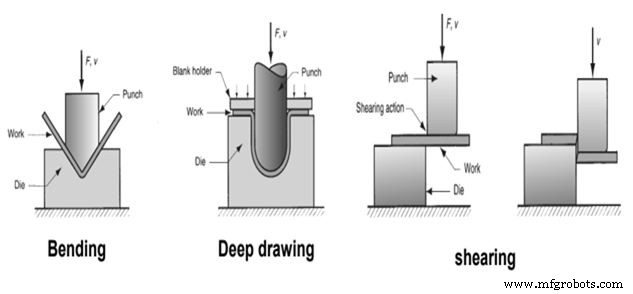
2.1 Глубокая вытяжка (Deep drawing)
Процесс формовки листа: лист заставляется в полую чашеобразную форму растягивающими и компрессионными силами без изменения толщины.
Лист кладут на отверстие матрицы и вдавляют штампом. Планшетодержатель удерживает лист плоским на поверхности матрицы.
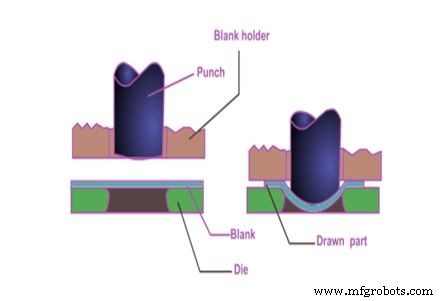
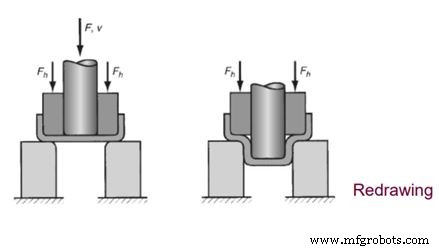
Часто требуется существенное изменение (высокий коэффициент вытяжки). Тогда формовка требует несколько стадий глубокой вытяжки. Дополнительные стадии называются перевытяжкой (Redrawing).
2.2 Изгиб листа (Sheet bending)
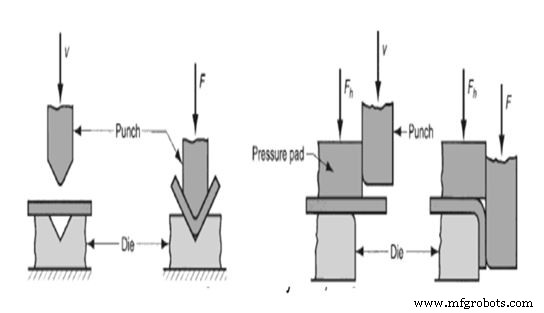
Напряжение металла вокруг прямой оси. Металл на внутреннем крае нейтральной плоскости сжимается, на внешнем — растягивается. Толщина листа не меняется.
2.3 Растяжение или растяжная формовка (Stretch forming)
Процесс, где лист намеренно растягивается и изгибается одновременно для изменения формы.
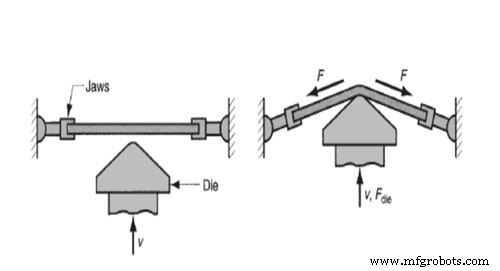
Лист зажимается с двух сторон челюстями или вытяжными бусинами, затем растягивается штампом, напряжение превышает предел текучести, придавая форму.
При снятии нагрузки металл остается пластически деформированным. Комбинированное действие растяжения и изгиба снижает обратную пружинистость (springback).
Видеолекция по процессам формовки металлов:
Применение процессов формовки металлов:
Производство бесшовных труб, прутков, турбинных колец. Изготовление цементных печей.
Подшипники, пластины, стальные листы, множество автомобильных компонентов.
Детали ракет и самолетов, петли, болты, гвозди.
Преимущества процессов формовки:
Преимущества процессов формовки:
- Изделия с повышенной прочностью.
- Минимальные отходы материала.
- Мелкие детали с высокой прочностью.
- Точные размеры изделий.
- Равномерная скорость формовки.
- Отличная чистота поверхности.
- Меньшее время обработки по сравнению с методами резания.
- Улучшенные механические свойства.
Недостатки процессов формовки:
Недостатки процессов формовки:
- Высокие требования к мощности.
- Высокие механические усилия.
- Упругое упрочнение материала ограничивает степень формовки.
- Хрупкие материалы нельзя обрабатывать этим процессом.
- Иногда требуется термическая обработка.
Промышленные технологии
- Формовка резиновой прокладкой: точная металлообработка для мягкого формования листового металла
- Понимание листовой металлообработки: техники и применения
- Штамповка: виды, процессы и применение в металлообработке
- Литье: определение, виды и процессы производства
- Строгание: процесс, принцип работы и основные виды
- Ковка: процесс, типы и материалы
- Металлическое покрытие: типы, преимущества и применение
- Литье металлов: определение, виды, процесс и применение
- Формование листового металла: Техники и применения для современного производства
- Исследование четырех основных типов производственных процессов