



Абразивная струйная обработка: принцип работы, преимущества и применение
Это The Mechanical Post, и сегодня вы прочитаете об абразивной струйной обработке: ее конструкции, работе, преимуществах, ограничениях и применении.
В конце вы можете скачать PDF, нажав на предоставленную кнопку.
Что такое абразивная струйная обработка?
Абразивная струйная обработка также известна как AJM — это тип нестандартного производственного процесса, который использует абразивные частицы, смешанные с высоконапорным газом, для обработки заготовки.
Абразивные частицы ударяют в поверхность заготовки с высокой скоростью, в результате чего происходит эрозия материала заготовки.
Абразивная струйная обработка также известна как Микроабразивная струйная обработка, Абразивное микропыление или карандашная обработка.
Процесс абразивной струйной обработки довольно подобен процессу водоструйной обработки.
Вы также можете захотеть прочитать о другом нестандартном процессе обработки — электроэрозионной обработке. Не волнуйтесь, ссылка откроется в новой вкладке, чтобы вы могли продолжить чтение этой статьи.
Что такое абразивный материал?
Абразивы — это твердые материалы, используемые для обработки и финиширования. Абразивные частицы эродируют материал заготовки с помощью трения, вызванного действием трения между заготовкой и абразивной частицей.
Распространенные абразивные материалы включают оксид алюминия, карбид кремния, нитрид бора, алмаз и т.д. Форма абразива, используемого в процессе AJM, обычно сферическая.
Обычные применения абразивных частиц включают полировку, шлифовку, хонинг, сверление, резку, лаппинг и т.д.
Принцип работы абразивной струйной обработки
Абразивная струйная обработка работает на принципе: высокоскоростной поток газа и абразивных частиц, сконцентрированный в точке, приводит к обработке заготовки эрозией.
Конструкция процесса абразивной струйной обработки
 |
| Вы можете свободно использовать это изображение, требуется атрибуция со ссылкой на пост. |
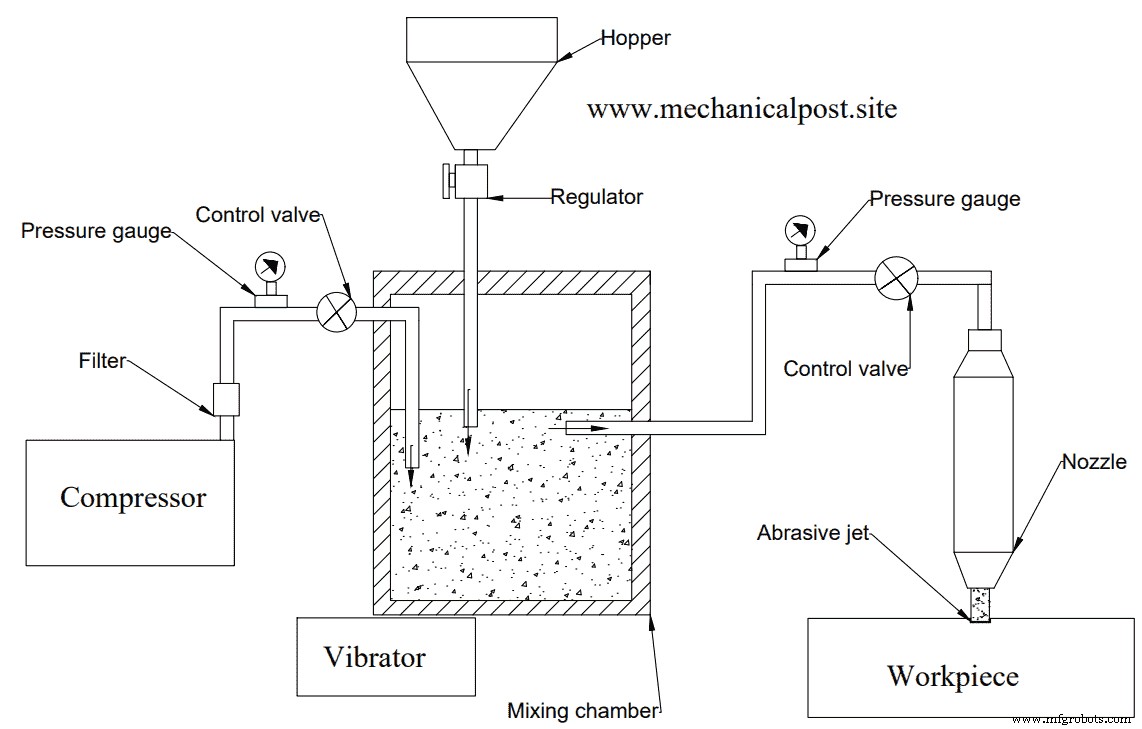
Основные компоненты процесса абразивной струйной обработки:
- Воздушный компрессор
- Воздушный фильтр
- Манометр
- Управляющие клапаны
- Бункер (хоппер)
- Смесительная камера
- Вибратор
- Сопло
Воздушный компрессор
Воздушный компрессор используется для производства прессированного газа в диапазоне 25–130 psi. Инертные газы, воздух или углекислый газ обычно используются для компрессии, который затем проходит через воздушный фильтр. Расход составляет около 30 литров в секунду.
Воздушный фильтр
Воздушный фильтр используется для фильтрации пылевых частиц или любых других примесей, которые могли попасть в компрессор.
Манометр
Манометр используется для чтения точного давления текущего газа. Наиболее часто используемый манометр — бурдоновский трубчатый манометр.
Управляющие клапаны
Управляющие клапаны используются для контроля потока газа или абразивной смеси в соответствии с рабочими условиями.
Бункер (хоппер)
Абразивные частицы подаются в смесительную камеру через бункер. Средний размер абразивной частицы составляет около 0,025 мм. Регулятор установлен под бункером для контроля подачи абразивных частиц в смесительную камеру.
Смесительная камера
Смесительная камера — герметичная камера, в которой прессированный воздух правильно смешивается с абразивными частицами.
Вибратор
Вибратор используется для тщательного перемешивания смеси и предотвращения оседания абразивных частиц на дне.
Сопло
Сопло используется для концентрации смеси абразивных частиц и газа в конкретной точке. Оно преобразует энергию давления газа в кинетическую энергию.
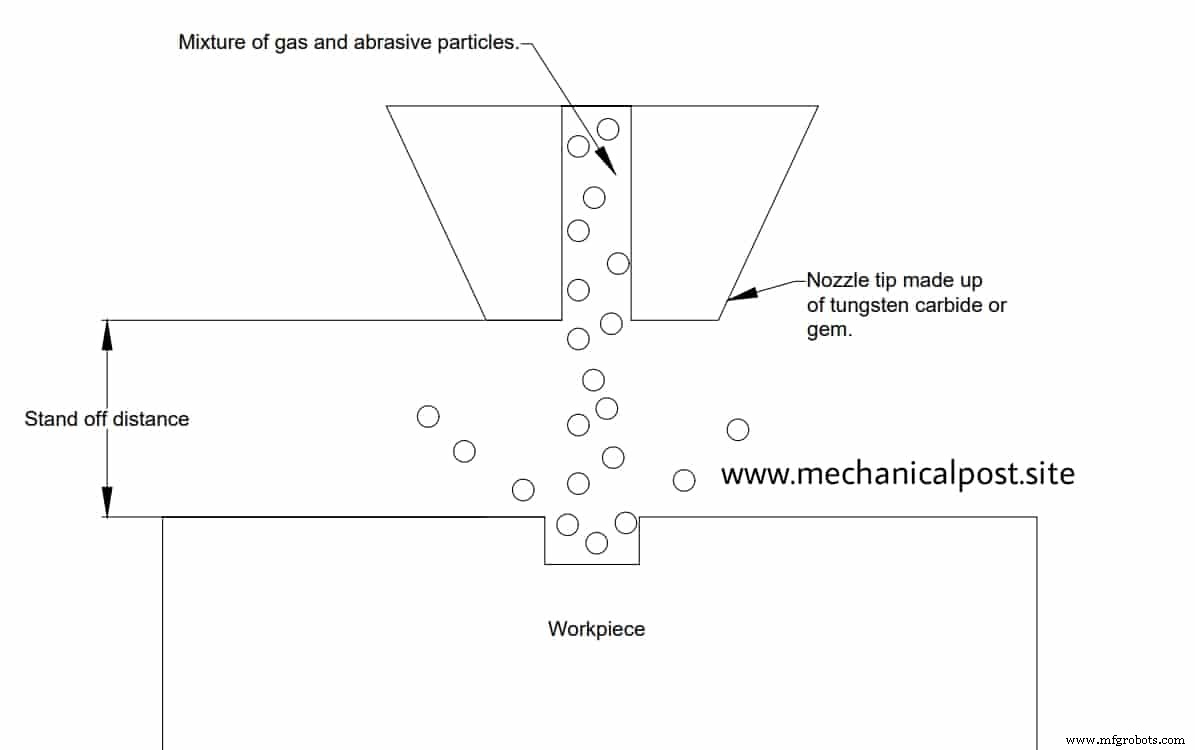
Сопло изготавливается из твердого материала вроде вольфрамового карбида или сапфира, чтобы выдерживать износ, вызванный абразивами. Кончик сопла имеет сечение около 0,05–0,2 кв. мм.
Работа абразивной струйной обработки
- Компрессор сжимает воздух/инертный газ до высокого давления.
- Этот прессированный газ затем проходит через воздушный фильтр, где воздух фильтруется.
- Газ входит в смесительную камеру через трубу.
- Манометр и управляющий клапан помогают регулировать подачу газа в смесительную камеру.
- Абразивные частицы подаются в смесительную камеру через бункер.
- Прессированный газ и абразивные частицы тщательно смешиваются вместе в смесительной камере.
- Эта высоконапорная смесь затем подается в сопло через шланг.
- Другой манометр используется для измерения давления смеси воздуха и абразивных частиц.
- Управляющий клапан присутствует для контроля расхода смеси к соплу.
 |
| Вы можете свободно использовать это изображение, требуется атрибуция со ссылкой на пост. |
- Сопло преобразует высокую энергию давления смеси в кинетическую энергию. В результате скорость смеси резко возрастает внутри сопла (около 150–300 м/с).
- Этот поток абразивных частиц известен как абразивная струя.
- Дистанция стойки (standoff distance) обычно составляет около 0,25 мм – 20 мм.
- Абразивная струя эродирует материал заготовки, таким образом обрабатывая заготовку.
- Высокоскоростной газовый поток уносит с собой абразивные частицы и эродированный материал заготовки.
- Регулируя управляющий клапан, можно контролировать скорость удаления металла, качество поверхности и различные другие параметры.
- Так работает процесс абразивной струйной обработки.
Вам также может понравиться прочитать:
- Что такое ЧПУ-обработка? и типы ЧПУ-станков.
- Процесс прокатки – определение, работа, типы, преимущества и использование.
- Опорно-корпусный подшипник (pedestal bearing) – конструкция и применение.
- Что такое литье? подробное объяснение
Применение процесса абразивной струйной обработки
Ниже приведены применения процесса абразивной струйной обработки:
- Процесс абразивной струйной обработки используется для операций вроде сверления, фрезеровки, хонинга, финишной обработки поверхности и т.д.
- Также используется для тонких сверлительных операций.
- Процесс абразивной струйной обработки используется для вырезания сложных форм на твердых и хрупких материалах.
- Обработка полупроводниковых материалов может быть выполнена этим процессом.
Преимущества процесса абразивной струйной обработки
Ниже приведены преимущества процесса абразивной струйной обработки:
- Нет прямого контакта между инструментом и заготовкой.
- Можно получить хорошее качество поверхности.
- Нет теплового повреждения заготовки.
- Твердые материалы можно легко обрабатывать.
- Можно производить сложные формы на заготовке.
- Низкая начальная стоимость.
Ограничения процесса абразивной струйной обработки
Ниже приведены ограничения процесса абразивной струйной обработки:
- Скорость удаления металла низкая.
- Процесс абразивной струйной обработки нельзя использовать для обработки мягких материалов вроде алюминия.
- После обработки требуется очистка, так как абразивные частицы имеют тенденцию встраиваться в заготовку.
- Один раз использованные абразивные частицы нельзя повторно использовать, так как они деформируются. Это увеличивает операционные затраты.
Это обзор абразивной струйной обработки. Если вам понравился этот пост или есть предложения — дайте знать в комментариях, нам будет приятно услышать от вас.
Также присоединяйтесь к нашему Телеграм-каналу, чтобы получать уведомления, когда мы публикуем новую статью!
Мы вернемся скоро с еще одной интересной статьей, а пока — продолжайте учиться и читать The Mechanical Post!
Промышленные технологии
- Абразивная струйная обработка: как работает, преимущества и практические применения
- Электроэрозионная обработка (ЭЭО): механика, принципы и схемы
- Электроэрозионная обработка (ЭЭО): конструкция, принципы и современная интеграция с ЧПУ
- Лазерная лучевая обработка: типы, процесс и применение
- Ионно-лучевая обработка (IBM): принципы, процесс и промышленное применение
- Химическая обработка металлов: Точное удаление материала без напряжений
- Абразивно-струйная обработка (АСО): Принцип работы и ключевые преимущества
- Ультразвуковая обработка: Принцип работы, виды и применение
- Ультразвуковая обработка (USM): детали, процесс, применение и преимущества — PDF-руководство
- Водорезка: точная механика и решения для фабрикации