



Допуски модели в литье: виды и причины
Виды допусков модели
Модель — копия литья, но с большими размерами. Разница в габаритах модели и литья обусловлена различными допусками. При затвердевании литье усаживается (свойство металлов), поэтому модель делают крупнее для компенсации. Другие причины: шероховатость поверхности и технологические ограничения — литье делают крупнее для последующей механической обработки/полировки. Изменение размеров модели и литья называется допуском.
Читайте также: Виды литья
Допуск на усадку (Shrinkage allowance)
Усадка — уменьшение размеров литья при затвердевании/охлаждении. Общее свойство материалов. Усадка бывает трех видов:
- Жидкая усадка
- Усадка затвердевания
- Твердая усадка
Жидкая и усадка затвердевания компенсируются подливками (рисерами), а твердая усадка — нет. Поэтому модель делают крупнее именно на величину твердой усадки. Это и есть допуск на усадку.
Допуск на снобывание (Draft Allowance)
При извлечении модели из формы параллельные поверхности (по направлению извлечения) немного повреждаются и становятся коническими. Для компенсации эти поверхности на модели делают слегко коническими (1–2°). Это обеспечивает легкое извлечение модели без изменения фактических размеров литья. Это допуск на снобывание.
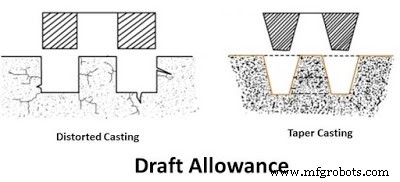
Допуск на механическую обработку (Machining Allowance)
Литье дает шершавую поверхность. Ручная изготовка модели не гарантирует точных углов/габаритов стыковых частей. Для получения чистовой точной детали литье делают крупнее, после затвердевания обрабатывают резанием для чистоты и точности. Это изменение размеров — допуск на механическую обработку.
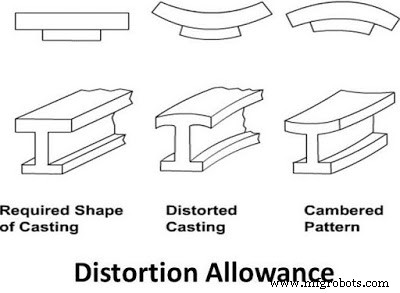
Допуск на искривление (Distortion Allowance)
При литье тонкостенных деталей (V-образных, U-образных) они искривляются/повреждаются при извлечении модели или затвердевании. Для компенсации на модели делают камеру (изменение формы), компенсирующую искривление. Это изменение размеров литья — допуск на искривление.
Допуск на выбивание (Rapping Allowance)
При извлечении модели размеры формы слегка увеличиваются. Для компенсации модель делают немного меньше литья. Это изменение — допуск на выбивание (раперовку).
Это основные виды допусков, учитываемые при изготовлении моделей. Вопросы — в комментариях. Понравилось — делитесь. Подпишитесь. Спасибо!
Производственный процесс
- 15 основных типов фрезерных станков для точной металлообработки
- 10 основных типов литейных моделей для оптимального металлопроизводства
- Четыре основных процесса литья металлов: песок, кокиль, давление, выплавляемая модель
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы
- Оборудование для газосварки (кислород-ацетиленовой): состав, назначение и схема
- Горячая и холодная камера при литье под давлением: отличия, сплавы, вариации процесса
- Виды центробежной литья: настоящая, полуцентробежная, центрифугирование — принцип и применение
- Выпарная модельная литьевая технология (Lost Foam / Full Mold): принцип, преимущества, применение
- 5 основных типов сварочных стыков, которые должен знать каждый сварщик
- Понимание операций на токарном станке: виды и применение