



Взрывная сварка: принцип, процесс, типы, применение, плюсы и минусы
Взрывная сварка
Взрывная сварка — твердофазный процесс без внешнего нагрева и наплавки. Соединение без пластического состояния (в классическом понимании). Главное применение — большие площади разнородных материалов, не свариваемых другими методами. Крупные листы, обкладка труб, заглушки теплообменников, электроразъемы, стыковка труб.
Принцип
Основа — металлургическое сращивание. Контролируемый взрыв на поверхности создает волну высокого давления, пластически деформирующую границу контакта. Деформация формирует металлургическую связь — прочнее базового металла. Взрыв длится доли секунды — базовый металл не повреждается. Критически зависят: зазор (stand-off), скорость детонации, подготовка поверхности, вид взрывчатки. Высокая энергия взрывчатки позволяет соединять большие площади.
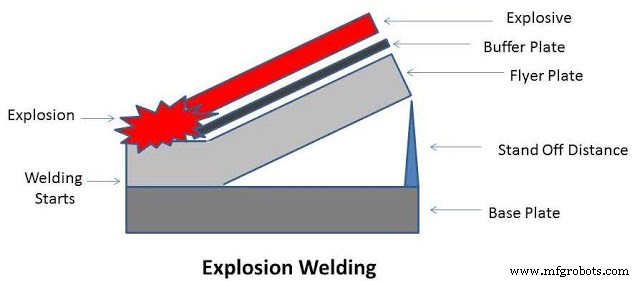
Основные термины
Базовая пластина (Base Plate): неподвижная, на анвиле. Подложка (backer) поддерживает её, минимизирует деформацию.
Летящая пластина (Flyer Plate): свариваемая на базовую. Меньшая плотность и предел текучести. Параллельно или под углом к базе.
Буферная пластина (Buffer Plate): на летящей пластине. Защищает её верхнюю поверхность от удара взрыва.
Зазор (Standoff distance): расстояние между летящей и базовой пластинами. Для тонких — 2× толщина летящей; для толстых — 1× толщина.
Взрывчатка: в коробке на буферной пластине. RDX, TNT, азот свинца, PETN и др.
Скорость детонации: должна быть < 120% скорости звука. Прямо пропорциональна типу/плотности взрывчатки.
Типы
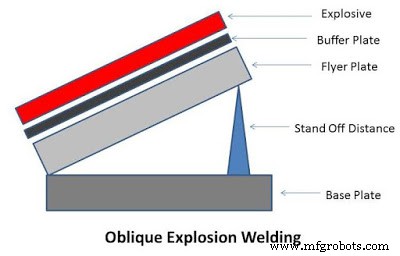
Наклонная (Oblique) взрывная сварка
База на анвиле, летящая пластина под углом. Для тонких/малых пластин.
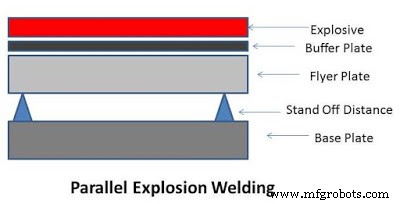
Параллельная (Parallel) взрывная сварка
Летящая пластина параллельна базе с зазором. Для толстых/крупных пластин.
Рабочий процесс
- Очистку и подготовку границ обеих пластин.
- База на анвиле, летящая пластина сверху на заданном зазоре (под углом или параллельно).
- Буферная пластина на летящей.
- Взрывчатка в коробке площади сварки, на буфере. Детонатор сбоку — для запуска.
- Подрыв → волна давления → пластическая деформация границы → металлургическая связь (прочнее базы).
Применение
- Крупные листы алюминий-нержавейка.
- Цилиндрические детали: трубы, концентрические цилиндры.
- Обкладка листов сталью в теплообменниках.
- Разнородные металлы, не свариваемые иначе.
- Охлаждающие вентиляторы и др.
Преимущества и недостатки
Преимущества
- Однородные и разнородные материалы.
- Простота эксплуатации.
- Большие площади за один проход.
- Высокая скорость соединения (время уходит на подготовку).
- Не влияет на свойства материала.
- Твердофазная — нет наплавки/флюса.
Недостатки
- Только вязкие металлы с высокой ударной вязкостью.
- Сильный шум — шумовое загрязнение.
- Критическая зависимость от параметров.
- Высокие меры безопасности (взрывчатка).
- Ограниченные конструкции стыков.
Всё о взрывной сварке: принцип, типы, работа, применение, плюсы и минусы. Вопросы — в комментариях. Понравилось — делитесь. Подпишитесь. Спасибо!
Производственный процесс
- Водоструйная и абразивно-водоструйная резка: принцип, оборудование, применение
- Электронно-лучевая обработка: принцип работы, оборудование, применение, преимущества и недостатки
- Лазерная обработка материалов: принцип, оборудование, применение, преимущества и недостатки
- Абразивно-струйная обработка: принцип, оборудование, применение, плюсы и минусы
- Ультразвуковая обработка: принцип, оборудование, применение, преимущества и недостатки
- Ультразвуковая сварка: принцип, процесс, оборудование, применение, преимущества и недостатки
- Электрошлаковая сварка: принцип, процесс, применение, плюсы и минусы
- Плазменно-дуговая сварка: принципы, типы, оборудование, применение, плюсы и минусы
- Твердофазная сварка: принципы, виды, применение, преимущества и недостатки
- MIG-сварка: принцип работы, преимущества и недостатки