



Лазерная резка: процесс, типы и применение
Лазерная резка — нетрадиционный метод обработки, использующий интенсивно сфокусированный поток когерентного света (лазер) для резки материала. Это вычитающий процесс: материал непрерывно удаляется путем испарения, плавления, химической абляции или контролируемого распространения трещин.
Лазерная оптика цифрово управляется ЧПУ (CNC), что делает процесс пригодным для сверления отверстий до 5 микрон. Процесс не создает остаточных напряжений в материале, позволяя резать тонкие и хрупкие материалы.
Как работает лазерная резка
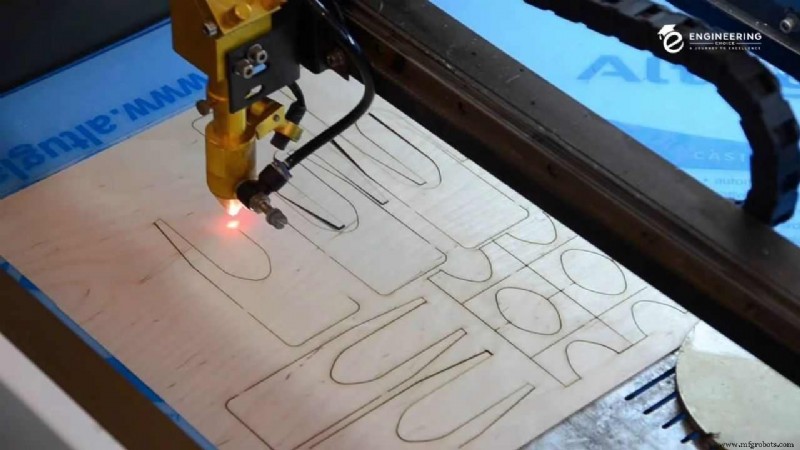
Лазерный станок работает аналогично ЧПУ-станку, но использует высокомощный лазер. Луч направляется через ЧПУ и оптическое оборудование. Станок использует ЧПУ (G-код) для резки и управления движением.
После фокусировки луча материал плавится, испаряется и сгорает. Продувка газовой струей дает высококачественную кромку. Генерация луча происходит в закрытом объеме, где лампа или электрический разряд возбуждает люминесцентный материал. Усиление происходит при многократном отражении от полупрозрачного зеркала до накопления достаточной энергии в когерентном монохроматическом потоке. Интенсивность растет после фокусировки на рабочей зоне волокном или зеркалом.
Диаметр луча на самом тонком крае ниже 0,32 мм. Ширина реза может быть до 0,10 мм (зависит от толщины материала). Если резка не начинается с края, используется процесс перфорации.
Типы лазерной резки
Три основных типа лазеров для резки: CO2, Nd:YAG (неодимовый иттрий-алюминий-гранат) и волоконные. Отличаются базовым материалом генерации луча.
Углекислотные лазеры (CO2)
Газовый разрядный объем: 10–20% CO2, 10–20% азота, следы водорода и ксенона, гелий. Накачка разрядным током, а не светом. Разряд возбуждает молекулы азота до более высокого энергетического уровня. Возбужденные молекулы азота передают энергию вибрационных мод CO2. Процесс продолжается, пока большинство CO2 не перейдет в переносимое состояние. Молекулы CO2 излучают инфракрасный свет 10,6 или 9,6 мкм, переходя на нижний уровень. Резонансные зеркала отражают фотоны этих длинн волн. Полупрозрачное зеркало выпускает инфракрасный луч для резки. После излучения CO2 возвращается в основное состояние, передавая оставшуюся энергию донированным атому гелия. Нагретый гелий охлаждается системой охлаждения. КПД CO2-лазеров ~30% — выше других лазеров.
Кристаллические (рубин, Nd, Nd:YAG) лазеры
Твердотельные лазеры с синтетическими кристаллами как излучающей средой. Наиболее распространен — YAG (Y3Al5O15), донированный 1% ионизированным неодимом (Nd3+). Ионы Nd замещают ионы Y в кристаллической решетке. Стержни ~10 см длиной, 6–9 мм диаметром. Концы полированы и покрыты высокорефлективным материалом — резонаторная система. Накачка криптоновой вспышкой или лазерным диодом. Возбужденные ионы Nd излучают инфракрасный свет длиной волны 1064 нм.
Волоконные лазеры
Более новая форма: излучение через оптоволокна, а не газы (CO2) или кристаллы (Nd:YAG). Твердотельные, работают аналогично кристаллическим. Оптоволокно донировано эрбием и иттербием. Эрбий: 1528–1620 нм. Иттербий: 1030, 1064, 1080 нм. Свет в оптоволокне остается внутри с минимальными потерями — больше стабильность, чем у типов, требующих точной настройки.
Преимущества лазерных станков
Высокая точность и точность
Сфокусированный луч режет с экстремальной точностью. Мощный и крошечный, он плавит и испаряет материал с беспрецедентной точностью. Допуски лазера: 0,003–0,006 мм. Плазменные резаки: ~0,02 мм. Другие инструменты: 1–3 мм и выше. Для высокой точности в производстве выбирают лазерный резак. Авиакосмическая отрасль использует лазерную резку за строгие допуски.
Ниже стоимость и доступность
Экономическое преимущество над другими ЧПУ-станками того же класса. Специальные инструменты больше не нужны. Не требуется перестраивать оборудование под проект — нет дополнительных режущих инструментов. Нет физического контакта — нет износа поверхности. Мало механических деталей — дешевле обслуживание. Эксплуатационные расходы ниже традиционных инструментов.
Работы экстремальной сложности
Задачи, сложные для других технологий, становятся простыми для лазера. Работает на самых тонких краях материала. Область реза может немного деформироваться, но сложные геометрии производятся быстро. Широкий допуск и совместимость с различными материалами.
Высокое использование листа и меньше отходов
При лазерной резке отбраковывается очень мало материала. Выделяется среди станков с большими отходами. Производители максимизируют использование материала. Эффективное использование ресурсов — меньше отходов, ниже себестоимость.
Предотвращение повреждений
Избегает повреждений даже самых тонких материалов. Мнение о неминуемой деформации из-за высокого тепла — заблуждение. Тепло затрагивает только малую зону и не влияет на допуски. Лазерная резка листов удивительно быстра — меньше времени на резку. Производители легко избегают искривления и деформаций.
Низкое потребление энергии
Нет движущихся частей — меньше потребление энергии. Станки с движущимися частями потребляют больше. Лазеры режут очень быстро — экономия времени и энергии. Меньше энергия — ниже эксплуатационные расходы.
Совместимость с разнообразными материалами
Работает не только с металлом. Дерево, алюминий, пластик, медь, латунь. Также маркировка, сверление, гравировка — без смены инструментов. Универсальный процесс.
Недостатки лазерных станков
Резка пластиков выделяет токсичные газы — нужна вентиляция (дорого). Эффективность зависит от толщины детали, материала и типа лазера. Без осторожности материал может сгореть, некоторые металлы обесцвечиваются при неверной интенсивности. Плазменная резка все еще режет более толстые листы, хотя разрыв сокращается, но стоимость станков высока. Автоматизированный процесс, но пусконаладка и обслуживание требуют людей — риск серьезных ожогов при контакте с лучом.
Применение лазерной резки
Лазерная резка — динамично развивающаяся сфера. Основные области применения сегодня:
Автомобильная промышленность
Скорость и точность воспроизводства деталей. Резка металлов и пластиков для кузовных деталей, электронных компонентов, внутренних накладок, кнопок. Гравюровка кнопок для светопропускания, нанесение серийных номеров. Формы для литья также режутся лазером. Подходит для гидроформированных деталей — прочных труб, поддерживающих конструкцию (рамы двигателей, приборные панели).
Инструментальная и формовочная промышленность
Создание форм для дублирования деталей. Способность резать разную глубину в металле дает высокоточные формы для штамповки, используемые в повторяющихся процессах. Быстрое и точное дублирование форм. Формы для литья под давлением с той же точностью. Упрощает изготовление форм, делает точное воспроизведение быстрее и... (в оригинале «more expensive» — вероятно опечатка, должно быть «less expensive»). В изготовлении инструментов — маркировка и гравировка в автопроме, простое ручное инструменты. Скорость может превосходить штамповку на прочных металлах. Универсальность материалов позволяет лазерную гравировку логотипов и информации на резиновых рукоятках.
Ювелирная промышленность
Точность лазера идеальна для ювелирки. Часы с мелкими шестеренками: лазер режет шестеренки с меньшими отходами и временем. Гравировка позволяет маркировать детали в процессе. Точные формы и толщины для колец, браслетов. Гравировка узоров и надписей на внутренних и внешних поверхностях.
Производство медицинских устройств
Главные преимущества: лазерная хирургия и изготовление медицинских изделий. Лазерная хирургия — точные резы, быстрее заживление. Лазерные детали для стентов, каркасов клапанов, сосудистых клипов, костных шарниров, гибких валов, расширителей.
Керамическое производство
Керамика: низкая электрическая и термическая проводимость — отличные изоляторы. Химически инертны, высокая т° плавления, высокая долговечность. Лазеры режут керамику, сокращая время обработки без потери качества кромки. Керамические детали в реактивных двигателях, электродвигателях, динамиках, наушниках, генераторах АЭС, рисоварах, лампах накаливания.
Кремниевое производство
Кремний выигрывает от лазерной резки. Точная резка позволяет производить более мелкие детали, чем другие методы. Кремний усточив к высоким температурам и старению, легко обрабатывается. Применение: компьютеры, электроника, текстиль, бытовые товары, авто, строительство.
Заключение
Появление лазерной резки дало ценные преимущества производству. Станок режет многие материалы за один цикл, экономя время и снижая эксплуатационные расходы. Понимание плюсов и минусов поможет сделать лучший выбор для вашего проекта.
Производственный процесс
- Плазменная против лазерной резки: ключевые различия и когда применять каждую
- CO₂ против Nd лазерная резка: ключевые различия
- Понимание 3D-печати: принципы, типы и ключевые применения
- Лазерная лучевая обработка: типы, процесс и применение
- Лазерная сварка: техники, виды и промышленное применение
- Прессование: процесс, виды и практические применения
- Процесс прокатки: виды, механика, терминология и промышленное применение
- Типы солнечных элементов: принцип работы, конструкция и применение
- Лазерная резка с ЧПУ: процесс, типы и ключевые преимущества
- Штамповка: типы, процессы и практические применения в металлообработке