



Лазерная резка: точность, мощь и применение
Когда-то лазеры были лишь фантазиями научной фантастики. За последние 60 лет мы перешли от воображаемых космических лучей к стратегическому использованию силы света. Сегодня лазеры везде: в тонком хирургическом оборудовании, оптических считывателях и в грубой силе лазеров для производства. Что объединяет их — способность работать с невероятной точностью, направляемойsteady рукой или компьютерным управлением.
Что такое ЛАЗЕР?
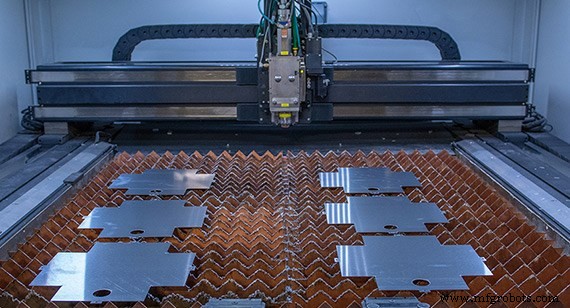
LASER расшифровывается как Light Amplification by Stimulated Emission of Radiation (Усиление света стимулированным излучением). По сути, лазеры работают за счет возбуждения атомов определенных элементов в контролируемой среде. Электроны в этих атомах смещаются на более энергетические орбиты, и когда возвращаются в «родное» положение, они излучают поток когерентного светового излучения — единой длины волны и в фазе. Энергия состоит из фотонов, направляемых через линзу, где концентрируются в единый луч, обладающий существенной мощностью.
Два фактора влияют на режущую способность лазера: мощность (в киловаттах, кВт) и способность фокусировать луч максимально компактно. Для дизайнеров важно знать, что лазер, как любой режущий инструмент, имеет ширину — лазерный зазор (kerf). Хотя важно его компенсировать, зазор намного меньше по сравнению с другими процессами резки.
Сравнение лазеров для производства
Два типа лазеров доминируют в производстве: углекислый газ (CO₂) и волоконный (также известный как твердотельный лазер). Хотя оба изобретены примерно в одно время (1963/64), CO₂ дольше использовался в коммерческих приложениях. Волоконные лазеры появились на производственной сцене только в начале 1980-х.
«Лазеры — одна из главных причин, почему мы можем отдавать детали за дни, а не недели», — говорит Фил Данбар, производственный супервайзер Protolabs в Нью-Гэмпшире. «Срезы, которые они создают, невероятно точны и не требуют много, если вообще, удаления заусенцев. Хотя пресс-станки всё еще важны, они просто не могут достичь той точности».
Сравнивая два типа, волоконные обычно лидируют, но выбор часто зависит от типа и толщины резаемого материала. Волоконные быстрее на тонких металлах. Их более сфокусированный луч также помогает быстрее резать высокорефлективные материалы. В отличие от CO₂, волоконные лазеры не имеют движущихся частей или зеркал, которые могут выйти из строя, что снижает затраты на обслуживание. Лучше всего, волоконные лазеры потребляют меньше электроэнергии при той же режущей мощности.
Можно подумать, что выбор в пользу волоконного очевиден, но есть области, где CO₂ все еще впечатляет: скорость прямых резов и, пока что, материал толще 0,2 дюйма (5 мм). Но волоконные лазеры становятся мощнее, поэтому даже эти различия становятся менее значимыми.
Альтернативы лазерной резке
Со всей их мощью и скоростью можно подумать, что лазеры — единственный путь, но есть и другие сильные конкуренты.
Фрезеровка: Использование концевой фрезы кажется старой школой, но точность до 0,0003 дюйма (0,00762 мм) и достаточно высокая скорость. Лучшее — высокое качество краев и способность работать с 3D-геометрией. Недостаток: настройка и программирование занимают время.
Водорезка: Сочетание воды с абразивным порошком, выстреливаемого из сопла под безумно высоким давлением. Точность как у фрезеровки, но качество краев ухудшается из-за искажения водяной струи при прохождении через металл.
Проволочная ЭРО (Wire EDM): Электричество подается через тонкий заряженный провод (обычно медь или латунь), образуя искру между проводом и резаемым материалом. Цепь замкается другим проводом с противоположной стороны. Искра проникает в металл, точно резая его. Весь процесс в диэлектрической воде — воде, не проводящей электричество, охлаждающей зону реза и ограничивающей путь тока. Процесс медленный, но компенсирует точностью до 0,0001 дюйма (0,00254 мм). Важное ограничение: металл должен быть электрически проводящим.
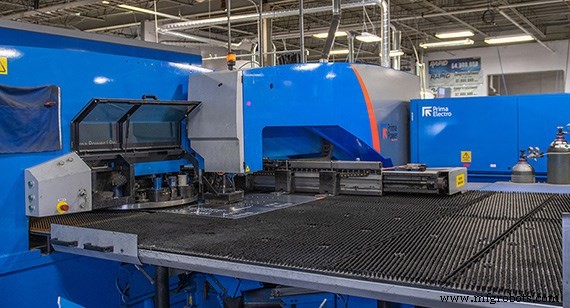
Пресс-станок: Процесс делает именно то, что подразумевается — пробивает металл для создания формы. Жертвуют точностью и качеством краев. Деталь точно потребует удаления заусенцев. Нельзя использовать для хрупких или закаленных металлов — деталь сломается в прессе. Плюс: после настройки и программирования легко делать множество деталей.
Сервис лазерной резки для деталей из листового металла
Аналоговые и цифровые производственные технологии соединились в виде лазерно-прессовых станков. Они объединяют точную, мощную резку волоконного лазера со стандартным инструментом и геометриями, лучше управляемыми пресс-станком. Элементы вроде жалюзи, фланцев и др. можно создавать быстро с лазерными, без заусенцев краями, используя один инструмент для резки и формовки.
Добавление лазеров в производство дало безопасный, быстрый и точный способ резки листового металла. Мощь лазера в сочетании с его способностью плавно переходить от грубой силы прямой резки к тонкой точности создания мягких кривых делает их незаменимым инструментом в ящике становщика и福音ю для дизайнеров сложных деталей.
В Protolabs наш сервис фабрикации листового металла ориентирован на скорость. В зависимости от геометрии детали и материалов, детали режутся пресс-станком, волоконным или CO₂ лазером. Для простых деталей пресс-станок обычно наиболее эффективен и экономичен. Компоненты с более тонкими, сложными элементами режутся ЧПУ-лазером. Волоконный лазер используется для более тонких и рефлективных материалов, а CO₂ — для более толстых калибров, когда нужна больше мощность.
Промышленные технологии
- Плазменная против лазерной резки: ключевые различия и когда применять каждую
- CO₂ против Nd лазерная резка: ключевые различия
- Водорезная vs Лазерная резка: что дает превосходную точность?
- Волоконно-лазерные станки: непревзойденная точность, скорость и энергоэффективность
- Токарная обработка: ключевой процесс прецизионной механической обработки
- Как определяются цены на лазерную резку — Понятное руководство
- Ключевые преимущества лазерной резки для точного производства
- Лазерная или плазменная резка: выбор правильной технологии резки металла
- Лазерная резка: точность, универсальность и современное производство
- Ключевые преимущества технологии лазерной резки волоконно-оптического кабеля