



Термическое напыление: виды, процессы и применение в промышленности
Что такое термическое напыление?
Сегодня термические напыленные покрытия используют во многих отраслях. Состоят из проволоки и расплавленного порошка, подвергаемых плазме или горению кислород-топлива. Пламя напылителя разгоняет нагретную смесь, которая при попадании на металл образует прочное покрытие.
Применяются для защиты самолетов, зданий, конструкций от экстремальных температур, химии, влажности, дождя. В статье: что такое термическое напыление, как делать, применение и преимущества.
Термическое напыление — определение
Технологии термического напыления — процессы покрытия, при которых расплавленные (или нагретные) материалы распыляются на поверхность. «Заряд» (предшественник покрытия) нагревают электрически (плазма, дуга) или химически (горение).
Термическое напыление дает толстые покрытия (20 мкм – несколько мм, в зависимости от процесса и заряда), на большой площади с высокой скоростью напыления по сравнению с гальваникой, ФОС/ХОС.
Материалы: металлы, сплавы, керамика, полимеры, композиты. Подача порошком или проволокой, нагрев до расплава/полурасплава, разбрызгивание микронными частицами к субстрату.
Источник энергии: горение или электрическая дуга. Покрытие образуется накоплением множества частиц. Субстрат может не нагреваться сильно — позволяет покрывать горючие вещества.
Качество оценивают по пористости, оксидам, микро/макротвердости, адгезии, шероховатости. Обычно качество растет с увеличением скорости частиц.
Помимо первичного применения, термонапыленные покрытия ремонтируют изношенные/поврежденные детали, восстанавливают размеры механически обработанных частей (печатающие валы, недогабаритные подшипники).
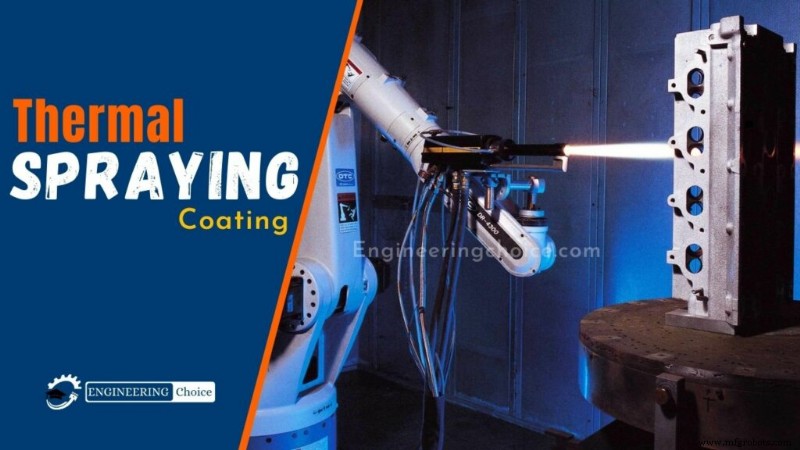
Как выполняется термическое напыление?
Общая категория процессов покрытия, наносящих расходник в виде тонкораздробленных расплавленных/полурасплавленных капель. Отличается способностью наносить металлы, керметы, керамику, полимеры слоями 0.1–10 мм для инженерных целей. Почти любой материал, если он плавится или становится пластичным при напылении.
На поверхности частицы образуют «плющины» (splats/platelets), сцепляясь и накапливаясь в покрытие. Осадок не сплавляется с субстратом и не образует твердый раствор для связи — ключевое отличие от дуговой сварки, пайки, лазерного напыления.
Связь термонапыленного покрытия с субстратом преимущественно механическая, а не металлургическая/сплавленная. Адгезия зависит от состояния поверхности субстрата: должна быть чистой и шершавой (пескоструйка или механическая обработка перед напылением).
Процессы термического напыления десятилетиями используются во всех основных отраслях машиностроения для защиты и восстановления деталей. Новые оборудование и технологии улучшили качество и расширили применение.
Типы процессов термического напыления
Различают:
- Плазменное напыление
- Детонационное напыление
- Дуговое напыление двумя проволоками
- Горное напыление (пламенное)
- HVOF (высокоскоростное кислород-топливное)
- HVAF (высокоскоростное воздух-топливное)
- Теплое напыление (Warm spraying)
- Холодное напыление (Cold spraying)
- Spray and Fuse (напыление и сплавление)
Классические (1910–1920 гг.), но все еще широко используемые: пламенное и дуговое напыление — низкие скорости частиц (<150 м/с), материал должен быть расплавлен.
Плазменное напыление (1970-е) — высокотемпературная плазменная струя дуговым разрядом (>15 000 K), позволяет напылять рефрактарные материалы (оксиды, молибден и др.).
Рассмотрим 5 самых распространенных процессов:
1. HVOF (Высокоскоростное кислород-топливное напыление)
Факел, позволяющий пламени расширяться в сопле — создает быстрое ускорение частиц. Результат: исключительно тонкое, равномерное покрытие. Несмотря на тонкость — прочное, с хорошей адгезией. Коррозионная стойкость лучше плазменных, но не для высоких температур.
2. Пламенное напыление при горении (Combustion Flame Spraying)
Для поверхностей, не выдерживающих экстремальные нагрузки. Покрытие слабо прикреплено из-за низкой скорости пламени. Пламя от кислорода + топлива, плавит смесь. Популярен для низконагруженных применений за низкую стоимость.
3. Плазменное напыление
Плазменный факел — главный инструмент нагрева и напыления. Расплавленный порошок наносят на изделие аналогично пламенному напылению. Толщина: от микрон до миллиметров. Порошок — основной материал, также металлы и керамика. Высокая популярность за адаптивность.
4. Вакуумное плазменное напыление
В контролируемой среде при низких температурах. Сохраняет вакуум, снижает повреждение материала. Различные газовые смеси для нужного давления. Применяется: бамперы авто, панели приборов, корпуса зеркал. Также предобработка полиэтиленовых формовочных изделий для адгезии водорастворимых эпоксидных клеев.
5. Дуговое напыление двумя проволоками (Two-Wire Electric Arc Spraying)
Дуга между двумя электрически проводящими проволоками. Плавление в точке контакта. Дуга дает нагрев, напыление и плавление, как пламенное с факелом. Сжатый воздух распыляет покрытие. Экономично, обычно алюминий или цинк как базовый материал.
Преимущества термонапыленных покрытий
- Снижение затрат. Ремонт дешевле замены. Часто покрытие служит дольше оригинального материала.
- Низкий тепловой вклад. Тепловая история компонента практически не меняется (с редкими исключениями).
- Универсальность. Почти любой металл, керамика или пластик можно термонапылить.
- Диапазон толщин. 0.001 – >1 дюйма (0.025 – >25 мм). Типично 0.1–2.5 мм.
- Скорость. 3–60 кг/ч в зависимости от материала и системы. Типично 0.25–1 кг/м² на 0.25 мм толщины.
Недостатки термонапыленных покрытий
- Маскирует субстрат — после покрытия невозможно определить материал основы без строгой документации.
- Трудно точно оценить эффективность — после нанесения сложно узнать качество покрытия, кроме визуальной оценки.
- Дорогое оборудование — некоторые методы требуют дорогого аппарата, высокие первоначальные затраты.
Производственный процесс
- Расточные станки: виды, назначение и применение
- Понимание синусной линейки: ключевые принципы, виды и применение
- Лазерная сварка: техники, виды и промышленное применение
- Прессование: процесс, виды и практические применения
- Термическое напыление: Типы, применение и преимущества
- Процесс прокатки: виды, механика, терминология и промышленное применение
- Процесс ковки: виды, операции, применение, преимущества и недостатки
- Полировка: виды, особенности и преимущества
- Инженерные допуски, типы и посадки: подробное руководство
- Лазерная резка: процесс, типы и применение