



Мастерство синтерирования: как работы синтерных заводов формируют производство железа
Синтерирование — процесс агломерации мелких минеральных частиц в пористый комковатый массив за счет начального плавления, вызванного теплом, выделяемым при горении твердого топлива внутри самой массы. Процесс синтерирования — стадия предварительной обработки в производстве железа, где мелкие частицы железных руд и второстепенные оксиды железа (пойманные пыли, крошка с обкаток и т.д.) вместе с флюсами (известь, известняк и доломит) агломерируются горением. Агломерация мелких фракций необходима для обеспечения прохождения горячих газов при работе доменной печи.
Синтерирование называют искусством горения топлива, смешанного с рудой, в контролируемых условиях. Оно включает нагрев мелкой железной руды с флюсом и коксовой крошкой или углем для производства полуплавкого массива, затвердевающего в пористые куски синтера с размерами и прочностью, необходимыми для загрузки в доменную печь.
Хотя принцип прост, синтерный завод требует соблюдения ряда важных факторов в проектировании и эксплуатации для достижения оптимальной производительности. Упрощенная схема процесса синтерирования на рис. 1.
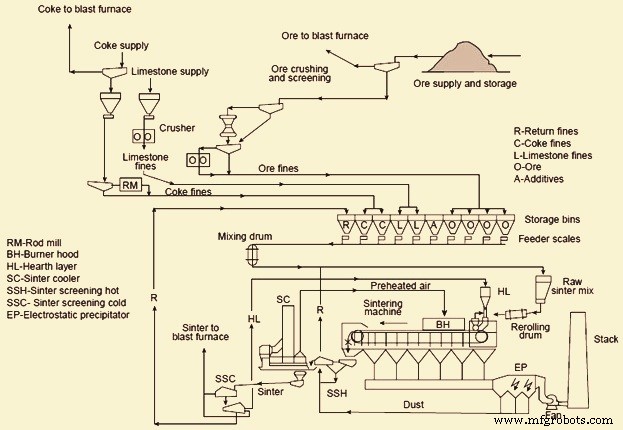
Рис. 1 Упрощенная схема процесса синтерирования
Существует три основных типа синтера:
- Безфлюсовые или кислые синтеры — флюс не добавляют в железную руду при подготовке синтерсмеси. Кислые синтеры сейчас производят крайне редко.
- Самофлюсирующиеся или основные синтеры — в синтерсмесь добавляют достаточное количество флюса для образования шлаков желаемой основности (CaO/SiO₂) в доменной печи с учетом кислотных оксидов в загрузке печи.
- Сверхфлюсированные синтеры — в синтерсмесь добавляют достаточно флюса для образования шлаков желаемой основности в доменной печи с учетом кислотных оксидов в золе кокса в дополнение к другим кислотным оксидам в загрузке печи.
Флюсированные синтеры обладают превосходными высокотемпературными свойствами в доменной печи по сравнению с кусковой рудой и кислыми синтерами. Улучшения включают более высокие температуры размолвки и плавления и более высокие уровни восстанавливаемости.
Гибкость процесса синтерирования позволяет перерабатывать разнообразные материалы: природные мелкие железные руды, мелкие фракции от просеивания, пойманные пыли, рудные концентраты, возвратные мелкие фракции, непригодные для последующей переработки, другие железоносые материалы малой дисперсности (ил, крошка с обкаток и т.д.), отходы и просевки извести, известняка и доломита — в клинкероподобный агломерат, хорошо пригодный для использования в доменной печи.
Синтерный завод обеспечил феноменальный рост производительности и экономию кокса в доменной печи. Флюсированный синтер представляет улучшенный материал для доменной печи по сравнению с размерованной железной рудой. Улучшения достигнуты включением флюса доменной печи в синтер вместо отдельной зарядки в верхушку печи, как это необходимо при зарядке только размерованной железной рудой. По эмпирическому правилу, использование флюсированного синтера показывает: на каждые 100 кг известняка на нетто тонну горячего металла, удаленного из загрузки доменной печи и заряженного в синтерный завод для производства флюсированного синтера, экономится примерно 20–35 кг металлургического кокса на тонну горячего металла и достигается ~3–5% улучшение производительности доменной печи. Экономия кокса в основном результатом кальцинирования известняка на синтерной решетке, а не в доменной печи.
Качество синтеров
Два важных свойства синтера — основность, контролируемая количеством известняка/извести, и прочность, контролируемая содержанием кокса.
Доменная печь требует синтер с высокой холодной прочностью, низким индексом деградации при восстановлении (RDI) и высоким индексом восстанавливаемости (RI), в очень узком диапазоне вариации химизма, с минимально возможным содержанием мелкой фракции и хорошим средним размером. Химический и структурный состав очень важны в синтере, и хорошо, чтобы синтер был стабильным, чтобы как первичный, так и конечный шлаки обладали адекватными характеристиками по температуре размолвки и плавления, температуре жидкости и вязкости для стабильной работы доменной печи.
Важно иметь высокое содержание железа, низкое содержание безполезных и основность порядка 1,6–2,1. Восстанавливаемость синтера и качество синтера в целом улучшаются при более высоком уровне гематита, чем магнетита, и его структура улучшается при более высоком уровне первичного или остаточного гематита и ферритов, чем вторичного или выделенного гематита.
Содержание FeO — важный контрольный параметр в синтерном заводе. При фиксированном химическом составе рудной смеси FeO может указывать на условия синтерирования, в частности на норму кокса. Увеличение содержания FeO в синтере на 2% снижает (улучшает) RDI на 8 пунктов. Однако более высокое содержание FeO негативно влияет на восстанавливаемость. Важно найти оптимальное содержание FeO для улучшения RDI без изменения других свойств синтера.
Содержание аллюмины оказывает наиболее вредное влияние. Оно ухудшает RDI синтера, который растет с ростом содержания аллюмины. Прочность и качество синтера ухудшаются при росте содержания аллюмины. Аллюмина способствует образованию силикоферрита кальция и алюминия (SFCA). Аллюмина повышает вязкость первичного расплава, образующегося при синтерировании, ведущего к более слабой структуре синтера с большим количеством взаимосвязанных неправильных пор.
Восстанавливаемость синтера определяется химическим и минералогическим составом и пористой структурой.
MgO обеспечивает оптимальное состояние шлака доменной печи с точки зрения хорошей текучести и десульфуризации. Добавка MgO в сырцевую смесь улучшает RDI.
Установлено, что замена CaO на MgO в виде доломита при основностях 1,6–1,9 приводит к незначительному снижению прочности синтера, восстанавливаемости и производительности. CaO соединяется с оксидами железа, образуя соединения с низкой температурой плавления, способствующие формированию первичного расплава, минимальный уровень которого необходим для производства прочного синтера. Эти соединения: Fe₂O₃·CaO (1205 °C) и FeO·CaO (1120 °C).
Кремнезем (SiO₂) соединяется с FeO и CaO, образуя соединения с низкой температурой плавления, способствующие формированию первичного расплава: FeO·SiO₂ (1180 °C), 2FeO·SiO₂ (1205 °C), FeO·SiO₂·CaO (1223 °C). Увеличение содержания кремнезема и основности прилегающих мелких фракций вызывает снижение температуры формирования первичного расплава, что благоприятно для последующей реакции ассимиляции на границе жидко-твердое между мелкими фракциями и ядерными частицами.
После сброса с решеток синтерирующей машины, синтерный пирог дробится и горячо просеивается. Его гранулометрическое распределение — важный технологический параметр качества синтера. Фракция 10–30 мм идет прямо в бункеры доменной печи, крупная фракция дробится для получения меньших фракций, а минус 5 мм (возвратные мелкие) перерабатывается в бункеры синтерного завода. Для хорошей работы процесса важно поддерживать баланс между генерацией и переработкой возвратных мелких.
Восстанавливаемость — важная характеристика синтеров, измеряющая способность переноса кислорода при восстановлении в доменной печи, давая представление о потребностях в топливе в печи. Пористость и структура синтеров и их минеральные фазы неразрывно связаны с их восстанавливаемостью. Гетерогенная структура более восстанавливаема, чем гомогенная.
Деградация синтера определяется индексом низкотемпературной деградации (LTDI) и RDI. Деградация происходит определенной степени в трансформации при восстановлении гематита до магнетита, сопровождающейся увеличением объема, что порождает структурные напряжения в синтере. Деградация синтера в доменной печи происходит при восстановлении в зоне низких температур и вредно влияет на прочность загрузки в печи, с последовательной потерей проницаемости для восстанавливающих газов и увеличением потребления кокса. Низкие значения деградации синтера при восстановлении при низкой температуре желательны.
RDI — очень важный параметр, используемый как референс во всех работах по синтерированию и служащий для прогнозирования поведения деградации синтера в нижней части шахты доменной печи. Существует сильная связь между RDI и внешней температурой окружающей среды на синтерном заводе. RDI также сильно зависит от содержания Ti в синтере, даже когда оно очень мало. Связи с аллюминой нет, но коксовое отношение в синтерсмеси — самая важная контрольная переменная для RDI.
Холодная прочность синтера определяется барабанным индексом и зависит от прочности каждого отдельного рудного компонента, прочности компонентов связующей матрицы и рудного состава. Этот индекс определяет уменьшение размера из-за удара и истирания синтеров при их манипулировании, транспортировке и в процессе доменной печи. Холодная механическая прочность напрямую связана с тенденцией к образованию мелкой фракции при транспортировке и манипулировании между синтерной машиной и горлом доменной печи.
Пористость синтера — важный параметр, существенно влияющий на его свойства, в частности на поведение при восстановлении. Видно, что диаметр поры должен быть больше 0,01 мкм для того, чтобы восстанавливающий газ имел достаточный доступ к порам для удовлетворительного восстановления синтера. Когда микропоры коалесцируют в поры размером более 1–5 мкм, удельная поверхность синтера уменьшается, и снижается его восстановление. Устранение коалесценции микропор и увеличение количества мелких пор позволяет увеличить удельную поверхность синтера и получить существенное улучшение его восстанавливаемости. Ферриты стабилизируют микропоры и ведут к росту пористости, обеспечивая более высокую восстанавливаемость.
Учитывая разнообразие минералогических компонентов, составляющих синтерсмесь, и неоднородность смеси, понятно, что структура синтера сложна и формируется преимущественно зернами оксида железа и кальциевых ферритов, связанными безполезной матрицей. Ферриты, количество которых увеличивается с основностью синтера, легко восстанавливаются и, повышая механическую стойкость синтера до определенных уровней, считаются очень полезными компонентами. Ферриты типа SFCA формируются твердо-жидкой реакцией между гематитом и расплавом Fe₂O₃·CaO с последующей ассимиляцией SiO₂ и Al₂O₃ в расплаве. Безполезные состоят из кальциевых, железных и магниевых силикатов, трудновосстанавливаемых, и приходят в состав шлака в доменной печи.
Эксплуатация синтерного завода
Типичный синтерный завод состоит из ряда последовательных эксплуатационных единиц с синтерной машиной в центре завода.
Производство целевого качества синтера требует точной зарядки сырья (руд, кокса, добавок). Для модификации рецепта сырцевой смеси нужно учитывать добавку кокса, основность синтера, анализы сырья и их влияние на параметры синтера. Процедура сложна. Цель расчета сырцевой смеси — установить состав сырцевой смеси для автоматического достижения заданных целевых значений добавки кокса, основности синтера, общего Fe, баланса SiO₂, баланса аллюмины и баланса MgO.
Процесс синтерирования начинается с подготовки сырцевой смеси. Материалы, состоящие из рудных мелких фракций, флюсов, внутризаводских отходов, топлива и возвратных мелких, хранятся в бункерах. Они смешивают в правильных пропорциях с помощью весовых бункеров/дисковых дозаторов, по одному на бункер. Для возвратных мелких иногда используют ударный измеритель. Взвешивание непрерывное, как и весь процесс синтерирования. Взвешенные материалы проходят по конвейеру в первичный смесительный барабан, где вода добавляется вручную или как расчетный процент от веса материала, входящего в смесительный барабан.
Коксовую крошку необходимо дробить (обычно в четырехваликовой дробарне) для получения правильного размера частиц (0,25 мм до минус 3 мм) для повышения производительности синтерирования и восстанавливаемости. Размер менее 0,25 мм негативно влияет на производительность, фракции –3,15 мм до +1,00 мм дают лучшие выходы.
Флюсы — известняк и доломит — дробиют (обычно в молотковых дробарнях) для получения минимум 90% фракции –3 мм.
Интимное смешивание питательных материалов — одно из важнейших. Предварительная смесь (обычно называемая базовой смесью) синтерируемых руд, оксидов отходов сталелитейного завода, флюсов и твердого топлива делается в вращающемся первичном смесительном барабане и переносится на открытую базу смешения базовой смеси. Смешанная базовая смесь затем дозируется небольшими корректирующими количествами флюса и твердого топлива. Эта общая питательная смесь подвергается добавке воды в смесителе, таком как барабанная шаровальная машина или диск. Эти смесители работают для производства нодулов или пеллет малого размера, что существенно улучшает проницаемость синтерного слоя. Барабанная шаровальная машина также называется вторичным смешением и нодулирующим барабаном.
Количество первичной добавленной воды пропорционально весу базовой смеси, входящей в барабанную шаровальную машину. Водозаборы в шаровальных смесителях сейчас автоматически контролируются. Уставка вторичной подачи воды часто принимается как пропорция ленточного весового дозатора базовой смеси.
Непрерывный процесс синтерирования осуществляется на перемещающейся решетке синтерной машины, перевозящей слой подготовленной смеси (синтерсмесь). Синтерсмесь аккуратно перевозят на синтерирующую машину для обеспечения сохранения проницаемости. При переносе синтерсмеси из шаровального смесителя на решетку синтерирующей машины необходимо подавать материал аккуратно для обеспечения равномерного, гомогенного слоя и предотвращения уплотнения слоя. Чтобы избежать прямого падения загрузки на решетку, сначала на перемещающуюся решетку подают подушечный слой ~25–50 мм крупного (уже синтерированного) материала. Устройства загрузки обычно включают роликовый дозатель в сочетании с желобами, действующими для предотвращения уплотнения синтерсмеси. Проектирование загрузочных бункеров и дозаторов для распределения подготовленной синтерсмеси в эти бункеры не менее важно, так как если синтерсмесь уплотняется или сегрегируется при манипулировании и загрузке на решетку (пеллету), все преимущества, полученные благодаря хорошей подготовке загрузки, могут быть потеряны. После этого синтерсмесь выравнивают.
Глубина слоя устанавливают и поддерживают постоянной регулировкой отсечной пластины, оснащенной датчиками для определения глубины материала и автоматического изменения скорости роликового дозателя. Количество материала в загрузочном бункере удерживают постоянным автоматическим регулированием скоростей подачи от отдельных бункеров синтерсмеси.
После зарядки синтерсмеси на перемещающуюся решетку, металлические стержни или пруты, уже вставленные продольно вдоль решетки на расстоянии ~2–4 м, помогают разрыхлить смесь для повышения проницаемости.
Затем поверхность синтерсмеси поджигают у головной или загрузочной части перемещающейся решетки с использованием смешанного газа (коксовый газ и доменной печи), или только коксового газа или только газа доменной печи. В случае только газа доменной печи он обычно предварительно нагревают. Правильное поджигание синтерсмеси важно. Плохое поджигание приводит к пятнистому горению и может оставить несинтерированный материал на поверхности слоя. И наоборот, слишком интенсивное пламя поджигания может привести к шлакообразованию на слое и снижению скорости синтерирования. Радиационная капюшонная печь поджигания обеспечивает хорошее поджигание. Теплотворная способность газовой смеси и уставка температуры капюшона контролируют. Отдельная система управления поддерживает фиксированное давление под капюшоном регулировкой задвижек ветробоксов непосредственно под капюшоном поджигания.
По мере движения синтерсмеси по перемещающейся решетке, воздух засасывается вентилятором через подожженный слой синтерсмеси для сжигания топлива засасываемым горением. По мере непрерывного движения решеток над ветробоксами к концу выгрузки струны, фронт горения в слое постепенно движется вниз. Это создает достаточное тепло и температуру ~1300–1480 °C для спекания мелких частиц руды в пористые клинкеры. Газовый контур должен быть полностью герметичным, не допускать засасывания ложного воздуха системой. Это экономит энергию в цехе газоочистки.
Важная часть процесса синтерирования — прогорание (burn-through). Местоположение вдоль перемещающейся решетки, где фронт горения касается дна слоя, называется точкой прогорания. Точка прогорания идеально должна находиться у конца струны. Её контролируют изменением скорости струны. На точку прогорания влияют переменные: глубина слоя струны, влажность и качество синтера. Прогорание обычно обнаруживают температурными датчиками под синтерным слоем. Прогорание должно быть достигнуто, но не должно происходить слишком рано после капюшона поджигания. Тяга на струне поддерживают заданной величиной управлением жалюзи главного вентилятора по измерениям давления в ветромейне. Это определяет момент возникновения прогорания.
Скорость струны регулируют вручную или измерением температур отходящих газов как индикации точки прогорания. Если происходит слишком рано, средняя температура отходящих газов растет. Если слишком поздно — температура отходящих газов падает и скорость струны замедляют для компенсации. Температуры ветробоксов могут улучшить мониторинг.
Засасывание главным вентилятором варьируют жалюзи у входа в вентилятор, контролируемые контроллером засасывания вентилятора. Если температура отходящих газов повышается выше безопасного рабочего предела, селекторный переключатель позволяет контроллеру перегрева отходящих газов позиционировать жалюзи.
В зависимости от характеристик рудных материалов и условий синтерирования, ожидается среднесуточная производительность 22,5–44 т/м²/сутки площади решетки от синтерных машин.
После конца перемещающейся решетки синтер проходит через шиповый валковый дробарник и горячие грохоты в синтерный охладитель. Несколько вентиляторов обычно используют для охлаждения, и скорость охладителя должна соответствовать спросу перемещающейся решетки и определяется скоростью решетки и глубиной слоя. Мелкая фракция, удаленная горячими грохотами, перевозится в бункер возвратных мелких.
Охлаждение синтера ниже 150 °C для манипулирования на ленточных конвейерах — важная часть операции. Синтерные охладители могут быть вращательными или прямолинейными. Вращательные охладители используются чаще. Желательно избегать водяной закалки, так как закалка неблагоприятно влияет на свойства синтера. Выхлопной воздух из этих охладителей используют для восстановления тепла в некоторых синтерных заводах.
После охлаждения синтер передают в выгрузочный бункер. На этом этапе уровень контролируют изменением скорости выгрузки (обычно вибродозатели). Синтер затем проходит в холодную просеивательную зону, где его пропускают через дробарни и грохоты для разделения продуктового синтера, подушечного материала и возвратных мелких. Возвратные мелкие, непригодные для последующей переработки, конвейером перевозят в бункер для переработки в процессе синтерирования.
Использование размерованного синтера желательно для повышения скоростей производства в доменной печи. Кроме того, дробление синтера до 30 мм на синтерном заводе дает более стабильный синтер, потому что меньшие фракции более устойчивы к деградации.
Диспетчерская станция контролирует все этапы процесса синтерирования. Из пульта оператор имеет полный контроль всего завода через ПК-терминалы.
Другие статьи о синтерах и процессе синтерирования доступны по ссылкам:
https://www.ispatguru.com/the-sintering-process-of-iron-ore-fines-2/
https://www.ispatguru.com/technologies-for-improvement-in-sintering-
https://www.ispatguru.com/sinter-quality-and-process-of-sintering-iron-ores/
https://www.ispatguru.com/iron-ore-sinter/
Производственный процесс
- Празднование совершенства: награды и вехи первого года журнала Reliable Plant
- Инструментальная сталь: состав, производство и промышленные применения
- Винт или болт: ключевые отличия, виды и сферы применения
- Обслуживание электростанций: проверенные практики для надежного производства энергии
- Механическая обработка: процессы, инструменты и применение
- Камерные и бескамерные шины: ключевые отличия
- Освоение двухтактных дизельных и бензиновых двигателей: ключевые отличия от четырехтактных
- Трение и рекуперативное торможение: как современные автомобили возвращают энергию
- Привод и трансмиссия: в чем разница и почему это важно
- Балансировка и развал-схождение колес: что нужно знать