



Мастерство производства пеллет: внутренние процессы пеллетных заводов
Пеллетизация — процесс агломерации, превращающий очень мелкозернистую железную руду в шары определенного диаметра (обычно 8–20 мм), известные как пеллеты. Эти пеллеты подходят для доменных печей и процессов прямого восстановления. Пеллетизация отличается от синтерирования тем, что формируется зеленая (несожженная) пеллета или шар, который затем твердит нагреванием.
Железорудные пеллеты можно производить из обогащенной или руды со ствола (ROM) мелких фракций. Бедные железные руды обычно обогащают до более высокого содержания железа. Этот процесс генерирует железорудный фильтр-прессовый кекс, который необходимо пеллетизировать для использования в процессе получения железа. Также при переработке высококачественных железных руд, не требующих обогащения, образующиеся мелкие фракции можно пеллетизировать и использовать вместо утилизации.
Пеллетные заводы могут располагаться на рудниках, у портов или быть пристроенными к сталелитейным заводам. Оснащенные передовыми экологическими технологиями, они практически не загрязняют среду, не образуя твердых или жидких отходов.
История пеллетизации
История пеллет началась в 1912 году, когда швед А.Г. Андерссон изобрел метод пеллетизации. Коммерческое использование пеллет началось в США после Второй мировой войны. В США проводили различные исследования для разработки обширных запасов таконита (низкокачественной железной руды) в районе Великих озер. Процесс обогащения таконита включал помол руды для удаления безполезных и повышения содержания железа (обогащение руды). Полученная высококачественная руда представлена в виде мелких частиц, размером до 0,1 мм и менее, что не подходит для синтерирования. Эта проблема привела к разработке процесса пеллетизации.
В 1943 году доктор Дэвис, профессор Университета Миннесоты, Горная экспериментальная станция, и его коллеги изобрели метод обработки таконита, содержащего низкокачественную железную руду. Их изобретение показало, что можно шарообразовать или пеллетизировать мелкий магнетитовый концентрат в барабанной шаровальной машине и что, если шары обжигают при достаточно высокой температуре (обычно ниже точки начала плавления), можно получить твердую, обжигленную пеллету, хорошо приспособленную для использования в доменной печи. Следовательно, несмотря на неоспоримые преимущества синтера для работы доменной печи, к процессу пеллетизации возник живой интерес из-за выдающейся эффективности сталелитейных заводов при длительной эксплуатации с пеллетами как основным железоносящим материалом в загрузке доменной печи.
Пеллетные заводы должны играть важную роль в эпоху, когда мировые запасы высококачественной кусковой руды истощаются. Заводы способствуют концентрированию низкокачественных железных руд в обогащенные пеллеты, которые будут все чаще использоваться доменными печами и печами прямого восстановления в ближайшие годы.
Железорудные пеллеты
Железорудные пеллеты могут быть кислыми или основными. Кислые пеллеты также называют пеллетами класса DRI (прямое восстановление железа), а основные — пеллетами класса BF (доменная печь) или флюсированными пеллетами.
- Пеллеты класса DRI — основность обычно менее 0,1. Прочность обжигленной пеллеты определяется гематитовыми мостиками поликристаллической структуры. Эти пеллеты обычно имеют большой объем открытых пор. Восстановительный газ быстро проникает через эти поры в ядро пеллеты и одновременно атакует структуру во многих местах. Это приводит к раннему структурному изменению, начинающемуся при низких температурах по всему объему пеллеты.
- Пеллеты класса BF — основность более 0,1 и может варьироваться. Основность обычных основных пеллет составляет 0,1–0,6 с низким содержанием CaO. При обжиге этих пеллет образуется стекловидная шлаковая фаза из SiO₂, CaO и Fe₂O₃ варьирующего процента. Из-за увеличения добавки флюса образуется некоторый шлак и, следовательно, определенная степень шлаковой связки с кристаллами железной руды. Высокоосновные пеллеты имеют основность >0,6. Содержат более высокий уровень CaO. Эти пеллеты не только имеют стекловидную фазу, состоящую в основном из SiO₂, CaO и Fe₂O₃, но и кальциевые ферриты (CaO·Fe₂O₃). При обжиге этих пеллет наличие CaO значительно способствует кристаллическому росту гематита. Эти пеллеты обычно имеют высокую механическую прочность после обжига. Флюсированные пеллеты проявляют хорошую прочность, улучшенную восстанавливаемость, п مصادر и характеристики плавления. Благодаря этим свойствам они показывают лучшую работу в доменной печи.
Качество пеллет влияет природа руды или концентрата, сопутствующие безполезные, тип и количество добавленных флюсов. Эти факторы вызывают вариацию физико-химических свойств сосуществующих фаз и их распределения при обжиге пеллет. Следовательно, свойства пеллет в значительной степени определяются формой и степенью связки, достигнутой между частицами руды, и стабильностью этих связующих фаз при восстановлении оксидов железа. Поскольку формирование фаз и микроструктуры при обжиге зависит от типа и количества добавленных флюсов, существует влияние флюсирующих агентов в терминах соотношения CaO/SiO₂ и содержания MgO на качество пеллет.
Минералогически пеллеты состоят преимущественно из частиц гематита (оригинального выжившего) железной руды, кристаллического кремнезема (кварц, кристобалит и тридимит) и форстерита (Mg₂SiO₄). Основная вариация минералогии пеллет — в пропорции безполезных фаз, присутствующих в продукте. Они будут варьироваться в зависимости от питматериала пеллет и типа и количества добавок к питматериалу, таких как известняк, доломит, оливин и бентонит и т.д.
Прочность железорудных пеллет важна для минимизации деградации поломкой и истиранием при перегрузке и транспортировке, и в доменной печи. Сильная связка в пеллетах, как считается, обусловлена ростом зерен при сопутствующем окислении магнетита до гематита или рекристаллизацией гематита. Хотя шлаковая связка может способствовать более быстрому набору прочности при немного более низких температурах обжига, прочность пеллет обычно снижается, особенно сопротивление термическому шоку. Прочность пеллет чаще всего определяют компрессионными и барабанными испытаниями. Пределы прочности на сжатие отдельных пеллет зависят от минералогического состава и физических свойств концентрата, используемых добавок, метода шарования, размера пеллет, техники обжига и температуры, и процедуры испытаний. Пределы прочности на сжатие коммерчески приемлемых пеллет обычно в диапазоне 200–350 кг для пеллет размером 9–18 мм. В барабанном испытании 11,4 кг пеллет +6 мм барабанят 200 оборотов при 25 об/мин в барабанном барабане (ASTM E279-65T) и затем просеивают. Удовлетворительная коммерческая пеллета должна содержать не более ~5% минус 0,6 мм (минус 28 меш) мелкой фракции и 94% или более плюс 6 мм после барабанного испытания. Минимум разбитых пеллет между 6 мм и 0,6 мм также желателен. Другие важные свойства пеллет для загрузки в доменную печь — восстанавливаемость, пористость и насыпная плотность. С некоторыми концентратами их можно варьировать в определенных пределах.
Процесс пеллетизации
Пеллетный завод обычно имеет четыре технологических этапа: (1) прием сырья, (2) предварительная обработка, (3) шарование, (4) обжиг и охлаждение.
Прием сырья
Расположение пеллетного завода влияет на способ приема сырья: железной руды, добавок и связующих. Многие заводы расположены рядом с рудниками железа, так как они установлены для пеллетизации руд, обогащенных на этих рудниках. Такие заводы получают руду ж/д транспортом и/или шламопроводами. Другие заводы расположены بعيد от рудников и независимы от них. Они получают руду преимущественно ж/д транспортом, некоторые — по дальним шламопроводам. На портах, зависящих от импортной руды, прием включает перевозку на выделенных судах, разгрузку на причале и накопление на сырьевой базе. Руду для таких заводов обычно отгружают навалом для максимальной экономии.
Предварительный процесс
В предварительном процессе железную руду помалят в мелкие фракции размеров, необходимых для последующего шарования. Предварительная обработка включает концентрирование, обезвоживание, помол, сушку и предвлажнение. Обычно бедные железные руды помалят в мелкие фракции для обогащения качества руды, удаления безполезных, содержащих серу и фосфор, и контроля размера зерен. В случае магнетитовых руд для обогащения и удаления безполезных используют магнитные сепараторы. С гематитовыми рудами эти операции выполняют гравитационным обогащением, флотацией и/или влажными высокоинтенсивными магнитными сепараторами. Методы помола можно примерно классифицировать по трем аспектам:
- Сухой помол или влажный помол
- Замкнутый цикл помола или открытый цикл помола
- Помол в одной стадии или многостадийный помол
Эти методы используют в комбинации в зависимости от типов и характеристик железных руд и соотношения смешения, а также с учетом экономических факторов. Влажные системы помола нуждаются в устройствах обезвоживания с густотелем и фильтром, а сухие системы — в блоках предвлажнения. Предвлажнение обычно ассоциируется с сухим помолом. Оно включает добавление адекватного количества воды гомогенно в сухо-помолотый материал для подготовки предвлажненного материала, пригодного для шарования. Это процесс настройки характеристик материала, существенно влияющих на качество пеллет. Иногда химический состав продуктовых пеллет также корректируют в этом процессе для производства высококачественных пеллет.
Связующие, такие как бентонит, глина, погашеная известь или органическое связующее, обычно используют для повышения влажной прочности зеленых шаров до более приемлемых уровней для манипулирования. Расход бентонита 6,3–10 кг на тонну загрузки — значительная статья затрат и увеличивает содержание кремнезема в конечном продукте.
Добавка извести и/или доломита в руду регулирует пеллеты для достижения целевого химического состава.
Прилагаются значительные усилия для снижения расхода бентонита и разработки более дешевых заменителей. Шарикообразовательная способность и прочность зеленых шаров зависят от добавок, влажности и распределения размера частиц концентратов. Оптимальная влажность для хорошего шарования обычно 9–12%. Кажется, шарикообразовательные характеристики относительно независимы от химического состава концентрата, но сильно зависят от его физических свойств. Например, спеккуляриты труднее шарообразовать, чем магнетитовые концентраты, из-за пластинчатой структуры частиц спеккулярита. В любом случае удовлетворительное формирование пеллет обычно достигается помолом до ~80–90% минус 43 мкм (минус 325 меш). Нормально, любой материал, рассматриваемый для пеллетизации, должен содержать не менее 70% минус 43 мкм (минус 325 меш) и иметь удельную поверхность (Блейн) более 1200 см²/г для надлежащих шарикообразовательных характеристик.
Процесс шарования
В этом процессе шаровальное оборудование производит зеленые шары из предвлажненного материала, подготовленного на предыдущем этапе. Барабанная шаровальная машина и дисковый пеллетизатор — наиболее широко используемые устройства для формирования зеленых шаров. Оба устройства используют центробежную силу для формирования мелких материалов в сфероиды.
Зеленые шары, произведенные барабаном, неравномерны по диаметру. Значительная часть выгрузки (~70%) меньше целевого размера и обычно возвращается в барабан после просеивания. Трудно настроить работу барабана для меняющихся условий сырья. Однако работа стабильна при равномерных условиях сырья (химический состав, размер частиц, влажность и т.д.).
По сравнению с барабанной шаровальной машиной, дисковый пеллетизатор имеет преимущества меньшего веса и больших возможностей настройки. Его конструкция усредняет эффект мгновенных флуктуаций загрузки, чего не может барабан. Дисковый пеллетизатор сам классифицирует зеленые шары, уменьшая количество возвращаемых пеллет. Классифицирующее действие диска способствует выгрузке шаров более равномерного размера, упрощая просеивание продукта. Работу дискового пеллетизатора можно легко настроить для меняющихся условий сырья изменением оборотов, угла наклона и глубины диска. Однако производительность дисков низка, и они обычно требуют более строгого контроля, чем барабаны.
Лучший контроль размера шара достигается, когда шаровальное устройство в замкнутом цикле с грохотом для удаления и переработки мелкой фракции. И падение, и прочность на сжатие зеленых пеллет важны.
Процесс обжига
Обжиг пеллет устанавливает связку частиц гематита при повышенной температуре 1250–1350 °C в окислительных условиях. Шлак с низкой температурой плавления может образовываться в пеллетах при обжиге, если сырье содержит флюсированные безполезные или добавлен известняк. В этих случаях продукт может иметь промежуточную структуру с гематитовой и шлаковой связкой. Процесс обжига характеризуется температурой ниже, чем требуется для синтерирования, которое требует частичного плавления и спекания мелкой руды, смешанной с коксовой крошкой — топливом, генерирующим тепло горения.
Обычно используют три системы для обжига пеллет: (1) вертикальная шахтная печь, (2) прямой решетчатый или перемещающийся решетчатый (traveling grate), (3) решетчатый-печной-охладитель (grate-kiln cooler). Каждая система использовалась коммерчески для производства приемлемых пеллет, поэтому выбор обычно определяется капитальными и операционными затратами.
Окисление магнетита до гематита при пеллетизации дает значительную долю, около 100 Мкал на тонну, тепловых потребностей во всех системах. Для пеллетизации гематитов использование коксовой крошки (или какого-либо углеродного источника) в питсмеси стало обычной практикой для обеспечения дополнительной обжигающей энергии, обычно предоставляемой окислением магнетита.
Система вертикальной шахтной печи
Это наиболее традиционное оборудование. Однако вертикальные шахтные печи не так распространены, как перемещающиеся решетки или решетчато-печные системы. Существует несколько вариаций конструкции шахтных печей, но наиболее распространен — тип Erie, показан на рис. 1. Зеленые шары загружают сверху и они опускаются через печь со скоростью 25–40 мм/мин встречно потоку горячих газов. Около 25% общего воздуха входит в печь через вход горячего газа при температуре 1280–1300 °C. Пеллеты в этой зоне достигают температур 1315 °C и выше, потому что экзотермическое тепло выделяется при окислении магнетита до гематита, повышая температуру. Оставшиеся 75% печного воздуха входят через вход охлаждающего воздуха. Пеллеты выгружаются при ~370 °C, а температура верхнего газа около 200 °C. Типичные мощности печей 1000–2000 т/сутки.
Шахтные печи более энергоэффективны, чем перемещающиеся решетки или решетчато-печные системы. Шахтная печь хорошо подходит для пеллетизации магнетита, но не гематитовых или лимонитовых материалов. Недостатки: низкая удельная производительность и сложность поддержания равномерной температуры в зоне горения. Могут возникать горячие точки, вызывающие сплавление пеллет в большие массы, создающие проблемы с выгрузкой. Также очень трудно производить флюсированные пеллеты в шахтной печи. Типичная принципиальная схема вертикальной шахтной и решетчато-печной систем показана на рис. 1.
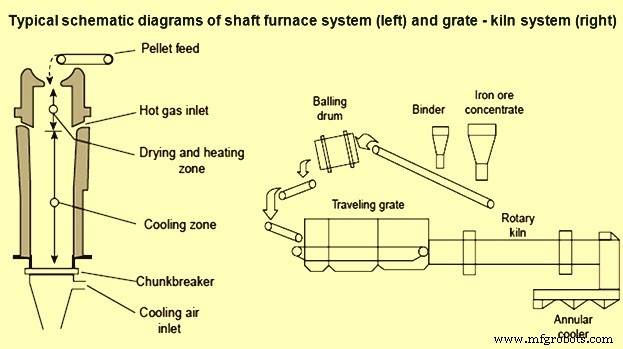
Рис. 1 Типичная принципиальная схема вертикальной шахтной и решетчато-печной систем
Система прямой решетки (Straight Grate)
Система прямой решетки появилась в индустрии вскоре после шахтных печей. По сути, это модификация процесса синтерирования. Зеленые шары непрерывно загружают на решетку, образуя слой глубиной ~300–400 мм, и сушат в первых нескольких вентиляционных камерах засасываемым воздухом, рекуперированным из зоны обжига, затем засасываемой сушкой с использованием рекуперированного воздуха из охладителя. Эта схема горячих воздушных потоков ограничивает повреждение пеллет от конденсации влаги в слое. После сушки пеллеты предварительно нагревают засасываемым воздухом из зоны охлаждения. Обжиг ведут засасываемым способом в зоне горения сжиганием топливного масла или природного газа с горячим воздухом из зоны охлаждения. Зона охлаждения следует за зоной горения и использует засасываемый свежий воздух.
Система перемещающейся решетки для производства пеллет состоит из единого блока, движущего статичный слой пеллет. Система имеет простую конструкцию для сушки, предварительного нагрева, обжига и охлаждения пеллет. Благодаря относительной простоте эксплуатации и легкости масштабирования система используется многими заводами.
Расход топлива в системе прямой решетки ~85–140 Мкал/т пеллет из магнетита и до 240 Мкал/т при пеллетизации гематита. Система обеспечивает хороший контроль температуры в зоне обжига. Равномерность пеллет по всему слою может достигаться переработкой части обжигленных пеллет для формирования подушечного и боковых слоев на решетке. Крупные решетчатые машины шириной 4 м способны производить более 3 млн т пеллет в год. Круговые решетчатые машины также спроектированы и эксплуатируются. Типичная принципиальная схема системы прямой решетки показана на рис. 2.
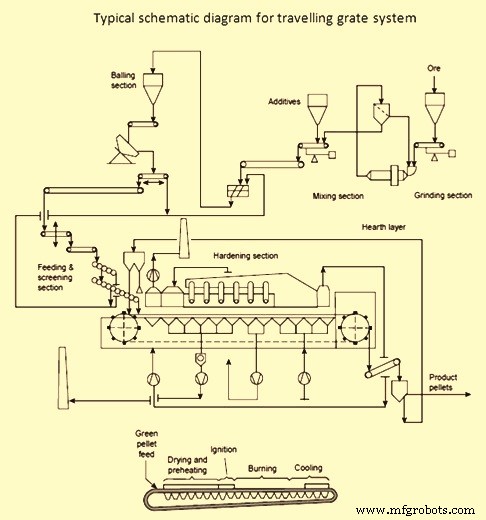
Рис. 2 Типичная принципиальная схема системы прямой решетки
Решетчато-печная система (Grate-Kiln)
Решетчато-печная система, изображенная на рис. 1, состоит из перемещающейся решетки для сушки и предварительного нагрева пеллет до ~1040 °C, вращательной печи для равномерного нагрева пропускной способности до конечной температуры обжига 1315 °C и кольцевого охладителя для охлаждения продукта и рекуперации тепла. Тепло для обжига подается центральным масляным, газовым, угольным или дровяным горелкой в конце выгрузки печи. Горячие газы, произведенные в печи, используют для засасывающего предварительного нагрева пеллет. Горячий воздух из охладителя используют для поддержки горения в печи и также рекуперируют на перемещающуюся решетку для сушки и закалки предварительного нагрева.
Решетчато-печная система предлагает отличный контроль температуры на всех стадиях процесса и производит последовательно равномерные по качеству пеллеты. Расход топлива 75–100 Мкал/т стандартных пеллет при использовании магнетитовой руды и до 170 Мкал/т стандартных пеллет при питматериале из гематита. Эти цифры увеличиваются на 60 Мкал/т при производстве флюсированных пеллет. Потребление энергии, от шарования до отгрузки пеллет, составляет ~23 кВт·ч/т.
Решетчато-печная система легко управляется, продуктовые пеллеты имеют равномерное качество. Её также можно масштабировать до довольно больших размеров. Решетчато-печные системы могут быть спроектированы для производственных мощностей до 6 млн т/год на линию. Эти системы используют многие заводы.
Процессы пеллетизации постоянно улучшаются. Производство самофлюсирующихся пеллет — пример инновации, принятой в коммерческом масштабе, которая привела к крупным достижениям в работе доменной печи. Другие статьи о пеллетах и процессе пеллетизации доступны по ссылкам:
https://www.ispatguru.com/iron-ore-pellets-and-pelletizing-processes/
https://www.ispatguru.com/iron-ore-pellets/
https://www.ispatguru.com/iron-ore-pellets-and-pelletization-process/
Производственный процесс
- Празднование совершенства: награды и вехи первого года журнала Reliable Plant
- Инструментальная сталь: состав, производство и промышленные применения
- Серый чугун: свойства, марки и промышленное применение
- Всё о кованых железе: свойства, применение и история
- Чугун: ключевые свойства, состав и промышленное применение
- Плавка железной руды: процесс, принципы и производство
- Винт или болт: ключевые отличия, виды и сферы применения
- Обслуживание электростанций: проверенные практики для надежного производства энергии
- Механическая обработка: процессы, инструменты и применение
- Камерные и бескамерные шины: ключевые отличия