



Мастерство производства стали в конвертере основного надува: ключевые операции и идеи
Сталеплавка в конвертере основного надува (BOF) также иногда называют основным кислородным сталеплавлением (BOS). Это самая мощная и эффективная технология сталеплавки в мире. Около 71% чугунной стали производится этим процессом. Процесс BOF был разработан в Австрии в начале 1950-х на двух австрийских сталелитейных заводах в Линце и Донавице, поэтому процесс BOF также называют LD-сталеплавкой (первые буквы двух городов).
Существует несколько вариаций процесса BOF. Основные: верхний надув, нижний надув и их комбинация, известная как комбинированный надув.
Процесс BOF автогенный, или энергетически самодостаточный, превращает жидкое железо (горячий металл) в сталь с использованием газообразного кислорода (O₂) для окисления нежелательных примесей в горячем металле (HM). Используемый O₂ должен быть высокой чистоты, обычно минимум 99,5%, иначе сталь может поглотить вредный азот (N₂).
Сырье и принцип процесса
Первичное сырье для BOF — обычно HM (~80% и более) из доменной печи и остальной стальной лом. Их заряжают в конвертер BOF. O₂ надувают в BOF со сверхзвуковыми скоростями. Он окисляет углерод (C) и кремний (Si), содержащиеся в HM, выделяя огромные количества тепла, которое плавит лом. Меньший энергетический вклад дают окисление железа (Fe), марганца (Mn) и фосфора (P). Флюс в этом процессе — в основном выожженная известь (с содержанием CaO более 92%). Эта известь получается выжигом известняка с низким содержанием SiO₂. Послегорение угарного газа (CO) при выходе из конвертера также передает тепло обратно в ванну. Продукт BOF — жидкая сталь с заданным химическим анализом при температуре ~1650 °C.
Термин «основной» относится к огнеупорной облицовке печи, сделанной из щелочных материалов (доломит и магнезит). Огнеупорная облицовка должна иметь специфические свойства для выдержки высоких температур, коррозионного действия высокоокисленных и основных шлаков и абразии при зарядке и надуве. Основные шлаки необходимы для удаления P и серы (S) из жидкого заряда.
Сосуд BOF, также известный как конвертер, — просто бочкообразная стальная оболочка с огнеупорной облицовкой, установленная на наклонном механизме. Отношение высоты (H) к диаметру (D) конвертера в диапазоне 1,0–1,3. Оболочка конвертера состоит из трех частей: (1) сферическое дно, (2) цилиндрическая оболочка, (3) верхний конус. Оболочка конвертера присоединена к опорному кольцу с труннами. Опорное кольцо обеспечивает стабильное положение конвертера при надуве O₂. Конвертер способен вращаться в вертикальной плоскости вокруг своей горизонтальной оси на 360 градусов на труннах, приводных электродвигателями, и может фиксироваться в любом положении. Это вращение (наклон) необходимо для различных операций конвертера за плавку. Только 8–12% объема конвертера заполнено жидкой сталью после плавки. Глубина ванны ~1,2–1,9 м.
Мощность (размер плавки) конвертера BOF варьируется 30–400 т, но большинство конвертеров в диапазоне 100–250 т. Типичная сталеплавная мастерская BOF имеет 1–3 конвертера. Время от выкладки к выкладке (tap-to-tap) для плавки BOF ~40–50 минут, из которых 50% — время надува O₂. Эта скорость производства сделала процесс совместимым с непрерывной литейкой жидких сталей, что, в свою очередь, оказало огромное положительное влияние на выход от чугунной стали к отгружаемому продукту и на качество прокаченной стали.
Верхнедувной конвертер оснащен кислородным копием для надува O₂ в ванну. Копье водоохлаждаемое с многоотверстией (3–6) медной (Cu) насадкой. Расход O₂ обычно ~6–8 м³/мин·т. Давление O₂ обычно ~12–16 атм. (См. https://www.ispatguru.com/oxygen-blowing-lance-and-lance-tips-in-converter-steel-making/.)
Шестиэтажные здания обычно необходимы для размещения конвертеров BOF для размещения возвышенных бункеров легирующих добавок и флюсов и длинных кислородных копий, опускаемых и поднимаемых из конвертера. Типичная схема поперечного сечения конвертерной мастерской на рис. 1.
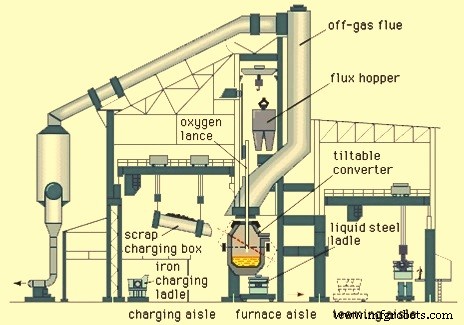
Рис. 1 Типичная схема поперечного сечения конвертерной мастерской
Процесс плавки
Перед началом плавки в конвертере HM взвешивают, отбирают пробу для химического анализа и температуры. Эти данные вместе со спецификациями марки используются для расчета количества лома, флюсов и O₂. Эти количества также зависят от уровней Si, C и т.д., и температуры HM, так как тепло, выделяемое окислением примесей, должно балансировать требования по нагреву лома, флюсов и горячего металла до требуемой температуры. В современных сталеплавных мастерских компьютерные модели зарядки определяют оптимальные пропорции лома и HM, добавки флюсов, высоту копия и время надува O₂, как только известны температура и химический анализ HM.
Плавка начинается, когда конвертер наклоняют ~45 градусов к зарядной галерке и предвзвешенный заряд лома заряжают в горло конвертера из зарядной коробки лома с помощью зарядного крана лома. HM сразу лиют прямо на лом из транспортной лыжи краном зарядки HM. Дымы и киш (графитовые хлопья от C-насыщенного горячего металла) выходят из горла конвертера и собираются системой газоочистки. Зарядка обычно занимает 2–3 минуты. После зарядки конвертер поворачивают в вертикальное положение, копие опускают на ~2,5–3,0 м над дном конвертера. Через это копие надувают O₂ в зарядную смесь. Копье надувает O₂ на зарядную смесь с высокой скоростью, и реакции начинаются. Через секунды происходит зажигание, когда CO от реакции сгорает до CO₂, производя блестящее, светящееся пламя у горла конвертера. Количество использованного O₂ ~55–60 м³ на тонну грубой стали. Высота копия над жидким металлом важно влияет на характеристики надува и анализ стали. Операция начинается с копия в высокой позиции надува ~3 м над уровнем металла в конвертере. Через несколько минут, после добавки флюса и образования достаточного шлака, копие опускают в низкую позицию надува.
После зажигания взвешенное количество выожженной извести/доломита сбрасывают в конвертер из навесных бункеров. Иногда также сбрасывают флюорит. Это флюсы, формирующие шлак. Необходимо рано в надуве сформировать жидкий шлак, функция которого — предотвращение искрения, выброса металла из конвертера из-за удара O₂-струи. Для быстрого формирования шлака используют выожженную известь. Если бы использовали сырой известняк, его кальцинирование поглотило бы тепло процесса. Флюорит добавляют для повышения подвижности шлака. Любая необходимая железная руда (для коррекции температуры) затем добавляют с остатком флюсовой зарядки, пока надув продолжается. Сложная флюсовая зарядка добавляется в первые несколько минут надува.
По мере начала надува слышит пронзительный визг. Он скоро гасится, когда кремний из HM окисляется, образуя кремнезем (SiO₂), который реагирует с основными флюсами, образуя газообразный расплавленный шлак, обволакивающий копие. Газ — преимущественно CO от C в HM. Скорость выделения газа многократно превышает объем конвертера, и часто видно, как шлак переливается через край конвертера, особенно если шлак слишком вязкий. Надув продолжается заранее определенное время на основе химизма металлического заряда и спецификации жидкой стали. Обычно 15–20 минут, а копие обычно запрограммировано перемещаться на разные высоты в период надува. Затем копие поднимают, чтобы конвертер можно было наклонить к зарядной галерке для пробы и замера температуры. Статические модели зарядки не обеспечивают согласованный турндаун при заданных C и температуре, так как анализ HM и веса металлического заряда не известны точно. Кроме того, ниже 0,2% C высокоэкзотермическое окисление Fe происходит в переменной степени вместе с декарбуризацией. Падение пламени у горла конвертера сигнализирует о низком C, но температура на турндауне может отклоняться на ±30–50 °C.
Пробу стали отправляют пневматической трубой в лабораторию испытаний стали. Температуру жидкой стали измеряют с помощью одноразовых термопар. На основе температуры и анализа решают, нужно ли дальнейшее корректирование. Можно добавить охлаждающее добавку для снижения температуры до требуемой выкладки, или может быть короткий повторный надув O₂ для коррекции анализа или повышения температуры, или оба. Когда тесты и замеры температуры удовлетворительны, конвертер наклоняют в позицию выкладки. Известняк, лом, железная руда, синтер и прямо восстановленное железо — все потенциальные охлаждающие добавки, которые можно добавить в плавку, которая была передута и чрезмерно горяча. Экономика и манипулирующие возможности диктуют выбор в каждой мастерской.
Раньше повторные надувы или добавка охлаждающих приводили к увеличению времени тап-ту-тап. Но сейчас, с большим операционным опытом, лучшими компьютерными моделями, большим вниманием к качеству металлического входа и доступностью лыжевых печей для коррекции температуры, контроль турндауна стал более последовательным. В некоторых сталеплавных мастерских суб-копие дает проверку температуры и C за ~2 минуты до запланированного конца надува. Эта информация позволяет внести коррекцию в процессе последних двух минут и улучшить турндаун. Суб-копие позволяет компьютеру достичь конечной точки и существенно сократить время между концом надува и выкладкой. Однако эксплуатация суб-копии дорога, и нужная информация может быть не всегда доступна из-за неисправности датчиков.
Когда плавка готова к выкладке и предварительно нагретая сталелитейная лыжь (STL) позиционирована в лыжевом вагоне под печью, конвертер наклоняют к выкладной галерке, и жидкая сталь вытекает через выкладное отверстие из-под плавающего шлака в STL снизу. Выкладное отверстие расположено сбоку в верхней конической секции конвертера. Обычно используют шлаг-стопперы для предотвращения попадания шлака в STL при повороте конвертера. Существует несколько типов шлаг-стопперов (также известных как шлаг-дάρты). Шлаг-стопперы обычно работают в сочетании с визуальным наблюдением оператора, которое остается доминирующим устройством контроля. Шлак в лыжи приводит к реверсии фосфора, замедленной десульфуризации и возможно к стали с пониженной чистотой. Легатуры для лыжи доступны для снижения уровня FeO в шлаке, но ничего нельзя сделать для изменения фосфора.
После выкладки стали в STL и поворота конвертера вверх дном для выкладки остаточного шлака в шлаковую ковш, конвертер возвращают в вертикальное положение. Для некоторых плавок остаточный шлак продувают N₂ для покрытия бочковой и трунновых зон сосуда. Этот процесс известен как шлаг-сплэшинг (см. https://www.ispatguru.com/slag-splashing-technique-in-converter-operation/). Ближе к концу кампании может потребоваться гуннинг огнеупорными материалами в зонах высокого износа. После завершения обслуживания конвертер готов принять заряд для следующей плавки.
В случае комбинированного надува инертный газ инжектируют через пористые пробки или туйеры в дне конвертера. Нижняя инжекция способствует перемешиванию и дает улучшенный выход за счет снижения переливания. (Переливание происходит, когда шлак и сталь выбрасываются из конвертера при надуве O₂). (См. https://www.ispatguru.com/combined-blowing-process-in-converter-steel-making/.)
Процесс BOF не использует дополнительное топливо. Окисление примесей HM (C, Si, Mn, P) поставляет тепло. Окисление расплавленного металла и формирование шлага — сложный процесс, идущий в нескольких стадиях и происходящий одновременно на границах между разными фазами (газ-металл, газ-шлак, шлак-металл). Химия сталеплавки в BOF дана в отдельной статье. (См. https://www.ispatguru.com/chemistry-of-steelmaking-by-basic-oxygen-furnace/.)
Большинство оксидов поглощаются шлаком. Газообразные продукты CO и CO₂ передаются в атмосферу и удаляются вытяжной системой. Окислительный потенциал атмосферы характеризуется коэффициентом послегорения, определяемым как CO₂/(CO₂+CO).
Процесс BOF имеет ограниченную способность к десульфуризации, так как шлак, образующийся в BOF, окислительный (не восстановительный), поэтому максимальное значение коэффициента распределения серы в процессе ~10, которое может быть достигнуто в шлаках с высокими концентрациями оксида кальция (CaO).
В BOF сталеплавке желательно высокое соотношение CaO/SiO₂ в шлаке (обычно 3 и выше). Эмпирическое правило: добавка извести должна быть в 6 раз веса заряженного Si. Добавка MgO зависит от конечной температуры выкладки и обычно проектируется ~8–10% от конечного веса шлака при температуре выкладки ~1650 °C. Это насыщает шлак MgO, снижая химическое эрозию MgO-основанной облицовки конвертера. (См. https://www.ispatguru.com/89/.)
Ферросплавы заряжают из навесных бункеров в STL. Обычные сплавы: ферромарганец, силикомарганец, феррокремний.
Основные огнеупоры используют для облицовки конвертеров. Магнезит-углеродная огнеупорная облицовка — наиболее используемая для конвертеров. (См. https://www.ispatguru.com/refractory-lining-of-a-basic-oxygen-furnace/.)
Экологические вопросы
Процесс BOF развивает густой коричневый дым оксида железа в отходящих газах. Экологические вопросы в BOF мастерских включают:
- Поймане и удаление загрязнителей в горячих и грязных первичных отходящих газах из конвертера
- Вторичные выбросы, связанные с зарядкой и выкладкой конвертера
- Контроль выбросов от вспомогательных операций: транспортировка HM, десульфуризация и т.д.
- Переработка и/или утилизация собранных оксидных пылей или ил
- Утилизация конвертерного шлака и конвертерной грязи
Большинство первичных систем обработки газа BOF спроектированы по принципу подавленного горения, где газы обрабатывают в несгоревшем состоянии и очищают в электрофильтрах или влажных газоочистках для очистки газов от пыли, которая собирается как твердые или суспензии, пока чистый газ идет в атмосферу через трубу или собирается в газохранилище. Газ имеет довольно хорошую теплотворную способность (1700–2000 ккал/м³) и используется как топливо на сталелитейном заводе. Системы подавленного горения предлагают потенциал восстановления энергии. (См. https://www.ispatguru.com/basic-oxygen-furnace-gas-recovery-and-cleaning-system/.)
Вторичные беговые выбросы, связанные с зарядкой и выкладкой конвертера BOF, или выбросы, уходящие из-под основного капюшона при надуве O₂, могут быть пойманы вытяжными системами, обслуживающими локальные капюшоны или высокие навесные капюшоны в фермах мастерской или оба. Обычно тканевый фильтр (bag house) используется для сбора этих беговых выбросов. Аналогично, вспомогательные операции: станции транспортировки HM, десульфуризация и т.д. обычно обслуживаются локальными капюшонными системами, вытянутыми в тканевые фильтры.
Частица, пойманная в первичной системе, будь то ил от влажных скрубберов или сухая пыль от электрофильтров, должна быть переработана перед переработкой. Ил от влажных скрубберов требует дополнительной стадии сушки. Пыль или ил BOF не входит в список опасных отходов. Его можно переработать в доменную печь или синтерный завод после брикетирования или пеллетизации.
BOF шлаки часто перерабатывают через синтерный завод и доменную печь из-за высокого содержания извести. BOF шлаки также используют как ж/д балласт.
Производственный процесс
- Конвертерное производство стали: как работает ведущий мировой процесс
- Оптимизация огнеупорной выкладки конвертера основного кислородного дутья для максимальной доступности
- Оксид магния: ключ к продлению жизни выкладки ККД и снижению коррозии
- Перегревательные печи: типы, функции и промышленное применение
- Эффективная система восстановления и очистки газа конвертера
- Химия сталеплавиления в конвертере по методу основного кислорода
- Оптимизированные огнеупоры для конвертера (BOF): повышение ресурса облицовки и производительности
- Мастерство производства пеллет: внутренние процессы пеллетных заводов
- Операции прецизионного создания отверстий в CNC-обработке
- Инструментальная сталь: состав, производство и промышленные применения