



Оптимизированные огнеупоры для конвертера (BOF): повышение ресурса облицовки и производительности
Огнеупоры для конвертера (BOF)
Главная цель в разработке огнеупоров для конвертера (BOF) — получить полезный ресурс износа облицовки для обеспечения максимальной доступности BOF. Более длительный ресурс облицовки не только приводит к более низкой стоимости огнеупоров, но также обеспечивает более высокую производительность за счет увеличения доступности печи.
Основные требования к огнеупорам BOF
- Устойчивость к термическому сколю
- Коррозионная стойкость
- Абразивная стойкость
- Окислительная стойкость
- Горячий предел прочности на изгиб
BOF обычно облицовывается постоянной облицовкой, а над ней — износной облицовкой. Толщина постоянной облицовки может варьировать от 100 до 120 мм и изготавливается из хромо-магнезитовой постоянной облицовки, которая устанавливается на полной высоте BOF.
Огнеупоры, доступные для использования в износной облицовке BOF, варьируют от смоляных или пичевых связанных доломита или магнезии (MgO), хромо-магнезита или магнезио-хромовых огнеупоров до передовых огнеупоров, изготовленных с смоляными связями, металлическими добавками, графитом, спеканными и/или расплавленными магнезией, которые могут быть с чистотой 99%. Кирпичи проектируются с комбинацией критических физических свойств для выдержки высоких температур и быстро меняющихся условий/среды на протяжении цикла нагрева BOF. Баланс различных свойств, таких как горячая прочность, окислительная стойкость и шлаковая стойкость, необходим от огнеупоров BOF для хорошей работы.
История развития огнеупоров для BOF
Когда процесс BOF сталелитья был внедрен в 1950-х годах, конвертеры облицовывались смоляными доломитовыми кирпичами и стабилизированными обожженными доломитовыми кирпичами. Эти огнеупоры затем были заменены полустабилизированными обожженными доломитовыми кирпичами и смоляными связанными и обожженными кирпичами из синтетического магнезио-доломитового клинкера. Хромо-магнезит или магнезио-хромовые огнеупоры использовались для облицовки некоторых BOF. Высокочистые обожженные магнезитовые кирпичи также использовались в некоторых облицовках BOF. В конце 1970-х годов были разработаны магнезио-углеродистые кирпичи с коррозионной и скелящей стойкостью и быстро внедрены для облицовки BOF. Эти кирпичи используют стойкость магнезии к коррозионному высокобазичному шлаку и высокую теплопроводность и низкую смачиваемость графита (углерода). Сегодня практика использования магнезио-углеродистых огнеупоров для облицовки BOF стала очень распространенной.
Стабильность магнезио-углеродистых кирпичей может быть увеличена путем предотвращения окисления графита и улучшения коррозионной стойкости магнезитового клинкера. Окисление графита предотвращается добавлением легко окисляемых металлов, таких как алюминий и магний-алюминий, карбидов, таких как карбид кремния (SiC) и карбид бора (B₄C), иборидов, таких как борид кальция (CaB₆). Использование высокочистого графита также предотвращает окисление. Коррозионная стойкость магнезии улучшается путем повышения уровня чистоты магнезитового клинкера либо за счет использования электрорасплавленной магнезии, либо морской магнезии. Она также улучшается путем оптимизации распределения размера частиц магнезитового клинкера. Магнезио-углеродистый кирпич, которому добавляется циркон (ZrSiO₄) для смягчения термических напряжений в эксплуатации, также был разработан.
Производство современной высокочистой магнезии
Современная высокочистая магнезия производится хорошо контролируемыми процессами. Основные источники магнезии — рассолы, часто из глубоких скважин или из морской воды. Гидроксид магнезия Mg(OH)₂ осаждается из этих источников реакцией с обожженным доломитом или известняком. Полученная суспензия гидроксида магнезия фильтруется для увеличения ее твердого содержания. Торт фильтра затем подается непосредственно в вращательную печь для производства огнеупорной магнезии. В наши дни торт фильтра обжигается при примерно 900–1000 °C в много hérthовых печах для преобразования гидроксида магнезия в активную магнезию. Эта обожженная магнезия затем брикетируется или пеллетизируется для обжигания в плотную огнеупорную магнезию, обычно в шахтных печах при температурах около 2000 °C. Конечный продукт — спеканная магнезия. Расплавленная магнезия производится плавлением огнеупорной магнезии или другого магнезийного предшественника в дуговой электропечи. Расплавленная масса затем удаляется из печи, охлаждается и дробляется для использования в производстве огнеупоров. Примеси в магнезии контролируются составом исходного источника магнезии (рассол или морская вода), составом обожженного доломита или известняка и технологиями обработки. В частности, проценты и соотношение CaO и SiO₂ эффективно контролируются, а B₂O₃ удерживается на очень низких уровнях. Такая высококачественная огнеупорная магнезия используется для производства магнезийных огнеупоров.
Зональная облицовка BOF
Разные факторы отвечают за износ облицовки BOF в разных зонах BOF. Поэтому практикуется зональная облицовка BOF, где разные типы магнезио-углеродистых кирпичей или другие кирпичи устанавливаются в разных зонах BOF для обеспечения баланса износа и через него продления ресурса облицовки BOF. Типичная зональная облицовка BOF показана на рис. 1.
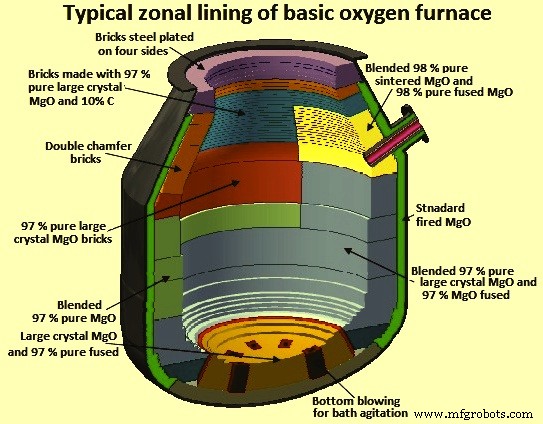
Рис. 1 Типичная зональная облицовка BOF
Для оптимизации дизайна износной облицовки необходимо разработать сбалансированную облицовку, то есть облицовку, в которой разные качества и толщины огнеупоров назначаются различным зонам конвертерной облицовки на основе тщательного изучения схем износа. В сбалансированной облицовке огнеупоры зонируются так, что данный участок облицовки, известный как получающий меньший износ, назначается более низкое качество или меньшая толщина огнеупора, тогда как огнеупоры с большей износостойкостью и обычно более высокой стоимостью резервируются для тех сегментов печи, которые будут подвергаться самому серьезному износу. Условия износа и предлагаемые огнеупоры в разных зонах BOF для зональной облицовки приведены в табл. 1 ниже.
| Табл. 1 Зоны конвертера: условия износа и предлагаемые огнеупоры | ||
| Зона конвертера | Условия износа | Предлагаемые огнеупоры |
| Конус | 1) Окислительная атмосфера | 1) Стандартные магнезио-углеродистые кирпичи с антиоксидантами |
| 2) Механическое воздействие | 2) Смоляные связанные магнезитовые кирпичи | |
| 3) Термомеханические напряжения | 3) Смазочно-связанные низкоуглеродистые кирпичи с антиоксидантами | |
| 4) Высокая температура | ||
| Траны (Trunnions) | 1) Окислительная атмосфера | 1) Премиальные магнезио-углеродистые кирпичи с антиоксидантами |
| 2) Шлаковая коррозия | 2) Премиальные магнезио-углеродистые кирпичи с расплавленной MgO и антиоксидантами | |
| 3) Шлаковая и металлическая эрозия | 3) Высокопрочные премиальные магнезио-углеродистые кирпичи | |
| Зарядная подушка (Charge pad) | 1) Механический удар | 1) Смазочно-импрегнированные обожженные магнезитовые кирпичи |
| 2) Абразия от лома и горячего металла | 2) Стандартные высокопрочные магнезио-углеродистые кирпичи с антиоксидантами | |
| 3) Высокопрочные низкоуглеродистые магнезитовые кирпичи с антиоксидантами | ||
| Распашная подушка (Tap pad) | 1) Шлаковая эрозия | 1) Премиальные магнезио-углеродистые кирпичи с антиоксидантами |
| 2) Высокая температура | 2) Высокопрочные низкоуглеродистые магнезитовые кирпичи с металлическими добавками | |
| 3) Механическая эрозия | 3) Стандартные магнезио-углеродистые кирпичи с антиоксидантами | |
| Линии шлака при повороте (Turndown slaglines) | 1) Серьезная шлаковая коррозия | 1) Премиальные магнезио-углеродистые кирпичи с антиоксидантами |
| 2) Высокая температура | 2) Премиальные магнезио-углеродистые кирпичи с расплавленной магнезией и антиоксидантами | |
| Дно и Стадион (дно-продуваемые сосуды) | 1) Эрозия движущимся металлом, шлаком и газами | 1) Высокопрочные стандартные магнезио-углеродистые кирпичи с антиоксидантами |
| 2) Термомеханические напряжения от расширения | 2) Магнезио-углеродистые кирпичи без металлических добавок, характеризующиеся низким термическим расширением и хорошей теплопроводностью | |
| 3) Внутренние напряжения от термических градиентов между газоохлаждаемыми дюйерами и окружающей облицовкой | 3) Смазочно-импрегнированные обожженные магнезитовые кирпичи | |
С широким ассортиментом доступных качеств кирпичей существует широкий диапазон стоимостей огнеупоров. Более дорогой кирпич может стоить до шести раз больше, чем обычный смоляной/пичевой связанный доломитовый кирпич. С обновлением дизайнов облицовки в наши дни в облицовке BOF используется больше огнеупоров с более высокой стоимостью. Однако использование высокостоимостных огнеупоров должно оправдывать общую техно-экономику цеха BOF.
Например, когда стоимость облицовки увеличивается на 25% в цехе BOF, который в среднем делает 4000 закачек, ресурс облицовки должен увеличиться до 5000 закачек для поддержания затрат на огнеупоры. Однако в цехах, где доступность печи нужна для производительности, меньшее увеличение ресурса облицовки и более высокая стоимость огнеупоров могут быть оправданы, если доступность печи больше в периоды высоких производственных потребностей.
По мере того как дизайны облицовки обновляются для оптимизации производительности и затрат, эффекты операционных переменных на износ облицовки важно знать. С этой информацией возможность контроля тех параметров, которые неблагоприятно влияют на износ облицовки, и экономические компромиссы увеличения операционных затрат для продления ресурса облицовки могут быть лучше оценены. В общем, практики, улучшающие контроль процесса, такие как суб-лансы, благоприятствуют ресурсу облицовки. Кроме того, ресурс облицовки помогается зарядкой доломитовой извести для обеспечения MgO в шлаке, минимизацией зарядных уровней флюорспата, контролем флюсовых добавок и практик дутья для получения низких уровней FeO в шлаках. Эти практики нужно оптимизировать для получения наиболее экономичной производительности облицовки.
Даже когда многие операционные условия улучшены, дизайны облицовки оптимизированы для балансированного износа, и лучшая кирпичная технология используется, износ не происходит равномерно, и, обычно, практики обслуживания, включающие пусковое напыление огнеупоров и покрытие шлаком, используются для продления жизни облицовки.
Производственный процесс
- Конвертерное производство стали: как работает ведущий мировой процесс
- 5 основных стратегий сетевой безопасности для малого бизнеса
- Продвинутая автоматизация, контроль и моделирование в конвертерной плавке кислородом
- Оптимизация огнеупорной выкладки конвертера основного кислородного дутья для максимальной доступности
- Оксид магния: ключ к продлению жизни выкладки ККД и снижению коррозии
- Оптимизация сталеплавления: использование горячего металла в электродуговых печах
- Эффективная система восстановления и очистки газа конвертера
- Химия сталеплавиления в конвертере по методу основного кислорода
- Почему газоанализаторы должны быть в идеальном состоянии: 3 критические причины
- Основное руководство по обслуживанию резельных станков: поддерживайте оборудование в идеальном состоянии