



Оптимизация механических свойств с термо-механическим контролем на прокатных станах
Термо-механическое контролируемое معالجة в прокатных станах
Термо-механическое контролируемое обработка (TMCP) — это техника, разработанная для улучшения механических свойств материалов путем контроля процесса горячей деформации на прокатном стане. Изначально это было разработано для производства требуемой внешней формы продукта. Контролируемая прокатка, контролируемое охлаждение и прямая закалка — типичные примеры термо-механического контролируемого обработки. Такая обработка экономит энергию в производстве стали за счет минимизации или даже устранения термической обработки после горячей деформации, тем самым повышая производительность для высококачественных сталей. Обычно это требует изменения легированного дизайна и часто снижает производительность самого процесса горячей деформации, но в то же время делает возможным снижение общего количества легирующих добавок и улучшение сварности, иногда производя новые и полезные характеристики в стали.
Процесс TMCP имеет несколько преимуществ, которые могут помочь преодолеть проблемы, связанные с добавлением основных легирующих элементов и обычными термическими обработками. TMCP стали с добавленными микролегирующими элементами были разработаны для управления противоречивыми требованиями прочности, вязкости и сварности через уточнение зерна. TMCP эффективно позволяет снизить температуру предварительного нагрева, тем самым снижая стоимость прокатки. Поскольку TMCP стали обладают хорошей сварностью, они высоко ценятся в таких отраслях, как судостроение, морские сооружения, трубопроводы и строительство зданий.
TMCP — это изощренное сочетание четко определенных операций деформации и четко определенной термической обработки в одной производственной стадии для контроля микроструктуры прокаткиваемой стали. TMCP производит стали с желаемыми внешними качествами (размеры, форма и качество поверхности) и приемлемыми механическими свойствами. TMCP обычно рассматривается как финальная стадия в производстве сталей.
TMCP обычно ассоциируется с горячей прокаткой на станах горячей полосы, листовых станах и станах проката прутка и стержня. Например, в случае производства горячей полосы низкоуглеродистых марок стали на стане горячей полосы, различные параметры контролируемой прокатки в чистовой группе по отношению к температуре, скорости прокатки, величинам прокатки и схеме охлаждения на выбеге тщательно выбираются для производства желаемых механических свойств горячей полосы. Традиционно фокус такого TMCP был на металлургических аспектах производства микроструктуры, обеспечивающей желаемые механические свойства после горячей прокатки. Аспекты внешнего качества, такие как форма и плоскость, калибровая постоянство, качество поверхности и т.д., получили гораздо меньше внимания, хотя они тесно связаны с продуктовой металлургией и практиками обработки.
Исторические аспекты
Первое внедрение термо-механической обработки в коммерческое производство было контролируемой прокаткой углеродисто-марганцевистых (C-Mn) стальных листов класса 40 кгс/кв.мм для судостроения в 1950-х. После 1945 года концепция вязкости, отличная от концепции пластичности, и вязкость на вмятине стала требованием для судостроения и других конструкционных стальных листов. В 1950-х увеличение соотношения Mn/C, деоксидизация добавлением алюминия (Al) и нормализация Al-убитых сталей были все приняты для улучшения вязкости на вмятине. В то время также была установлена концепция, что температуру дуктилно-хрупкого перехода можно снизить уточнением размера зерна феррита (альфа).
С начала 1960-х проводилось обширное исследование эффектов температуры прокатки на механические свойства. Из этого исследования была разработана процедура прокатки при контролируемой температуре для уточнения размера зерна. Контролируемая прокатка сделала большой вклад в снижение легирующих добавок и улучшение сварности. Это развитие привело к производству значительных количеств прочных и вязких сталей, в основном используемых для трубопроводов.
Хотя контролируемая прокатка привела к относительно низкой производительности, она могла выполняться при сравнительно низкой температуре для получения усиленных уровней прочности и вязкости. Поскольку процесс контролируемой прокатки основан на уточнении зерна, он может улучшить предел текучести и вязкость, но не может улучшить предел прочности без легирования. Следовательно, улучшение сварности с этим процессом было ограниченным.
С конца 1970-х были предприняты усилия для объединения TMCP, улучшающего как прочность, так и вязкость, с микролегированием, улучшающим сварность. Когда TMCP используется в сочетании с контролируемой прокаткой, ускоренное охлаждение позволяет контролировать превращение аустенита (гамма) в феррит (альфа). TMCP теперь широко используется для производства более прочных и вязких сталей с отличной сварностью.
Современный подход использования водоохлаждаемого TMCP, который дает ускоренное охлаждение после низкотемпературной прокатки и прямой закалки, был 크게 улучшен в 1980-х. Непрерывный онлайн-контроль процесса охватывает широкий диапазон параметров охлаждения (т.е. коэффициент теплопередачи) и условий аустенита (т.е. необработанный, рекристаллизованный или нерекристаллизованный) и дает разнообразие стальных свойств.
Несколько концепций применяются в охлаждающем оборудовании. В одной из самых изощренных современных конфигураций лист выпрямляется выпрямителем перед водяным охлаждением. Эта процедура эффективна в широком диапазоне скоростей охлаждения для достижения однородного охлаждения по всей плоскости листа и для реализации однородных механических свойств.
Процессы TMCP
Существует несколько процессов для TMCP. Эти процессам широко делятся на следующие три основные категории.
- Контролируемая прокатка от температуры нормализации, которая все еще полностью аустенитная (выше температуры Ar3) с последующим быстрым охлаждением примерно 10 °C/сек. Цель этого процесса — уточнить размер зерна контролируемой прокаткой и увеличить прочность за счет подавления образования феррита и перлита в пользу сильной вязкой bainite.
- Контролируемая прокатка как выше Ar3, так и ниже этой температуры, в смешанной области аустенит-феррит. Помимо уточнения зерна аустенита, рекристаллизованные зерна сплющиваются и нуклеация мелкого феррита поощряется деформацией. При температуре выше Ar1 контролируемая прокатка прерывается и следует быстрым охлаждением до комнатной температуры или промежуточной температуры.
- Контролируемая прокатка выполняется как часть предварительной обработки, за которой следует охлаждение и повторный нагрев чуть выше температуры Ar3, а затем быстрое охлаждение значительно ниже температуры Ar1. Цель этой техники — развить наименьший равносторонний размер зерна аустенита перед началом контролируемого охлаждения.
Правильным выбором температуры деформации и скорости деформации прочность стали может быть увеличена. Прочность TMCP стали выше, чем нормализованной стали того же состава. Таким образом, TMCP сталь имеет более бедный состав (ниже легированный) чем обычная нормализованная сталь той же прочности.
Металлургические характеристики TMCP
Концепция микроструктурного контроля TMCP схематично представлена на Рис. 1. В то время как TMCP достигает высокой прочности за счет использования превращения в феррит и bainite в дополнение к усиленной вязкости, технология контролируемой прокатки улучшает вязкость в основном уточнением микроструктуры феррита. Ускоренное охлаждение дает более высокую производительность по сравнению с межкритической (аустенит + феррит область) прокаткой и минимизирует любое снижение поглощенной энергии через феномены разделения. TMCP состоит из двух стадий в серии: (i) контролируемая прокатка и (ii) последующий процесс ускоренного охлаждения. Во время стадии прокатки аустенитные зерна вытягиваются в форму блинчика, что вводит кристаллографические разрывы, такие как ступеньки и деформационные полосы. Эти ступеньки и деформационные полосы остаются до начала ускоренного охлаждения, когда температура прокатки достаточно низка (менее 800 °C).
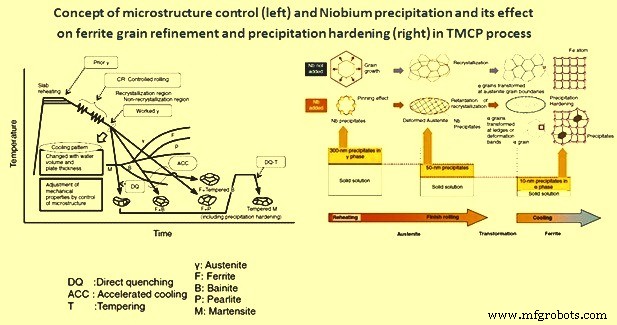
Рис. 1 Концепция контроля микроструктуры и выделения Nb и его эффектов
Рекристаллизация происходит, когда температура достаточно высока (более 900 °C) и большинство ступенек и деформационных полос, индуцированных деформацией, исчезают. Сохранение деформационных ступенек и полос может действовать как потенциальные гетерогенные центры нуклеации для превращений аустенит-феррит и способствовать уточнению зерна. Также гетерогенная деформация аустенита увеличивает площадь поверхности зерна и длину границ зерна на единицу объема, в то время как нет изменения в количестве углов зерна на единицу объема.
Дополнительная особенность TMCP — его процесс охлаждения. Во время ускоренного охлаждения рост превращенных продуктов эффективно подавляется и уточнение зерна достигается превращениями, где вводятся вышеупомянутые центры нуклеации. Снижение температуры превращения, вызванное ускоренным охлаждением, вызывает сильные изменения внутризернистой структуры. Силы превращения также способствуют уточнению размера зерна через низкотемпературную прокатку с последующей закалкой водой. Предел прочности может быть широко контролируем (от 50 кгс/кв.мм до выше 80 кгс/кв.мм).
Микролегирующие элементы в стали контролируют микроструктуру. Следы элементов, таких как ниобий (Nb) и титан (Ti) (концентрации порядка 0,01%), позволяют уточнить микроструктуру от перегрева стали до контролируемой прокатки и процессов ускоренного охлаждения и усилить прочность готовой прокатки. Эффекты Nb (Рис. 1) как примера микролегирующего элемента показывают, что размеры выделений Nb, образующихся в каждом процессе, примерно 300 нм при температуре перегрева плиты перед прокаткой (более 1000 °C), 50 нм во время контролируемой прокатки (около 800 °C) и 10 нм при температуре превращения (около 600 °C) во время охлаждения. Короче, размер выделений уменьшается с снижением температуры по мере продвижения процесса. Это полезно для микроструктурного контроля. Поэтому необходимо поддерживать Nb в твердом растворении, чтобы он мог выделяться в достаточных количествах в последующих процессах.
Nb выделяется при перегреве стали и предотвращает рост аустенитного зерна через эффект зажима. Во время последующего процесса прокатки, ниже температуры рекристаллизации (около 900 °C), движущая сила, генерируемая деформационной энергией, вводимой такой прокаткой, облегчает выделение мелких карбидов и/или нитридов Nb. Эти мелкие выделения предотвращают рекристаллизацию аустенитного зерна и следовательно его грубение.
Во время термо-механической прокатки, деформационно-индуцированное выделение микролегирующих элементов, таких как Nb, играет важную роль в контроле микроструктуры. Nb задерживает начало рекристаллизации аустенита.
Из-за нерекристаллизованной природы аустенита, есть обильное предложение гетерогенных центров нуклеации феррита (ступеньки и деформационные полосы) для последующего процесса охлаждения. Nb также индуцирует другие эффекты, такие как во время превращения аустенит-феррит при охлаждении он выделяется в ферритной матрице и усиливает её прочность через механизм выделения усиления. Кристаллическая структура выделений не хорошо вписывается в ферритную решетку и эта некогерентность между ферритом и выделениями приводит к увеличению прочности.
Параметры TMCP влияют на микроструктуру и свойства Nb-Ti микролегированной стали. Например, предел текучести и предел прочности увеличиваются с снижением температуры финишного охлаждения или нерекристаллизационной прокатки.
Самый заметный эффект TMCP — сталь с той же прочностью, что и обычные стали, может быть произведена с более низким углеродным эквивалентом (т.е. с меньшими легирующими добавками) через микроструктурный контроль. Было продемонстрировано, что значение Ceq, необходимое для TMCP стали для достижения той же прочности, на 0,04–0,08% ниже, чем для нормализованной стали. В результате сварность (т.е. температура предварительного нагрева, необходимая для предотвращения холодных трещин в ЗТН) значительно улучшена в TMCP сталях. TMCP таким образом повышает производительность при фаabricации стальных конструкций, повышая безопасность и надежность.
Оборудование и технологии, используемые в TMCP
Для TMCP несколько типов ускоренного охлаждающего оборудования были предложены и внедрены в практическое использование с 1980 года. Необходимые моменты в этом развитии были однородностью и управляемостью температуры охлаждения и плоскости листа после охлаждения, а также производительностью процесса. Часто используемое ускоренное охлаждающее оборудование было тщательно рассмотрено для этой цели. Каждый сталелитейный завод добавляет специфические особенности, связанные с методом охлаждения, местом установки и движением полосы/листа.
В настоящее время ускоренное охлаждающее оборудование обычно непрерывного типа, в котором зона охлаждения разделена в направлении движения полосы/листа. В этой установке водяное охлаждение верхней и нижней граней полосы/листа может быть независимо контролировано в каждой зоне.
Помимо однородного водяного охлаждения, прогресс был достигнут в технологии охлаждения с уменьшенными искажениями, которая требует еще более изощренного контроля охлаждения. Это необходимо для обеспечения как однородности температуры охлаждения, так и требуемой плоскости полосы/листа после охлаждения. Проблемы, связанные с искажениями полосы/листа (деформациями), классифицируются на три основных типа в зависимости от направления, в котором произошло неравномерное охлаждение: вдоль толщины, продольное и поперечное направления. На основе теории тепловых напряжений и эластической неустойчивости найдены выражения для критического сжатия вдоль этих трех направлений, возникающих из-за неравномерного охлаждения. Одна из причин искажения листа — неизбежное переохлаждение четырех узких граней листа. Чтобы избежать этого снижения температуры, обычно принимаются несколько механистических мер, таких как водяной корона профиль может быть применен в поперечном направлении, экранирование краев, которое снижает водяной поток вдоль краев, может быть применено в направлении ширины, и экранирование головы и хвоста может быть применено для предотвращения переохлаждения на соответствующих узких гранях. Для минимизации температурной разницы, оптимизация расположения сопел на нижней грани также изучалась, так как другой механизм, вызывающий искажение — разные тепловые истории верхней и нижней граней полосы/листа. На некоторых сталелитейных заводах используются функции обучения, чтобы соотношение объема воды, приложенной к верхней и нижней граням, могло автоматически контролироваться на основе накопленных данных о температуре и плоскости. Плоскость полосы/листа перед охлаждением важна для обеспечения однородной температуры охлаждения. Это соответствует недавнему тренду оптимизации последовательной конфигурации оборудования установкой горячего выпрямителя перед стадией ускоренного охлаждения.
Дополнительные технологии потребовались для удовлетворения растущего спроса на TMCP с 1990-х. Ключевой вопрос в таких технологиях — достижение высокооднородного охлаждения для минимизации деформации стали, которая иногда возникала с обычными методами TMCP и должна была быть исправлена для уменьшения количества повторного выпрямления. Требования к качеству продукта также стали более строгими, и стали требуются иметь меньшую вариацию в их прочности. Это достигается через улучшенную точность температуры завершения охлаждения во время ускоренного охлаждения. Для ответа на эти требования, некоторые новые TMCP технологии, такие как CLC-? и Super OLAC, были разработаны и теперь используются в производстве.
Одна из улучшенных систем охлаждающего оборудования, CLC-?, была разработана и введена в коммерческое использование Nippon Steel Corporation (NSC). Эта система является техническим прорывом для TMCP. Благодаря своей уникальной технологии охлаждения, а также компоновке объекта, широкий диапазон скоростей и схем охлаждения и однородные характеристики охлаждения реализованы на всей полосе/листе. NSC провела эксперименты и численные анализы теплопроводности и гидродинамики и преодолела неоднородность поведения охлаждения, которая была неизбежной с обычным охлаждающим оборудованием. Они разработали новую систему водяного охлаждения с широким диапазоном охлаждающих способностей, которая снизила вариацию температуры примерно вдвое по сравнению с обычным оборудованием. Это новое поколение технологии контролируемого охлаждения теперь широко применяется к реальным продуктам, позволяя разрешать противоречивые требования к свойствам, такие как прочность и вязкость.
Вышеописанные меры улучшили однородность температуры охлаждения и плоскость листа после охлаждения по сравнению с прошлыми применениями TMCP. Однако все более строгие требования к плоскости стали требуют дальнейших модификаций ускоренного охлаждающего оборудования и мер контроля для обеспечения плоскости после охлаждения. Для достижения этого некоторые сталелитейные заводы недавно предприняли меры, такие как установка тяжелых холодных выпрямителей.
Производственный процесс
- Как прокатные станы формируют сталь: внутри процесса, гарантирующего прочность и стабильность
- Валёк для теста: от этрусских истоков к современному мастерству
- Противозачаточные таблетки: история, польза, риски и производство
- Автоматизированная система наполнения и мониторинга бассейна
- Робот-будильник на колесах: умная мобильная система пробуждения на Raspberry Pi и Google Calendar
- Автоматическое управление модельной железной дорогой на Arduino — DIY-контроллер поезда
- Понимание прокатных станов: виды, процессы и применение
- Механические прессы: ключевые применения и преимущества
- Механические прессы: функции, типы и промышленные применения
- Прокатные станы: типы и распространенные дефекты металла