



Ключевые особенности современного горячепрокатного стана полос для высокопроизводительного производства стали
Основные особенности современного горячепрокатного стана полос
Цель горячепрокатного стана полос (ГПСП) — перегрев и прокатка толстых плит в тонкую полосу с широким диапазоном толщин. Из-за огромных размеров и крупных инвестиций стальк должен служить несколько десятилетий. Должен удовлетворять рыночный спрос на широкий спектр марок, особенно высокопрочные и высокопрочные конструкционные стали (AHSS) с хорошей холодной формовочностью и превосходными свойствами полосы. Требования:
- Высокая доступность, производительность и выход.
- Низкое обслуживание.
- Низкое энергопотребление.
- Улучшенное качество продукции за счет точных допусков по толщине и профилю, нужных современным заказчикам, через мощные системы управления и регулирования. Допуски могут быть строже международных стандартов.
- Более гибкие прокатные графики для обеспечения коротких сроков поставки и экономичной прокатки мелкосерийных партий.
Ключевые особенности современных конвенциональных горячепрокатных станов полос
Печь перегрева
Оснащены энергоэффективными печами с ходячей балкой, обычно с компьютерным управлением. Равномерный нагрев плит до целевых температур на требуемых темпах без следов коньков и холодных зон. Принимают холодные или горячие плиты.
Очесники (Descalers)
Обязательны для достижения хорошего качества поверхности. Современные используют передовые сопла с высокоэффективным применением воды высокого давления (до 400 бар). Обычно закрытого дизайна для предотвращения утечки воды.
Пресс размеровки плит (Slab sizing press)
В зоне разгрубовательного стана имеет технологическое преимущество над обычным кромочным стальком. Помимо больших редукций по ширине (до 350 мм), дает заметно лучшее сквозное деформирование плиты до центра. Формирует более плоские «собачьи кости», снижая повторное расширение и повышая эффективность размеровки. Специальный режим короткого хода у головы и хвоста плиты уменьшает обрезные потери и повышает выход. Позволяет сократить число разных литейных размеров на машинах непрерывной литья до нескольких стандартных ширин — больше гибкости производства. Улучшает допуск по ширине на всей длине полосы.
Гидравлическая система регулировки кромочного сталька
Контролирует ширину полосы от головы до хвоста. Быстрая динамическая реакция позволяет быстрые корректирующие движения у головы и хвоста для снижения обрезных потерь и контроля ширины по длине. Новейшие кромочные стальки — полностью гидравлические без дополнительных электромеханических систем регулировки.
Катушечный ящик (Coil box)
Устанавливается между разгрубовательным и финишным станами для сворачивания трансляционных брусков в катушки, служа одновременно накопителем материала и тепла. При разворачивании хвостовой конец бруска становится головой при входе в финишный стальк. Катушечный ящик сокращает расстояние между станами. Минимизирует температурный спад бруска, входящего в финишный стальк. Бывает с мандрелем и безмандрельный. Безмандрельный дальше снижает температурный спад на внутренних витках катушки по сравнению с мандрельным. Также дает место для боковых теплозащитных экранов, снижающих температурный спад по краю полосы. Принципы на рис. 1.
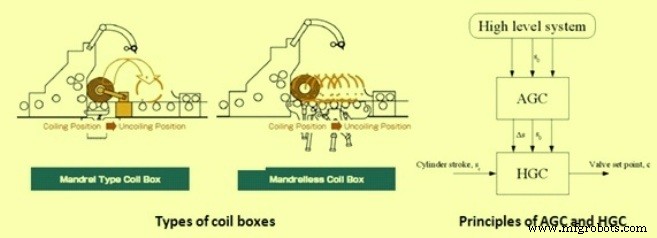
Рис. 1 Типы катушечных ящиков и принципы АУТ и ГУЗ
Автоматический контроль толщины (AGC) и гидравлический контроль зазора (HGC)
Управление зазором между рабочими вальцами (толщиной полосы) в два этапа двумя модулями (рис. 1). Первый — AGC, второй — HGC. AGC получает уставки толщины от высшего уровня. Рассчитывает и компенсирует износ вальцов, тепловое расширение, удлинение полосы и другие не измеряемые величины, влияющие на зазор. Измерение толщины в проходах используется AGC. Обратная связь по толщине проходит через ПИ-регулятор и добавляется к общему отклонению зазора — компенсация ошибки модели. Это меняет опорную позицию цилиндра в HGC. В HGC нет обратной связи по толщине. HGC управляет зазором между рабочими вальцами. Использует высшие уставки как опорные значения зазора. Измерения датчиков позиции на цилиндрах и текущая компенсация вычисляют зазор. HGC — позиционный контроль, использует опорный и истинный зазор для контроля толщины.
Автоматический контроль ширины (AWC)
Отличная точность ширины достигается гидравлической системой AWC на вертикальном кромочном стальке от головы до хвоста полосы. Используется гидравлическая система управления с цилиндром. Работает как короткоходовый контроль для головы/хвоста и как AWC для остальной полосы. Электромеханические серовентили точно контролируют позицию гидравлического цилиндра.
Изгиб рабочих вальцов (Work roll bending)
В ГПСП подкладные вальцы большого диаметра поддерживают рабочие вальцы, предотвращая их изгиб. Но на практике даже подкладные вальцы изгибаются при большой силе на подшипниковых корпусах. Сила на рабочем вальце выше у подшипников и меньше в середине. Полоса действует реактивной силой на середину вальца. Это изгибает рабочий вал и влияет на профиль полосы (рис. 2). Система изгиба рабочих вальцов позволяет формировать профиль полосы контравоздействующей силой на подшипниковый корпус рабочего вальца. Применение большой силы изгиба делает полосу более плоской. Сила изгиба постоянно меняется, опорная сила рассчитывается как функция прокатной силы. Четыре гидравлических цилиндра с каждой стороны создают силу.
Непременно меняющийся профиль (Continuous varying crown - CVC)
Другой способ изменения профиля — вальцы с профилем. Зазор между вальцами меняется осевым смещением (рис. 2). CVC — также техника смещения вальцов. CVC имеет более медленную динамику, но более широкий диапазон, чем изгиб рабочих вальцов. Поскольку CVC и изгиб дополняют друг друга, оба обычно используются в современных станах.
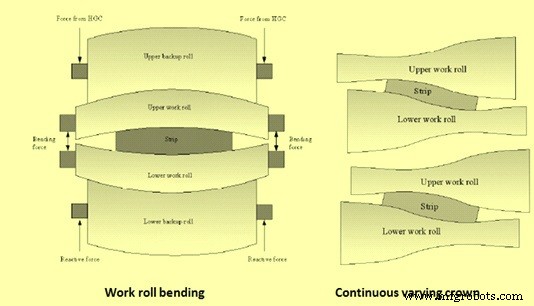
Рис. 2 Изгиб рабочих вальцов и непременно меняющийся профиль
Компенсация эксцентриситета вальцов
Эксцентриситет — периодическое возмущение от структуры подкладных вальцов, влияющее на точность толщины. Нельзя измерить датчиками напрямую, нужно идентифицировать по измеренной толщине или прокатной силе. При большой разнице диаметров верхнего и нижнего подкладных вальцов качество управления по обратной связи от силы или толщины невысоко. Также трудно применить контроль с головы, так как нужно идентифицировать эксцентриситет в процессе прокатки. Компенсация идентифицирует эксцентриситеты верхнего и нижнего вальцов отдельно от одного сигнала прокатной силы и начинает контроль с головы.
Смазка рабочих вальцов
Смазка бочки рабочих вальцов предотвращает поверхностные дефекты и снижает износ. Преимущества: предотвращение нагарования и отслаивания поверхности вальца с минимумом прокатного масла, улучшение качества полосы, снижение операционных затрат, увеличение времени использования стана, расширение пределов стана, снижение энергопотребления.
Интенсивная система охлаждения и маскировка краев
Система охлаждения полосы после финишного стана расположена на выбеге между финишным станами и навивочным станом. Проектирована как ламинарная система на верхней и нижней поверхностях с боковой главной цистерной. Охлаждающая зона разделена на необходимые банки: интенсивные для быстрого охлаждения, обычные для регулярного, для точного контроля температуры для достижения нужных охлаждающих режимов и температур навивки для двухфазных и TRIP-сталей. Комбинация ламинарного охлаждения и маскировки краев предотвращает чрезмерное охлаждение краев, минимизируя напряженные различия по ширине.
Продвинутые навивочные станы (Advanced down coilers)
Гидравлически регулируемый входной направляющий на конце выбега центрирует полосу перед входом в навивочный стальк. Полоса, идущая на скорости финишной прокатки, надежно захватывается щековым узлом и направляется на мандрель. Особенности: гидравлические обхватывающие вальцы, контролируемое гидравлическое расширение мандреля, автоматическая калибровка и точная гидравлическая регулировка зазора и мандрельных вальцов, ограничение сил обхватывающих вальцев как функция размеров полосы, материала и натяжения на голове полосы после 2–3 витков.
Производственный процесс
- Сосиски: история, производство, пищевой ценность и будущие тренды
- Горячевоздушные шары: от монгольфьера к современным полётам
- Ремесло скрипичного смычка: история, материалы и производство
- Sprout: продвинутый автополив для комнатных растений на Arduino с Bluetooth-управлением
- Сборка неопиксельной LED-матрицы на Arduino Nano: Пошаговое руководство
- Модерн-джукебокс: Raspberry Pi + Arduino, LED-визиализация музыки, 3D-корпус
- Эффективное энергосбережение при сухом охлаждении кокса: технология CDQ
- Эффективное декапирование горячекатаных углеродистых стальных полос для удаления оксидного накипа
- Основы насосов горячей воды: принцип работы и значение
- Настольные фрезерно-сверлильные станки: особенности, применение и преимущества