



Обеспечение качества: комплексная инспекция отливок и контроль качества
Выявление дефектов литья разрушающими и неразрушающими методами
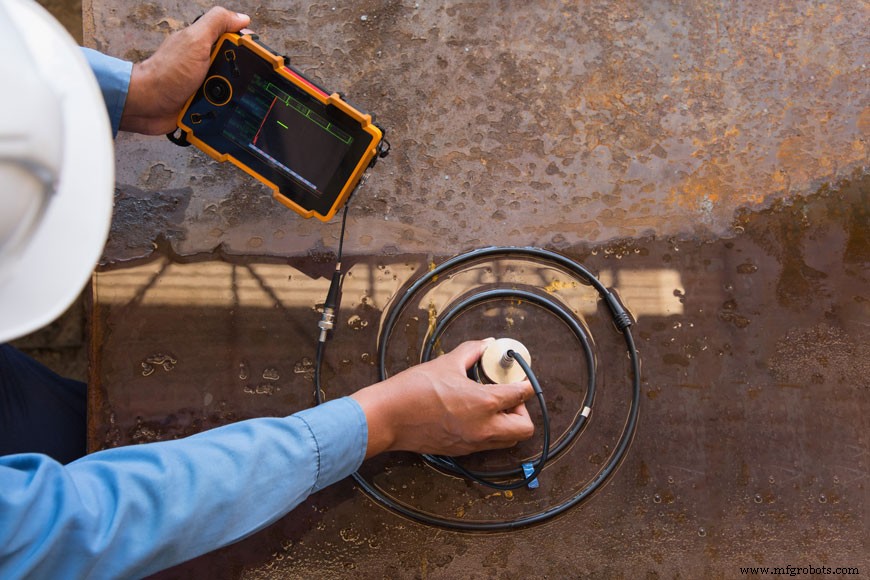
Каждый шаг процесса металлического литья — от моделирования до термообработки — выполняется тщательно, чтобы избежать проблем со здоровьем отливки, финишем поверхности, механическими свойствами и конечными размерами. Даже отливки, сделанные с дотошностью, должны проходить инспекцию для контроля качества. Малые проблемы могут возникнуть неожиданно, и многие отливки имеют механические требования, которые скрытый дефект может подорвать. Инспекция отливок даёт литейному цеху и клиенту уверенность в качестве.
Методы инспекции отливок обеспечивают выявление скрытых дефектов в процессе производства. Частые дефекты: поверхностные, включения, охлаждающие.
Разрушающие испытания
В каждой партии литейный цех выбирает несколько образцов и подвергает их разрушающим испытаниям. Отливку рассекают, тщательно изучают свойства металла. Ищут включения, пористость, усадку. Хотя испытание одной отливки не гарантирует качество остальных в партии, оно даёт представление о общем качестве процесса. Рентгеновские и ультразвуковые технологии снизили значение разрушающих испытаний, но они всё ещё используются для оценки качества партии.
Неразрушающие испытания (НДТ)
Неразрушающие испытания проводят работники литейного цеха, клиенты и НДТ-техники для проверки внутренней и внешней целостности отливки без повреждения.
Визуальная инспекция
Метод использует глаз для выявления поверхностных дефектов, трещин, газовых выделений, шлаковых или песковых включений, недоливов, холодных замыканий, формовочных дефектов.
Размерная инспекция
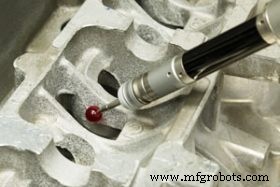
Тип инспекции для проверки соответствия детали размерным требованиям/допускам. Может быть ручной или с координатно-измерительной машиной (CMM), использующей щупы для высокоточных измерений.
Инспекция жидким проникающим (LPI)
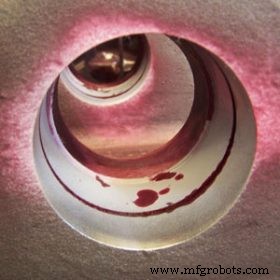
Находит микротрещины, поры, другие поверхностные несовершенства во всех типах металлических отливок, невидимые глазом. Сначала очищают отливку от пыли и грязи, мешающих проникновению красителя в трещины.
После очистки и сушки отливку купают в проникающий раствор. Разные виды LPI используют разные растворы, но обычно — ярко окрашенное масло с высокой капиллярностью и низкой вязкостью, свободно проникающее в трещины. Краситель выдерживают «время пребывания» (dwell time) для проникновения в невидимые трещины.
По истечении времени удаляют излишки с поверхности. Обычно мягко вытирают влажной тканью, не затапливая отливку, чтобы не вымыть краситель из трещин.
Затем наносят специальный разработчик, и дефекты становятся чётко видимыми.
Магнитопорошковая инспекция (MPI)
MPI похожа на LPI — находит малые трещины и отверстия на поверхности или мелком подповерхностном слое. Но только для ферромагнитных металлов, создающих магнитное поле — железо, кобальт, никель и некоторые их сплавы. Отливку намагничивают, обычно электромагнитами.
Магнитное поле в металле сильнее, чем в воздухе. Там, где есть прерывистость (трещины, отверстия) на поверхности или близко к ней, индуцированное поле нарушается.
Глубокие трещины часто не создают достаточное искажение на поверхности для обнаружения этим методом.
Для нахождения нарушений отливку опрыскивают пылью или жидкостью с мелкими частицами оксида железа или иного вещества, реагирующего в магнитном поле. Опылка скопится у краев искажений, обводя зоны низкого магнитного потока. Таким образом, магниты и магнитная пудра показывают нарушения там, где воздуха больше металла — в трещинах или над отверстиями. MPI используют для инспекции отливок и в поле для проверки металлической усталоты работающих труб и конструкций. Обнаруживает напряжённые трещины, невидимые глазу.
Ультразвуковое тестирование (UT)
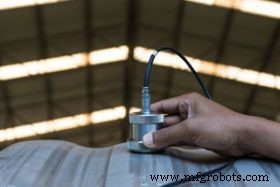
Находит дефекты высокочастотной акустической энергией, проходящей через отливку, как медицинский ультразвук. Звуковые волны проходят через отливку до противоположной поверхности или границы раздела/дефекта. Любой барьер отражает волны, они возвращаются и записываются для анализа. Паттерн дефлекции энергии указывает на расположение и размер внутреннего дефекта. Этот неразрушающий тест также проверяет толщину стенки и количество нодулей в ковком чугуне. Крайне малые дефекты обнаруживаются на больших глубинах — высокая точность и уверенность. Опытный техник может даже оценить природу сплава по акустической сигнатуре неизвестного металла.
Ультразвуковое тестирование требует знаний и опыта для точной интерпретации. Деталь должна быть очищена от осыпшей шкалы и краски, не слишком неравномерна, мала или тонка. В большинстве случаев исследуемая поверхность должна быть влажной, часто водой: если поверхность ржавеет, используют антифриз с ингибиторами ржавчины.
Рентгеновская инспекция (Рентген)
Рентген создаёт снимки как в больнице при переломах. Призрачные изображения показывают тёмные пятна — усадочные полости, мелкие трещины и расщелины термических трещин, точечные точки пористости. Опытный металлург решает, comprometлены ли механические свойства усадкой, включениями, отверстиями и можно ли исправить до отгрузки.
В процессе рентгеновской инспекции отливку облучают из рентгеновской трубки. Отливка поглощает часть излучения, остаток экспонирует рентгеновскую плёнку. Плотные части лучше держат проникновение, плёнка менее экспонирована — светлее. Менее плотные части пропускают больше излучения — больше экспозиция. Каждое пространство отливки отбрасывает «тень» на снимке, излучение проходит легче, и рентген изображает любую трещину, пустоту, включение как тёмную область.
После завершения инспекций литейным цехом, инспектированная и принятая отливка иногда используется как есть. Частые поверхностные нерегулярности или прерывистости могут не иметь значения для иного качественного продукта. Иногда финишная обработка устраняет замечания. Отливка может вернуться к термообработке или идти на дальнейшую обработку: покраску, масла против ржавчины, покрытия (горячее оцинкование), механическую обработку. Финальная подготовка может включать гальваническое напыление или порошковое покрытие для косметических или операционных требований.
Предыдущая статья: Термическая обработка процесса литья металла. Следующая статья: Вторичная обработка.
Производственный процесс
- Мастерство качества в управлении МРО-материалами: от теории к практике
- Как менеджмент качества стимулирует рост Allen Inspection Services
- Распространённые дефекты литья в металлургии: причины и профилактика
- Ключевые стандарты качественного контроля для превосходства в ЧПУ обработке
- Контроль качества сварки: 10 частых дефектов и методы их обнаружения
- Дефекты литья: виды, причины и способы устранения
- Google запускает Visual Inspection AI для сокращения дефектов и простоев
- Неразрушающий контроль литьев: обеспечение качества и надежности
- Точная термическая обработка алюминиевых литьев: повышение прочности и пластичности
- Точная литье: процесс, преимущества и применение