



Методы литья алюминия: выбор правильной техники
Методы литья алюминия варьируются в разных производственных процессах: песчаное литье, литье под давлением (давливное литье), литье под высоким давлением, непрерывное литье, литье в оболочечные формы и т.д. Каждый процесс литья алюминия имеет свои преимущества и недостатки. В зависимости от размера и сложности отливки можно выбрать наиболее подходящий метод.
Алюминий широко применяется в различных отливочных деталях, обслуживающих ряд отраслей, как промышленных, так и непромышленных. Для тех, кто часто сомневается «Как отлить алюминиевые детали», ответ в том, что алюминиевые литейные цеха используют различные технологии литья, и качество — один из ключевых факторов при выборе подходящей технологии.
Качество отливки — это мера как внутренней, так и внешней стороны отливки, ее прочности и ковкости. Инженеры всегда должны способствовать преимуществам и преодолевать недостатки методов литья алюминия для улучшения качества продукта и оптимального удовлетворения потребностей заказчиков.
Сравнение методов литья алюминия:
| Процесс литья | Диапазон размеров | Допуски | Стоимость оснастки | Относительная стоимость в крупной серии | Относительная стоимость в малой серии | Поверхностная чистота | Мин. уклон | Мин. толщина стенки |
|---|---|---|---|---|---|---|---|---|
| Песчаное литье | Все размеры | 0-3″ = 1/32″; 3-6″=3/64″; 6+″=1/18″. Через линию разделки добавить 0.020″ к мелким отливкам, 0.090″ к крупным. | $50-$15,000 | Низкая | Наименьшая | 175-350 RMS | 1-5° | 0.125″-0.25″ |
| Литье под давлением | Малые размеры | Не менее 0.002″. Дополнительно .010″ на измерениях, затронутых линией разделки. | $5,000-$150,000 | Наименьшая | Наибольшая | 20-90 RMS | 1-3° | 0.050″ мелкие детали; 0.080″ средние детали |
| Литье в оболочечные формы | Макс. 80 см2 полезная площадь формы | 1″ =0.004″; 1-3″ =0.010″; 3-6″ =0.013″; 6-12″ =0.016″; 12-20″ =0.020″. Добавить 0.005-0.010″ через линии разделки. | $1,500-$25,000 | Средняя | Средняя | 75-125 | Наружн.: 0-1.5°; Внутр.: 0-2° | 0.100″ |
| Литье в постоянные формы | 0.25-50 кг | 0.015″ до 1″. Через линию разделки добавить ±0.010″ если мелкая отливка, ±0.030″ если крупная. | $1,500-$55,000 | Низкая | Наименьшая | 125-200 RMS | 2-4° | 0.100″-0.150″ |
| Литье в выплавляемые модели | 1 унция - 100 фунтов | ±0.005″ до 3″; ±0.002″ далее | $500-$20,000 | Наивысшая | Средняя | 60-120 RMS | Нет | 0.3″ |
| Центробежное литье | Диаметр: 1-120″. Длина: до 50 фут. Вес: до 5 тонн | ±0.01″ для цилиндрической формы. ±0.002″ для сложной формы. | Нет данных | Низкая | Средняя | 63-500 мкдюйм для цилиндрической; 32-500 мкдюйм для сложной | Нет | 0.1-5.0″ |
| Непрерывное литье | До 0.2-1 м | — | — | Низкая | Высокая | — | Нет | Зависит от формы |
Обсуждение методов литья алюминия
1. Песчаное литье алюминия
Песчаное литье — один из древнейших методов литья, появившийся около 2000 лет назад. Песчаное литье используется для литья алюминия с начала 20-го века, когда алюминий стал популярным.
В песчаном литье алюминия форма изготавливается из песка и связующих веществ; модели укладываются внутри формы и уплотняются.
После извлечения модели образуется формочная полость, являющаяся копией формы алюминиевой отливки.
Через систему заливки расплавленный алюминий вливается в формочную полость и застывает. По мере остывания отливки литейщик разбивает песчаную форму, и отливка извлекается.
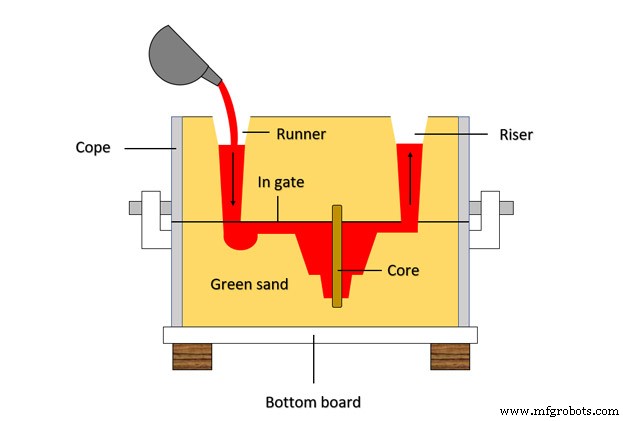
Современные улучшения технологии песчаного литья увеличили вес и средний размер алюминиевых песчаных отливок. Многие песчано-литые алюминиевые объекты весят более 50 кг, некоторые отливки размером до 100 м3.
Ссылка на статью о песчаном литье здесь.
Преимущества песчаного литья алюминия
- Низкая стоимость.
- Гибкость в производстве количества отливок, будь то малый или крупный заказ.
- Любой алюминиевый сплав можно отлить в песок, включая сплавы с горячей кратностью.
- Влажный песок имеет низкую предельную прочность на сжатие, минимизируя риск дефектов горячих трещин.
- Гибкость в корректировке дизайна модели.
Недостатки песчаного литья алюминия
- Поверхностная чистота негладкая. Можно обработать песконадувом для улучшения качества поверхности.
- Размер отливки имеет более высокий допуск, чем при других методах литья алюминия.
Как рассчитать усадку алюминиевой отливки: https://vietnamcastiron.com/aluminum-casting-shrinkage/
Применения песчаного литья алюминия
Трудно перечислить большинство применений, потому что этот процесс литья может производить почти все детали любого размера.
Если у вас умеренный бюджет и вы хотите отлить алюминиевые изделия без слишком высоких требований к поверхностной чистоте, то песчаное литье — выбор №1.
Детали зеленого песка металлического литья:
2. Литье алюминия под давлением
Существует два типа литья под давлением: литье алюминия под высоким давлением и литье алюминия под низким давлением.
Литье алюминия под высоким давлением
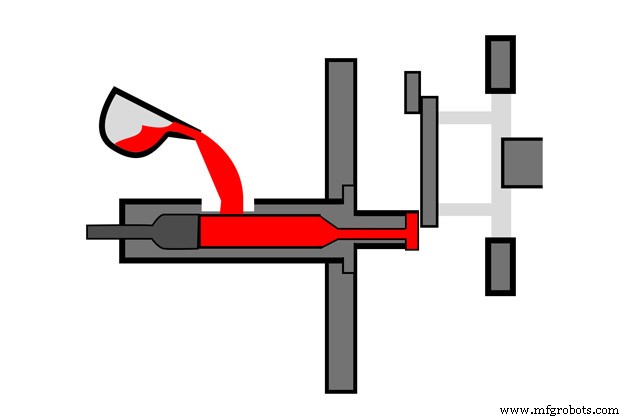
Литье алюминия под высоким давлением — процесс литья алюминия, который изготавливает отливочные детали путем прессования алюминиевого расплава под высоким давлением (примерно 1200 бар) в стальную форму через цилиндро-поршень.
Жидкий алюминий закачивается с высокой скоростью и быстро затвердевает, образуя алюминиевые отливочные детали.
Существует два типа камер заливки в литье алюминия под высоким давлением:
- Горячая камера: камера заливки, где цилиндр и поршень находятся в печной системе и имеют ту же температуру, что и точка плавления алюминиевого сплава.
- Холодная камера: камера заливки, где расплавленный алюминиевый сплав вливается в цилиндр, затем поршень давит металл в форму под огромным давлением. Этот поршень не находится в печи и считается холодным. Холодная камераmainly используется для алюминиевых сплавов.
Литье алюминия под высоким давлением подходит для массового производства мелких деталей, весом около 5 кг, с тонкими сечениями, около 0,4 мм толщиной. Чем больше алюниевая отливка, тем выше стоимость.
Литье алюминия под низким давлением
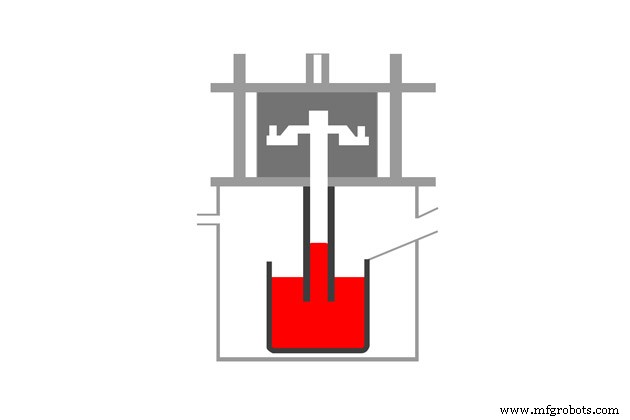
При литье алюминия под низким давлением форма заполняется жидким металлом из тигли с регулируемым давлением (обычно 0,7 бар).
Печь для отжига металла расположена снизу (вместо горизонтальной как при высоком давлении), расплавленный алюминий накачивается прямо снизу вверх для заполнения формы.
Литье алюминия под низким давлением подходит для производства алюминиевых отливочных деталей со стенкой 3 мм и более, объемом до 150 кг.
В литье под давлением алюминиевый сплав среди наиболее часто литых металлов, составляя вдвое больше, чем другие методы литья металлов.
Типы алюминиевых сплавов, используемых в методе литья под давлением
- 380.0 (Al + Si + Cu + Mg): литой алюминиевый сплав, высокая механическая прочность, хорошая коррозионная стойкость, высокая текучесть, низкая цена. Часто используется для литья коробок передач. Этот тип сплава составляет 85% алюминиевого сплава, используемого в прессовом литье сегодня.
- A360.0 (сниженное Cu): высококачественный литой алюминиевый сплав, меньше примесей, лучшая коррозионная стойкость, чем 380. Используется для литья музыкальных инструментов, антикоррозийных деталей.
- 413.0 (Al + Si): литой сплав, лучшая коррозионная стойкость, чем 360. Часто для литья пистолетов, коленчатых валов.
- 518 (Al + Mg): лучший чукан (ingot) сплав, с лучшей износостойкостью, но низкой текучестью и трудным литьем, высокая стоимость.
Преимущества литья под давлением
- Тесные допуски алюминиевой отливки.
- Поверхность гладкая и блестящая, с небольшим количеством дефектов на поверхности, облегчающая нанесение покрасочного покрытия.
- Зерна алюминия имеют плотную текстуру, мелкие и гладкие, помогающие отливке иметь высокие механические свойства и хорошую износостойкость.
- Подходит для автоматизированных производственных линий.
Недостатки литья под давлением
- Поскольку расплавленный алюминий закачивается с высокой скоростью и быстро остывает, он увлекает конденсат в отливку, делая трудной сварку и термообработку. Для обработки газа, застрявшего в отливке, литейный цех может использовать вакуумную технологию удаления шлака. Следует выбирать алюминиевые сплавы с коротким интервалом застывания.
- Инвестиционные затраты на эксплуатацию и форму дорогие, подходят только для крупных объемов заказов.
- Очень трудно корректировать дизайн продукта, как при песчаном литье.
- Из-за высокого давления потока сплава форма быстро изнашивается.
Применения литья под давлением
Этот процесс литья алюминия имеет широкий спектр применений от простых компонентов, таких как компоненты освещения, до сложных: двигатели, корпуса трансмиссий, колеса, автомобильные подвески и космические аппараты.
3. Литье алюминия в оболочечные формы (Shell mold)
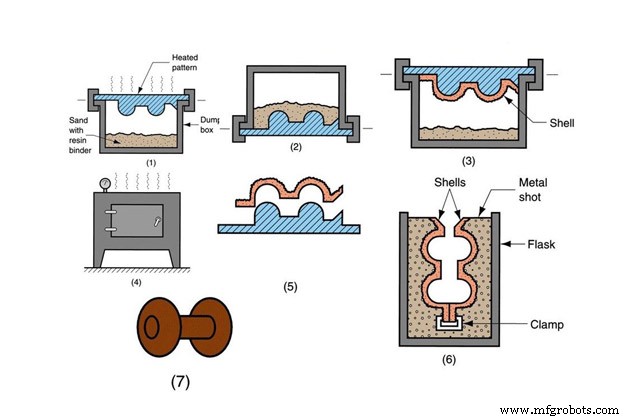
Оболочечное формование — технология формовки с формой из термореактивной фенольной смолы.
Сначала две половины моделей проектируются и создаются из металла, затем нагреваются и покрываются смазкой. Затем модель помещается в подготовленную камеру с смолистым песком и переворачивается вверх дном. Смесь смолистого песка прилипает к модели и затвердевает, образуя оболочку.
Модель извлекается, оставляя оболочку. Две половины модели образуют две оболочечные формы толщиной около 10-20 мм. Эти две оболочечные формы собираются в полную форму. Жидкий алюминий вливается в форму и застывает в форму отливки.
В этот момент, просто разбив оболочку формы, мы можем извлечь отливку.
Литье алюминия в оболочечные формы — один из методов литья алюминия, который подходит для изготовления отливок с полыми сердечниками или литья под давлением.
Преимущества литья в оболочечные формы
- Высокий уровень совершенства поверхностной чистоты.
- Размер отливки более точен; допуск тесный.
- Модель многоразовая.
Недостатки литья в оболочечные формы
- Высокие производственные затраты.
- При крупных и сложных отливках литье будет затруднительным.
Применения литья в оболочечные формы
Этот процесс литья алюминия применим для литья головок блоков цилиндров, шатунов, блоков цилиндров и коллекторов, станковых оснований, капотов грузовиков, корпусов клапанов и т.д.
4. Литье алюминия в постоянные формы (Permanent mold)
Литье алюминия в постоянные формы, также известное как литье в металлические формы, — один из методов литья алюминия, который использует металл как материал формы аналогично литью под давлением. Соответственно, жидкий алюминий толкается в форму своей гравитацией, поэтому скорость литья довольно низкая.
Из-за металлической формы скорость остывания отливки высока. Формы имеют длительный срок службы, поэтому их называют постоянными формами.
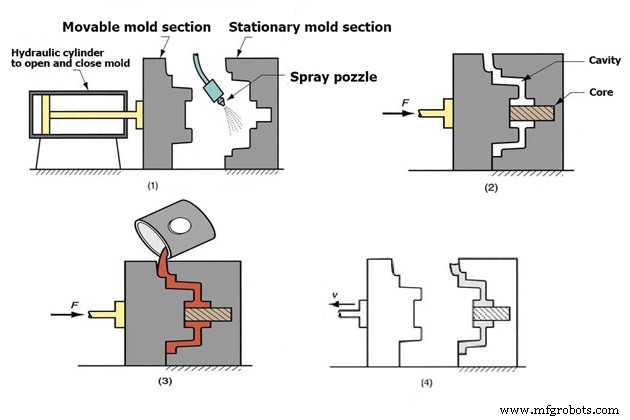
Литье алюминия в постоянные формы подходит для литья масс больше, чем при высокодавливном литье, около 10 кг. Чем больше объем, тем дороже стоимость.
При комбинации с методами термообработки механические свойства металлических форм увеличатся. Мелкие отливки остывают быстро, поэтому термообработка не требуется.
Для максимальных механических свойств обрабатывают специальным раствором при высоких температурах, затем охлаждают и допускают естественное или искусственное старение.
Алюминиевые сплавы, используемые в литье в постоянные формы
- 366: производство пистолетов и автомобилей.
- 355.0, C355.0, A357.0: производство коробок передач, для высокопрочных компонентов, таких как ракетные детали.
- 356.0, A356.0: детали станков, авиационные колеса и т.д.
Преимущества литья алюминия в постоянные формы
- Свойства алюминиевой отливки высоки благодаря высокой скорости остывания отливки.
- Низкий коэффициент усадки алюминия и дефект газовой пористости. Размерный допуск всего около 1 мм.
- Хорошее качество поверхности 1-6 мкм Ra.
- Меньше брака.
Недостатки литья алюминия в постоянные формы
- Высокая стоимость.
- Трудно изготавливать алюминиевые отливочные изделия с высокой сложностью и большим размером.
- Трудно корректировать дизайн продукта.
Применения литья алюминия в постоянные формы
В автомобильной промышленности создают детали вроде шестерен, отливок, подвесок, корпусов топливного впрыска и двигательных поршней. Авиационные детали также часто изготавливаются методом литья алюминия в постоянные формы.
Этот процесс литья алюминия используется в автомобильной и авиационной промышленности для создания деталей, таких как шестерни, подвески, поршни, топливные корпуса и т.д.
5. Литье алюминия в выплавляемые модели (Investment casting)
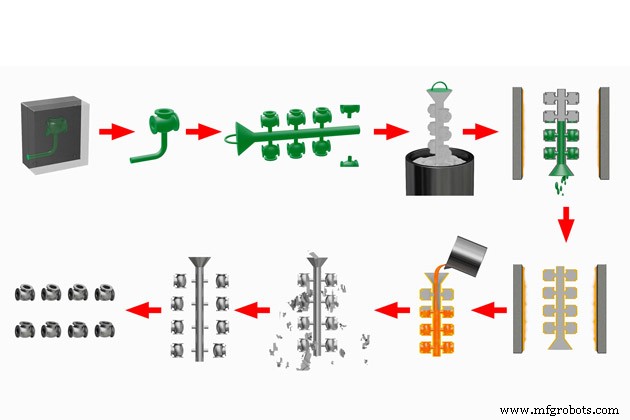
Литье алюминия в выплавляемые модели, также известное как алюминиевое литье по выплавляемым моделям (lost wax), — метод литья алюминия путем вставки воска или термопластиков в заранее изготовленную металлическую или резиновую форму.
Восковые модели собирают и собирают в форму дерева, подключенную к системе заливки для литья в одной партии. Восковая модель теперь будет покрыта огнеупорными материалами. Этот процесс повторяется, пока внешняя оболочка не достигнет толщины 5-15 мм. Эта оболочка — формочная оболочка (investment mold).
Затем сушат и нагревают дерево, чтобы воск внутри расплавился и вышел, оставляя внутреннюю полость формы в форме желаемой отливки.
Формочная оболочка затем нагревается перед литьем алюминиевого расплава. Любые трещины, появившиеся в форме, могут быть восстановлены керамикой или специальными материалами.
Расплавленный алюминий вливается в форму, после высыхания разрушают внешнюю керамическую оболочку. Отливка извлекается из дерева и передается на доводочную обработку.
Преимущества литья алюминия в выплавляемые модели
- Высокое качество отделки поверхности, высокая размерная точность.
- Можно лить сложные алюминиевые отливочные детали.
- Много алюминиевых отливочных объектов отливаются за один раз.
Недостатки литья алюминия в выплавляемые модели
- Высокие производственные затраты.
- При отливке, включающей сердечник, будет сложно и трудно лить.
- Требует более длительного производственного цикла.
- Обычно подходит только для мелких алюминиевых отливочных деталей.
Применения литья алюминия в выплавляемые модели
Технология литья по выплавляемым моделям имеет много применений: производство алюминиевых отливочных деталей в аэрокосмической промышленности, электротехнике, оружии, автомобилях, военной, нефти и газу и т.д.
6. Центробежное литье алюминия
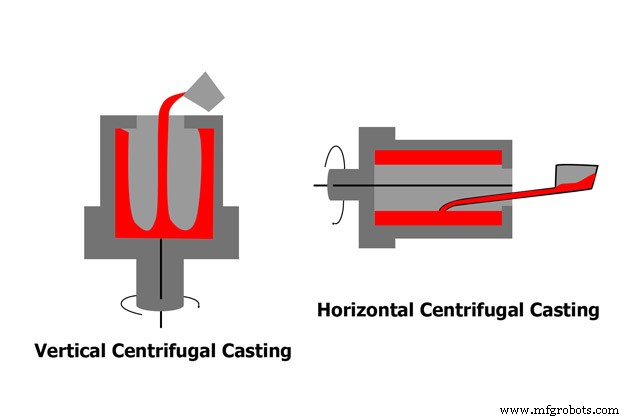
Центробежное литье алюминия — процесс литья алюминия, в котором форма изготавливается из металла, гипса или графита. Форма вращается на центробежной литейной машине, пока снаружи расплавленный алюминий вливается в форму. Жидкий алюминий равномерно распределяется по стенке формы на основе центробежной силы и застывает согласно форме формы.
Существует два типа центробежных форм: вертикальное центробежное литье с вертикальной осью и горизонтальное центробежное литье с горизонтальной осью. Вращательный двигатель формы вращает форму для равномерного распределения металла по поверхности формы.
Преимущества центробежного литья алюминия
- Размер алюминиевой отливочной детали высокоточен благодаря ограниченной центробежной силе и плотному прижиму металла.
- Алюниевая отливка имеет высокие механические свойства, мелкую зернистую структуру на внешней стороне.
- Не нужно использовать сердечник, но можно сделать полую внутри для экономии затрат на сердечник.
- Не нужна система заливки для экономии металла.
Недостатки центробежного литья алюминия
- Внутренняя поверхность алюминиевых центробежных отливочных деталей имеет плохую отделку, много примесей и внутренний диаметр неточен.
- Обычно подходит только для литья круглых или цилиндрических алюминиевых деталей. При сложных формах отливок необходимо комбинировать с методом литья в оболочечные формы.
Применения центробежного литья
Центробежное литье применяется алюминиевыми литейными цехами для производства алюминиевых отливочных деталей компрессоров реактивных двигателей, труб печей нефтехимии и множества военных и оборонительных оборудований.
7. Непрерывное литье алюминия
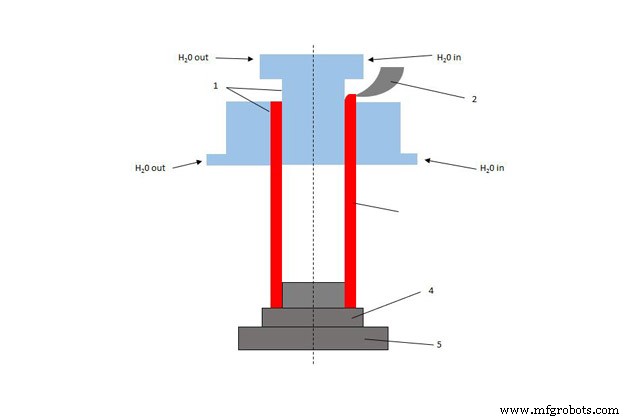
Непрерывное литье алюминия — процесс литья, в котором алюминиевый сплав непрерывно вливается в форму с системой циркуляционного водяного охлаждения. Где бы отливка ни была сделана, она немедленно охлаждается и извлекается.
Сразу после литейной системы располагается непрерывная линия штамповки и прокатки. Литые изделия — алюминиевые прутки, плиты или трубы размерами до 0,2x1 м.
Это очень эффективная литейная система и широко используется в алюминиевых и сталелитейных цехах.
Преимущества непрерывного литья
- Благодаря быстрому охлаждению непрерывное литье алюминия имеет высокие механические свойства.
- Легко автоматизируется, что дает высокую производительность.
- Поверхность отливки идеальна, зерна металла упорядочены плотно.
Недостатки непрерывного литья алюминия
- Подходит только для алюминиевых отливочных изделий с простыми формами.
- Невозможно отливать объекты с поперечными сечениями длины.
- Высокие начальные затраты на строительство.
Применения непрерывного литья алюминия
Непрерывное литье алюминия используется для литья металлических прутков, металлических труб различных размеров.
Кроме того, существуют еще несколько других методов литья алюминия для изготовления алюминиевых отливочных применений, такие как вакуумное формование, аblaционное литье, потерянная пена и др. Они также имеют много преимуществ, похожих на вышеуказанные процессы литья.
Рассмотрение подходящих технологий литья алюминия
Каждый процесс литья алюминия имеет свои преимущества и недостатки. После тщательного обращения к информации, сравнивающей различные методы литья алюминия в статье, сделайте выбор для вашего литейного цеха на основе вашего бюджета, типа алюминиевых отливочных изделий, на которые вы ориентируетесь, требований к точности и годового выпуска.
Многие другие факторы влияют на выбор технологий литья алюминия. Однако надеемся, что через предоставленную в статье информацию VIC частично помог читателям лучше понять методы литья алюминия и принять правильные решения.
В VIC у нас есть система металлических литейных цехов с различными технологиями обработки. Особенно в литье алюминия VIC использует зеленый песок и литье по потерянной пене и на пути расширения производственной линии с другими технологиями литья, соответствующими рыночным требованиям.
VIC рад сотрудничать с партнерами по всему миру, чтобы помочь клиентам продавать металлические отливочные изделия с разумным качеством и ценой.
Контактная информация:
Vietnam Cast Iron Company Limited
- Адрес: Lai Xuan, Thuy Nguyen District, Hai Phong city, Vietnam
- Телефон: +84 86 543 0133
- Email: ADMIN@MFGROBOTS.COM
Производственный процесс
- Защита алюминия от коррозии: экспертные стратегии для долговечности
- Как полировать анодированный алюминий: пошаговое руководство
- Мастерство пайки алюминия: экспертные техники и практические советы
- Освоение песчаного литья алюминия: техники для превосходной поверхностной чистоты
- Мастерство литья алюминия: 5 проверенных техник для превосходных результатов
- Выбор правильного сплава: магний против алюминия для индивидуальных литейных проектов
- Точные допуски литья алюминия в авиации: обеспечение легких, прочных компонентов
- Чугунная литье: Состав, цвет при разрушении и предотвращение трещин
- Полное руководство по производству деталей методом выплавляемой модели
- Точная литье: процесс, преимущества и применение