



Точный расчет усадки алюминиевых отливок для успешного песчаного литья
Усадка алюминиевых отливок — серьезная проблема в металлообрабатывающей промышленности, которую каждый литейный цех должен тщательно рассчитывать, чтобы минимизировать литейные дефекты и брак. Статья в основном фокусируется на анализе усадки при песчаном литье алюминия, помогая производителям предсказывать и контролировать усадку в рабочем процессе.
Песчаное литье — одна из самых экономичных и популярных техник, используемых для производства 1/3 отливочных деталей по всему миру благодаря своей эффективности и возможности регенерации.
Считаясь любимым методом формовки, однако процесс песчаного литья подвергает множество дефектов, которые могут вызвать отбраковку отливок, если вы не управляете техникой литья хорошо.
Одна из хронических проблем в песчаном литье — усадка, которую необходимо тщательно рассчитывать для гарантии точности и качества отливки.
Сегодня мы обсуждаем усадку алюминиевых отливок в процессе песчаного литья, о которой чаще всего спрашивают читатели.
В содержании этой статьи вы найдете глубокое обсуждение феномена усадки алюминиевых отливок; полезное руководство по расчету усадки алюминия и техникам контроля усадки в песчаном литье.
Что такое усадка алюминиевых отливок в песчаном литье?
Усадка — одна из характеристик металлов в процессе литья. Это нормальное явление: металл усаживается при застывании.
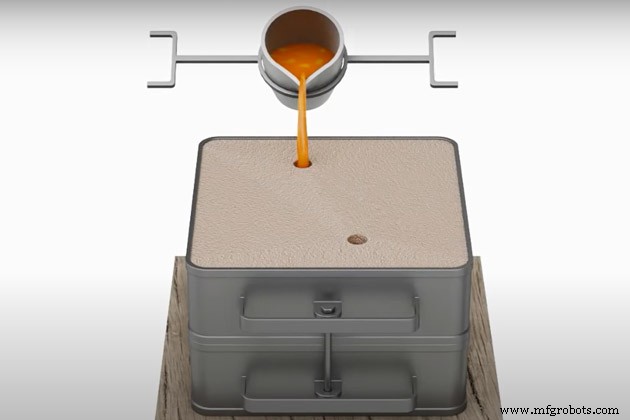
В песчаном литье алюминия усадка происходит, когда расплавленный алюминиевый сплав вливается в формочную полость и остывает. Усадка приводит к внутренним или внешним изменениям объема алюминия при переходе из жидкого состояния в твердое. При этом удельный объем алюминиевых сплавов уменьшается при переходе из жидкого состояния в твердое.
Какова скорость усадки литья алюминиевых сплавов?
В литье усадка рассчитывается коэффициентом усадки в процентах (%).
Разные алюминиевые сплавы имеют разные коэффициенты усадки литья. Даже если тот же сплав, но дизайн отливки другой, коэффициент усадки тоже разный. Обычно коэффициент усадки алюминиевых сплавов варьируется от 6 до 8% (конкретная величина зависит от конкретного сплава)
Какое влияние усадки на алюминиевые песчано-литые детали?
Усадка алюминиевых отливок оказывает решающее влияние на качество алюминиевых отливочных деталей. Если допуск на усадку алюминия в песчаном литье не управляется хорошо, это может вызвать литейные дефекты, включая открытые дефекты усадки (трубки и впалые поверхности) и закрытые дефекты усадки (микропористость или макропористость), снижающие качество отливки.
В каких трех стадиях происходит усадка алюминия?
Как и другие металлы, усадка алюминиевых отливок происходит в трех стадиях, соответствующих трем типам усадки.
1. Жидкая усадка
Простыми словами, жидкая усадка — это усадка жидкого алюминиевого сплава при охлаждении. Здесь сокращение происходит, пока расплавленный алюминиевый сплав остывает, но остается в жидкой форме.
В литье эта стадия усадки незначительно влияет на перспективу проектирования.
2. Усадка застывания
Усадка застывания — усадка алюминиевого сплава из-за застывания. Это явление происходит при переходе алюминиевого сплава из жидкой фазы в твердую.
Усадка, возникающая на этой стадии, обусловлена тем, что жидкий металл менее плотен, чем твердый. Эта усадка является главной причиной пористости, а также макрозагрегации в алюминиевых отливочных деталях.
На этой стадии сплавы усаживаются больше всего, поэтому требуется тщательный расчет вспомогательных средств, таких как питатели (ризеры), хиллы (chills) для компенсации коэффициента усадки сплава.
Вы можете найти наше руководство по проектированию ризеров и хиллов в остальной части статьи.
3. Усадка моделера (Patternmaker's shrinkage)
Усадка моделера — это продолжающаяся усадка (после стадии усадки застывания), происходящая при остывании твердой алюминиевой отливки до комнатной температуры.
Это явление происходит из-за фактора термического сжатия из-за температурной зависимости плотности твердого тела. Это причина горячих и холодных трещин в алюминиевых деталях, искажающих форму отливки.
Эта стадия усадки также особенно значима для проектных соображений. Она требует от производителя отливок учитывать разумный дизайн формы и оснастки, чтобы итоговая отливка сохраняла желаемые размеры и точность.
Вы можете найти наше руководство по проектированию форм и оснастки в остальной части статьи.
Какие факторы влияют на усадку в алюминиевых песчано-литых изделиях?
Существует несколько факторов, влияющих на параметры усадки алюминиевого песчаного литья, включая состав сплава, форму отливки, температуру литья, облицовку формы, термические условия охлаждения.
Давайте уточним их!
1. Влияние состава алюминиевого сплава
Состав алюминиевых сплавов влияет на интервал застывания металла и образование усадочной пористости.
Конкретно, сплавы с длительным интервалом застывания приводят к уменьшению микропористости, и наоборот.
Производственный процесс
- Как 3D-печать революционизирует литье в песок
- Освоение песчаного литья алюминия: техники для превосходной поверхностной чистоты
- Мастерство литья алюминия: 5 проверенных техник для превосходных результатов
- Точные допуски литья алюминия в авиации: обеспечение легких, прочных компонентов
- Литье в песок против центробежного литья: выбор правильного метода производства металлических деталей
- Литье в песок против ковки: выбор правильного метода металлообработки
- Литье в песок: проверенный, экономичный метод металлообработки
- Премиальные решения литья в песок для промышленных применений
- Формовочный песок: Состав, применение и преимущества в литье в песок
- Процесс песколитья: этапы, виды моделей, песок, оснастка, плюсы и минусы