



Экспертное руководство по пайке алюминия (бразингу): техники, советы и лучшие практики
Что такое пайка алюминия (бразинг)?
Пайка алюминия (бразинг) распространена в производстве, ремонте, автопроме, у DIY-энтузиастов. Производители и ремонтные мастерские используют полностью алюминиевые или преимущественно алюминиевые компоненты для заделки отверстий, трещин, нитков, утечек, резьб, сломанных ушков. Также для быстрой пайки чугуна или железа и изготовления алюминиевых деталей — ремонт с восстановлением прочности, иногда выше новой детали.
Алюминиевые бразинговые сплавы имеют полностью алюминиевую структуру с хорошей разрушающей стойкостью и высокой прочностью. Пайка алюминия доступна даже новичкам — не нужно быть профи, чтобы паять профессионально.
Сначала разберем сам бразинговый процесс и принцип работы.
Методы пайки алюминия
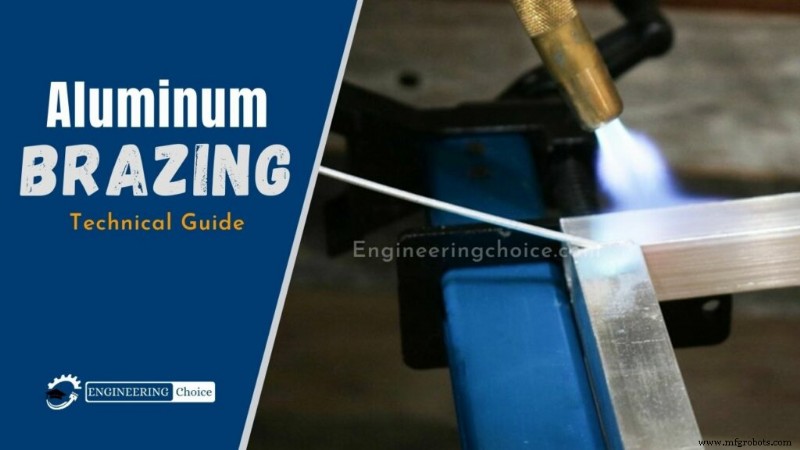
- Горелковая пайка (Torch brazing) — нагрев деталей окситопливной горелкой (пропан, ацетилен). Флюс — химически агрессивная смесь хлоридов и фторидов, плавится чуть ниже наполнителя. Тонкие/тонкостенные конструкции сложны — трудно равномерно нагреть. Наполнитель может быть предварительно уложен в стык или подаваться вручную. Иногда нужна чистка и флюсование.
- Пайка погружением (Dip brazing) — в большой ванне расплавленной соли с флюсом в керамической горшочке при температуре пайки прямым сопротивлением нагревом. Наполнитель вливается вокруг стыка, деталь погружают в ванну. Для проектов со множеством стыков.
- Бесплюсовая вакуумная пайка (Fluxless vacuum brazing) — без критической послепаечной очистки, обязательной при флюсе. Флюс для алюминия коррозионен, вызывает поломки, если не удален полностью. Удаление флюса: замачивание/промывка водой или химическая чистка.
- Печная пайка (Furnace brazing) — в газовых, масляных или электрических печах. Температура должна регулироваться в пределах ±2.8°C (±5°F) — критично для стабильных результатов. Непрерывная циркуляция атмосферы печи желательна — сокращает время пайки и дает более равномерный нагрев. Продукты сгорания в печи могут повреждать пайку; качество пайки в термически закаляемых сплавах может страдать.
Необходимое оборудование
- Основные металлы: две детали для соединения или поверхности для ремонта.
- Пруток наполнителя для пайки: инструмент для соединения двух металлов при пайке. Аналог сварочного электрода, но специально для пайки.
- Пропановая горелка: для пламени/тепла, топливо — пропан (углеводородный газ).
- Сварочная маска с автозатемнением: защита глаз и кожи от искр, УФ и ИК излучения дуги. Обязательное СИЗ.
- Сварочные перчатки: защита рук от удара током, экстремального тепла, УФ/ИК, абразивное сопротивление, сцепление.
- Сварочный фартук: защита торса до колен от ожогов, искр, брызг. Надевается над рабочей одеждой, регулируемые ремни.
Как паять алюминий (бразинг) — пошагово
Полезный навык для бытовых ремонтов. Быстрый и недорогой способ устранить течи, трещины, отверстия в алюминии — часто в ремонте кондиционеров.
По сравнению с сварочным оборудованием, для пайки алюминия оборудование дешевле, портативно, не требует высокого напряжения.
- Наденьте негорючую одежду, перчатки, защитные очки.
- Очистите зону ремонта от грязи, масла, краски, остатков. Растворитель для дегустации. Зависит от размера: пескоструйка, наждачная бумага, круг, наждак.
- Зафиксируйте деталь зажимами или опорами.
- Кистью нанесите флюс, подходящий под температуру и металл. Универсальный флюс — широкий температурный диапазон, удобен для общего использования. Флюс можно наносить, макая пруток в флюс. Или использовать флюсообложенные прутки — флюс наносится в процессе пайки.
- Нагрейте зону ремонта пропановой или ацетиленовой горелкой до оранжевого сияния алюминия (металл очень горячий). Флюс должен сменить цвет или стать прозрачным.
- Внесите наполнитель, водя прутком по трещине или стыку. Тепло металла расплавит пруток в зону ремонта. Двигайте пламя вкл/выкл для плавления прутка.
- После застывания наполнителя удалите флюс: погружение в горячую воду или обливание. Флюс осыплется. Если нет — мягко прочистите металлической щеткой во влажном/горячем состоянии.
- После полного остывания отшлифуйте наждачной бумагой.
- Покройте антикоррозийным покрытием, если не продолжаете работу сразу.
Почему выбирать пайку вместо других методов?
Пайка (бразинг) — быстрый и прочный процесс соединения, требующий только тепла и давления. Типично для труб, тюбов, литьев, листов, толстых листов, где стык должен оставаться видимым. Применимо к черным и цветным металлам, но легче на цветных (легкое горение).
Объединяет преимущества пайки/припоя и дуговой сварки: быстрый завершение большинства стыков за один проход без предварительного нагрева. Прутки для пайки алюминия — медь с малой долей цинка для предотвращения окисления.
Пайка алюминия легко усваивается, но нужны меры безопасности. С правильным настроем и уверенностью — каждый может научиться паять алюминий.
Распространенные применения пайки алюминия в быту
Паянные алюминиевые стыки в крупных проектах с высокой механической нагрузкой: мосты, корабли, ж/д вагоны, спортивное оборудование (ракетки, хоккейные клюшки). Также в мелких проектах — долговечны при уходе.
Риски пайки алюминия
Сама по себе рискованна. Неправильное использование — опасно. Перегрев металла — ожог. Недостаточное флюсование — пайка не зацепится, неуспешна. Только для цветных металлов — на черных/стали не работает.
Неправильная пайка — деформация или серьезное повреждение алюминия. Пайка удаляет материал и делает стык слабее оригинала — только косметическое решение для эстетики. При механических нагрузках пайка, скорее всего, провалится.
Как предотвратить риски? Правильные меры безопасности: безопасное рабочее место, правильные инструменты, знание процесса перед началом.
Преимущества пайки алюминия
Много преимуществ над сваркой и другими методами металлообработки:
- Низкая стоимость: не нужны защитный газ, наполнительная проволока, электричество — дешевле сварки (аргон, гелий дороги).
- Простота: в отличие от TIG (управление расплавленной ванной), горелковая пайка — несложный процесс. Отличный входной навык vs MIG/TIG.
- Безопасность: нет высоковольтного электричества (как в TIG). Для тех, кто не комфортен с управлением напряжением.
- Работает на многих сплавах: любой алюминиевый сплав или литой алюминий — универсальный выбор.
- Гладкий, эстетичный стык: в отличие от сварки (брызги, неровный шов у новичка), пайка легче контролируется — ровный шов без ямок/бугров.
- Быстрый ремонт: намного быстрее TIG и других сварок. При равной прочности — хороший выбор для срочных работ или конвейера.
Производственный процесс
- Защита алюминия от коррозии: экспертные стратегии для долговечности
- Освоение сварки алюминия: подробное экспертное руководство
- Как полировать анодированный алюминий: пошаговое руководство
- Мастерство пайки алюминия: экспертные техники и практические советы
- Лужение меди: Техники и советы для прочных, надежных соединений
- Освоение лужения алюминия: Экспертные техники и практическое руководство
- Экспертное руководство по сварке меди: Техники, советы и лучшие практики
- Настройка MIG-сварки: оптимизация производительности и идеальные швы
- Полное руководство по медным сплавам: типы, применение и преимущества
- Механика муфт: полное промышленное руководство