



Сварка чугуна: проверенные техники и экспертные советы
Особенности сварки чугуна
Сварка чугуна возможна, но сложна из-за высокого содержания углерода (2–4%), в 10 раз превышающего его долю в большинстве сталей. При сварке углерод мигрирует в металл шва и/или зону термического влияния (ЗТВ), повышая ломкость и твердость, что ведет к трещинам.
Чугун содержит железо, углерод, марганец, кремний, хром, никель, медь, молибден и др. Высокая сернистость и фосфористость также затрудняют сварку без трещин.
Основные виды: серый, белый, модифицированный (шароевидный графит) и ковкий чугун. Их сварbarkeit сильно различается. Все, кроме белого чугуна, считаются сварными, но процесс сложнее, чем сварка углеродистой стали. Визуально отличить виды без металлографического анализа трудно. Чугун — долговечный, износостойкий материал, используемый веками.
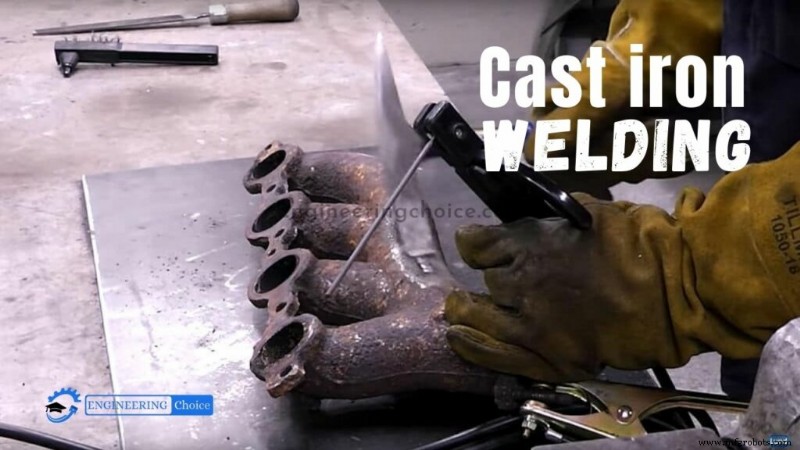
Подготовительные этапы перед сваркой чугуна
Четыре ключевых шага для качественной сварки:
- Определение типа чугуна.
- Очистка заготовки.
- Выбор температуры предварительного нагрева.
- Выбор метода сварки.
1. Определение типа чугуна
Первый шаг — идентификация материала. Чугун имеет низкую пластичность и трескается от термических напряжений при быстром нагреве/охлаждении. Склонность к трещинам зависит от типа:
- Серый чугун: самый распространенный. Углерод выделяется в виде графитовых пластинок в перлитной или ферритной структуре. Более пластичный и сварной, чем белый, но графит может попадать в ванну, ломзя металл шва.
- Белый чугун: углерод находится в виде цементита (Fe₃C) — очень твердый и ломкий. Считается несварным.
- Модифицированный, шароевидный графит, ковкий чугун: сферическая форма графита обеспечивает меньшую ломкость и лучшую сварность.
Простейший способ — проверить спецификацию. Помогают химический и металлографический анализ. По цвету перелома: серый чугун дает серый перелом, белый — белый (цеметит), но модифицированный тоже может давать светлый перелом, при этом он сварнее. Серый чугун — самый частый объект сварки; новичкам лучше не пытаться сваривать другие виды без опыта.
2. Очистка заготовки
Любая заготовка должна быть идеально чистой в зоне шва. Удалить краску, масло, смазки, инородные включения. Полезно аккуратно прогреть зону сварки для удаления зарытого газа. Тест готовности: нанести пробный шов — если он пористый, смыть и повторить до исчезновения пористости.
3. Температура предварительного нагрева
Все чугуны уязвимы к трещинам. Контроль тепла — главный фактор профилактики. Сварка требует трех этапов: предварительный нагрев, низкая тепловая нагрузка, медленное охлаждение.
Причина — термическое расширение. Локальный нагрев создает напряжения, так как горячая ЗТВ сдавлена холодным массивом. В стали напряжения снимаются пластической деформацией, а чугун ломок — трещины возникают при сжатии. Предварительный нагрев снижает температурный градиент и растягивающие напряжения. Чем выше температура сварки, тем выше нужен предварительный нагрев.
Если нагрев невозможен — минимизировать тепловую нагрузку, выбрать низкотемпературный процесс и прутки с низкой температурой плавления. Скорость охлаждения критична: быстрое охлаждение дает ломкие трещины, медленное — снижает закалку и напряжения.
4. Методы сварки чугуна
Теоретически подходят любые дуговые процессы (MMA, FCAW, MAG, SAW, TIG), но предпочтительны те, что обеспечивают медленный нагрев и охлаждение.
1. Ручная дуговая сварка (MMA / SMAW)
Считается лучшим общим процессом для чугуна — при правильном выборе электродов. Выбор зависит от приложения, требуемого цвета шва и объема механической обработки после сварки.
Два основных типа электродов: на железной и никелевой основе. Железные дают мартенсит с высоким углеродом — для мелких ремонтов и при необходимости цвета. Никелевые — самые популярные, дают пластичный шов, снижают необходимость в предварительном нагреве и риск трещин ЗТВ за счет более низкой прочности шва. Важно минимизировать плавление основного металла для уменьшения легирования шва.
2. MAG-сварка
Обычно с никелевым наполнителем. Смесь 80% Ar / 20% CO₂ подходит для большинства задач. Проволока для пайки слабее чугуна и не рекомендуется.
3. TIG-сварка
Дает чистый шов, но не предпочтительна из-за сильно локализованного нагрева. Качество сильно зависит от мастерства сварщика.
4. Газосварочная сварка (кислород-ацетилен)
Используются чугунные и медисто-цинковые электроды. Нельзя перекислять чугун — теряется кремний, образуется белый чугун в шве. Пруток плавится в ванне, а не пламенем, чтобы снизить температурные градиенты.
5. Паяльная сварка (бразевая сварка)
Частый метод соединения чугуна за счет минимального влияния на основной металл. Наполнитель прилипает к поверхности, не растворяясь в чугуне (ниже температура плавления). Критична чистота поверхности — качество смачивания определяет прочность стыка. Флюс предотвращает окисление, улучшает смачивание и очищает поверхность.
Сварка без предварительного нагрева
Если размер заготовки или обстоятельства не позволяют нагрев, деталь держат теплой, но не горячей. Полезно поднять температуру до ~38°C (100°F) — например, кратковременно запустить двигатель. Никогда не греть выше порога комфорта для голой руки.
Наносить короткие швы (~25 мм). После каждого шва — заковыка (peening) молоточком с шаровой головкой, пока шов мягкий. Дать остыть натурально — без воды или сжатого воздуха. Можно сварщивать в другом месте, пока остывает предыдущий шов. Все кратеры заполнять. Швы лучше наносить в одном направлении, концы параллельных швов не совмещать.
Наполнительные материалы для сварки чугуна
Эксперты рекомендуют никелевые прутки.
1. Прутки 99% Ni
Самые дорогие, но лучшие результаты. Дают механически обрабатываемый шов, идеальны для чугуна с низким/средним фосфором. Шов мягкий, вязкий.
2. Прутки 55% Ni (ферро-никель)
Дешевле, тоже механически обрабатываемые, часты для толстостенных ремонтов. Меньший коэффициент теплового расширения — меньше трещин на границе плавления. Идеальны для сварки чугуна со сталью.
3. Стальные прутки
Самые дешевые, для мелких ремонтов и заполнения. Дают твердый шов, требующий шлифовки, необрабатываемый режущим инструментом. Но обеспечивают цветовое соответствие и терпимы к недостаточно чистым заготовкам.
4. Бразевая бронза
Газосварка или TIG. Надежное заполнение трещин и соединение деталей без трещин и изменения свойств чугуна.
Очистка и заковыка швов
Чистота поверхности — залог качества. Иногда в чугуне накапливаются газы и масла, создающие проблемы. Лучше использовать специальные прутки для загрязненного чугуна (например, MG-289).
Заковыка — слегка стукать по остывающему шву шарообразным молотком для предотвращения трещин. Делать осторожно, только пока шов пластичен. Не всегда обязательна — главное: правильный предварительный нагрев и медленное охлаждение.
Горячая или холодная сварка?
Есть два подхода: все согласны, что предварительный нагрев полезен, но некоторые пропагандируют сварку с минимальным теплом.
Чугун ломок, почти не деформируется при расширении/сжатии. Любой локальный нагрев вызывает напряжения. Предварительный нагрев выравнивает температуру всего изделия. Чугун меняет свойства выше ~760°C (1400°F) — перегрев недопустим.
Холодная сварка (без нагрева, минимальное тепло) снижает общую температуру, может избежать видимых трещин и дает более прочный шов, чем горячая сварка без нагрева. Но внутренние напряжения остаются и могут проявиться позже; шов слабее, чем при правильном предварительном нагреве.
Опытные сварщики чугуна всегда и только используют предварительный нагрев — это единственный способ гарантировать внутреннюю прочность шва, а не только отсутствие видимых трещин.
Производственный процесс
- Освоение сварки алюминия: подробное экспертное руководство
- Экспертное руководство по сварке чугуна: проверенные техники для прочных и долговечных швов
- Мастерство сварки никелевых сплавов: экспертные техники и советы
- Мастерство пайки алюминия: экспертные техники и практические советы
- Сварка черных стальных труб: Полное экспертное руководство
- Экспертное руководство по сварке меди: Техники, советы и лучшие практики
- Черные металлы: свойства, виды и применение
- Понимание тормозных калиперов: функция, типы и советы по обслуживанию
- Как работают дисковые тормоза: полное, простое руководство
- Механика муфт: полное промышленное руководство