



Сварка меди: экспертные техники и практическое руководство
Как сварщивать медь
Сварка меди не сложна. Необходимое тепло примерно в 2 раза выше, чем для стали той же толщины. Медь — высокая теплопроводность. Для компенсации потерь тепла рекомендуют сопло на 1–2 размера больше, чем для стали.
При сварке крупных толстых секций желателен дополнительный нагрев. Процесс дает менее пористый шов.
Медью можно сварщивать слегка окисляющим пламенем — расплавленный металл защищается оксидной пленкой от пламени. Если используют флюс — пламя должно быть нейтральным. Для газосварки сборок использовать кислородсвободную медь (деоксидинированный пруток), а не кислородсодержащую. Пруток того же состава, что базовый металл.
Что такое медь?
Медь — мягкий цветной металл, легко гнется, режется, формируется, соединяется разными сварочными процессами. Декоративные бытовые и архитектурные изделия, но главным образом — отличный проводник электричества и тепла, широко в электроиндустрии. Медные трубы, арматура, фитинги — сантехника.
Благодаря вязкости и высокой ковкости — основной элемент сотен сплавов: латунь, бронза, никель-медь. Основные легирующие элементы: алюминий, никель, цинк, олово, кремний.
Чистая медь слишком вязка для успешной обработки резанием — добавляют малые добавки для улучшения станочной обработки, деоксидизации, коррозионной стойкости, механических свойств, реакции на термообработку. Всего коммерчески доступно >300 медных сплавов.
Основные методы сварки меди
Медью можно сварщивать несколькими методами. Рассмотрим самые частые: GMAW (MIG), GTAW (TIG), MMAW (ручная дуговая).
GMAW (MIG-сварка)
Система подачи наполнителя как у SMAW — электрод. Разница: SMAW использует серии коротких стержней, GMAW — автоматическая подача непрерывной проволоки к горелке со скоростью, заданной пользователем. Регулируемая подача защитного газа.
Для меди GMAW рекомендуют электроды ERCu. Также Aufhauser Deoxidized Copper (сплав/наполнитель 98.5% чистоты). Толщина меди определяет газовую смесь: аргон до 6 мм, выше — смесь гелий+аргон. Наполнитель наносят узкими косоугольными или нитевидными катками (stringer beads) методом распыления (spray transfer).
GTAW (TIG-сварка)
Электрическая дуга нагревает и плавит медь и наполнитель. Остывающая ванна защищается защитным газом (аргон/гелий) на кончике горелки. GTAW похожа на дуговые процессы, но не использует расходные электроды для переноса дуги на медь.
Нерасходный электрод создает шов между деталями — с наполнителем или без. В других дуговых методах наполнитель служит электродом. В GTAW — отдельная наполнительная проволока. Наполнитель не обязателен.
GTAW успешно сварщивает медь до 16 мм. Наполнитель — любой металл со схожим составом. Аргон для толщины до 1.6 мм, выше — смесь He/Ar. По сравнению с аргоном, смесь He/Ar дает более высокую скорость сварки и глубокое проплавление при том же токе. Для сочетания пропила гелия и стабильности аргона — часто 25%Ar/75%He. Рекомендуется прямой метод (forehand) с узкими косоугольными/нитевидными катками.
MMAW (Ручная дуговая сварка)
Основно для ремонтной/обслуживающей сварки меди и сплавов. Рекомендуемый наполнитель — электрод ECuSn-C. Также постоянный ток с обратной полярностью (DC+) и нитевидные катки. Этот наполнитель позволяет:
- Сварку меди с другими металлами.
- Мелкий ремонт тонких медных деталей.
- Швы с ограниченным доступом.
Три основных метода. Теперь у вас базовая информация — выберите подходящий. Но независимо от метода, есть базовые шаги для качественного шва. Рассмотрим далее.
Ключевые этапы сварки меди
11 шагов для самостоятельной сварки меди. Выполняя по порядку, получите высокопрочный шов.
#1. Обеспечьте безопасность
Первое — безопасность. При любой сварке нужны меры предосторожности. Игнорирование — риск травмы. Медь — отличный проводник электричества — удар током при контакте голыми руками. Также токсичные газы. СИЗ: кожаные перчатки, спецовка, респиратор, защита глаз.
#2. Подготовка поверхности
Зона шва свободна от жира, масла, краски, грязи, инородных частиц. Иначе шов треснет или вредные химикаты (сера, фосфор, свинец) попадут в металл. Очищать и заготовку, и зону шва. Медная щетка + подходящий очиститель. Сначала щетка, потом дегустация. После каждого прохода удалять оксидную пленку медной щеткой.
#3. Предварительный нагрев
Важен из-за высокой теплопроводности меди. Особенно если толщина >0.25 мм (0.01 дюйма). Равномерно нагревать все сварщиваемые сегменты. Медь быстро уводит тепло от шва в базовый металл — для толстых секций нужен высокий предварительный нагрев. Температура 10–400°C (50–752°F) в зависимости от толщины.
Если сварщиваете медный сплав — можно пропустить, так как температуропроводность ниже. Для чистой меди — подберите предварительный нагрев: толщина базового металла, процесс сварки, общая масса сварного узла. Ограничьте нагрев локальной зоной — избегайте потери пластичности в широком диапазоне температур. Поддерживайте температуру предварительного нагрева до окончания сварки. После начала сварки тепло рассеивается, снижая риск трещин.
#4. Учет конструкции стыка
Расстояние между стыками — идеально контролировать в допусках по базовому металлу и пайковому сплаву. Оптимальный зазор 0.04–0.20 мм. Перекрытие стыка — минимум в 3 раза толщину самого тонкого элемента. Использовать минимум материала для достижения нужной прочности.
#5. Настройка пламени
Для качественного шва — правильное пламя. Лучше нейтральное: равные скорости смешения ацетилена и кислорода. Четко выраженный белый внутренний конус, без мрака.
#6. Удаление флюса
Если флюс использовался — удалить остатки одним из способов:
- Металлическая щетка + пар.
- Металлическая щетка + промывка горячей водой.
- Растворение в горячем растворе едкого натра.
Неполное удаление флюса ведет к ослаблению и разрыву стыка.
Выбор наполнительного материала
Критический шаг. Правильный наполнитель дает шов прочнее базового металла. Выбор зависит от: коррозионной стойкости металла, требуемой прочности стыка, рабочей температуры, затрат.
Для лучших результатов — наполнитель с кремнием (Si) или марганцем (Mn) как деоксидант. Независимо от метода (GMAW, GTAW, MMAW).
Наиболее рекомендуемые и частые: ErCu и ErCuSi-A. ErCu содержит Si, Mn, Sn (олово) — обеспечивает текучесть. ErCuSi-A — для P-деоксидинированной меди, также для твердой охваченной меди (с Si и Mn как деоксиданты).
Пайка меди (сOLDERING)
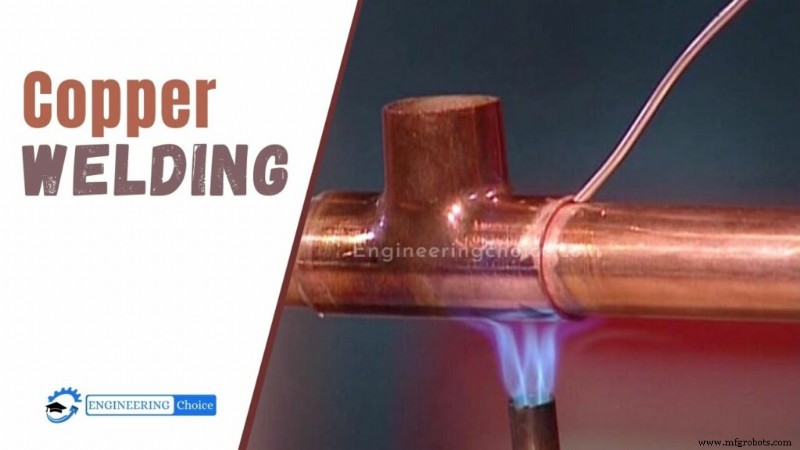
Один из древнейших методов соединения металлов: нагрев наполнителя (проволока) до плавления для заполнения стыков. Мягкая пайка — простейший процесс, бытовой ремонт мелких металлических изделий. Сантехники для медных труб и фитингов.
Дешевый паяльник или горелка с подходящим флюсом для мягкой пайки. Твердая пайка — выше температура плавления наполнителя, стык намного прочнее. Наполнитель другой, обычно содержит серебро — называют «свинцованием» (silver brazing). Но настоящий бразинг — еще выше температур.
Бразинг меди (BRAZING)
Техника, похожая на пайку, те же наполнители (проволока или пруток). Стыки должны быть очень точными для капиллярного втягивания наполнителя между деталями.
Температуры значительно выше пайки, но базовый металл не должен плавиться. Широко в сантехнике, также для соединения разных металлов и деталей разной толщины.
Производственный процесс
- MIG-варик: что это такое и как освоить процесс
- Освоение сварки алюминия: подробное экспертное руководство
- Освоение TIG-сварки магния: безопасное пошаговое руководство
- Экспертное руководство по сварке чугуна: проверенные техники для прочных и долговечных швов
- Мастерство сварки никелевых сплавов: экспертные техники и советы
- Освоение лужения алюминия: Экспертные техники и практическое руководство
- Экспертное руководство по сварке меди: Техники, советы и лучшие практики
- Освоение сварки титана: Проверенные процессы и техники
- Настройка MIG-сварки: оптимизация производительности и идеальные швы
- Пористость в сварке: причины, обнаружение и методы предотвращения