



Продление кампейной жизни доменной печи: проверенные восстановительные стратегии
Восстановительные меры и кампейная жизнь доменной печи
Стоимость перестройки или перекладки доменной печи (ДП) очень высока. Поэтому методы продления кампейной жизни ДП важны и должны активно развиваться.
Крупные ДП обычно имеют немного более высокий кампейный выход на единицу объема. Это потому, что крупные печи, как правило, более современной конструкции и хорошо автоматизированы. Поскольку жизнеспособность интегрированного металлургического комбината зависит от непрерывного снабжения чугуном (ЧГ), а на заводе с малым числом крупных ДП это делает особенно важным долгую кампейную жизнь.
Категории методов продления кампейной жизни
Методы продления кампейной жизни ДП делятся на три категории:
- Операционные практики — управление процессом ДП оказывает большое влияние на кампейную жизнь. Печь должна эксплуатироваться не только для выполнения производственных задач, но и для максимизации её жизни. Необходимо модифицировать операционные практики по мере продвижения кампании и в ответ на проблемные зоны для максимизации срока службы.
- Восстановительные меры — когда износ или повреждение, влияющее на жизнь печи, становится очевидным, необходимо использовать или разрабатывать инженерные методы ремонта для максимизации кампейной жизни.
- Улучшенные конструкции — по мере развития улучшенных материалов и оборудования их следует внедрять в будущие перестройки для продления жизни критических зон печи, где это технико-экономически целесообразно.
В данной статье рассматриваются восстановительные меры для улучшения кампейной жизни ДП. Ниже описаны меры, обычно применяемые для улучшения кампейной жизни ДП.
Холодные ремонты и затирочное восстановление (гуннирование)
Огнеупорная кирпичная кладка шахты обычно подвергается механическому износу в верхней части и термическому/химическому износу в нижней части ДП. Для обеспечения стабильной работы ДП на протяжении кампейной жизни необходимо, чтобы профиль облицовки шахты ДП сохранялся в сбалансированном состоянии в окружном направлении.
Промежуточная перекладка (перекладка) зоны шахты производится после выдувания печи. Это трудоемко, но дает продление кампейной жизни обычно более 5 лет при нормальных операционных практиках.
Шахта и зона корыта можно затирочно восстановить (гуннировать) алюминиесодержащими литьными смесями методом холодного гуннирования, что означает полное охлаждение печи и строительство лесов, с которых операторы гуннирования проводят работу. Однако этот процесс затратен по времени. Для сокращения времени остановки разработана система дистанционно управляемого гуннирования.
С помощью системы дистанционного гуннирования ремонты алюминиесодержащими литьными смесями можно выполнять в зонах шахты и корыта с использованием закрытой телевизионной системы для мониторинга работы. Эта система исключает необходимость для рабочих входить в горячую печь. Общее время остановки, необходимое для нанесения литьных смесей на зоны корыта и шахты ДП с использованием этой техники дистанционного гуннирования, составляет всего несколько дней. Количество дней зависит от размера печи, объема необходимого гуннирования и объема подготовительной работы.
Дистанционно управляемое гуннирующее устройство подвешено на консольной балке кабелями и вводится через дверь в боковой стенке шахты у верха ДП. Оно затем позиционируется в центре ДП с помощью портала. Оператор гуннирования использует непрерывную подачу огнеупорной пушки для нанесения смеси монолитного материала и воды на стенку ДП на однородном расстоянии и под постоянным углом 90°. Гуннирующий механизм может вращаться на 360° и подниматься/опускаться, позволяя оператору достичь всех участков шахты. По завершении каждого оборота устройство просто поднимается на следующий уровень. Оператор может остановить вращение для усиленного гуннирования в серьезно изношенных зонах. Устройство обычно оснащено освещением для улучшения видимости.
Преимущество этой техники — повторное профилирование ДП можно завершить за несколько дней простоя против большого числа дней, необходимых для холодного гуннирования. Поскольку оборудование управляется дистанционно с платформы, расположенной вне ДП, нет необходимости ждать остывания печи перед началом ремонтных работ по гуннированию.
Перед гуннированием очистка шахты и удаление крупных наростов — важное предварительное условие. Удаление ослабевших огнеупорных материалов и/или наростов можно выполнить гидроабразивной очисткой; очистка шахты может занять около 10–15 часов. Во время гуннирования отскок материала должен контролироваться. Отскок должен расплавиться после запуска печи. Расплавление большого объема отскока может создать несколько проблем для оператора ДП.
После завершения процедуры гуннирования ДП обычно сушат контролируемым продуванием горячего втула низкой температуры через печь. Температура верхового газа постепенно повышается до ~400 °C за счет повышения температуры горячего втула. Цель — поднять температуру на 150 мм за нанесенным материалом до 120 °C для удаления влаги от гуннирования. Если этого не сделать, то при быстром нагреве после запуска печи может произойти массовое осколение.
Длительность остановки для робототехнического гуннирования зависит от размера ДП и объема гуннирования и обычно составляет 4–8 дней. Жизнь гуннированных огнеупоров варьируется и зависит от нескольких факторов. Для ДП, работающей на высоких уровнях производительности после гуннирования и без частых остановок, ожидаемая жизнь гуннированных огнеупоров может составлять 9–15 месяцев.
Жизнь гуннированных ремонтов можно продлить добавлением креплений к оболочке печи. В методе гуннирования на гексагональной раме (hex-frame) стальная рама с шестиугольными решетками крепится к оболочке, где кирпичная облицовка сильно изношена, и литье огнеупор гуннируется на раму толщиной 150–200 мм для восстановления облицовки. Преимущество метода — литье можно полностью гуннировать до обратной стороны решеток, и гуннированный литье имеет высокую прочность. Метод гексагональной рамы ожидает продлить жизнь облицовки верхней шахты при низких термических нагрузках. Установка охлаждающих трубок в верхней шахте также может дать дополнительную поддержку гуннированным огнеупорам.
Усиленное охлаждение
Усиленное охлаждение в критических зонах стенок ДП — один из способов продления кампейной жизни. Одна критическая зона — форсунка ДП. В некоторых ДП используют холодильную установку (чиллер) для охлаждения воды, подаваемой на штавы непосредственно под форсункой (зона с наибольшим углеродным износом). Температура штавной воды снижается до ~5 °C против нормальных 30–35 °C без хлажденной воды. Эта охлажденная вода способствует более быстрому нарастанию и более толстому черепу (skull) в этой зоне. В результате толщина застывающего слоя в дне увеличивается, а температура углеродного кирпича соответствующим образом снижается.
Поддонное охлаждение иногда применяют при тенденции повышения температуры в дне дна. Поддонные охлаждающие трубки с желаемым шагом 500 мм устанавливают на ДП во время плановых остановок. Через трубки пропускают рециркулирующую воду для отвода тепла. Это обеспечивает резкое снижение локальной температуры. Чиллер для охлаждения температуры рециркулирующей воды также иногда используют для повышения эффективности отвода тепла.
Для дальнейшего улучшения долговечности облицовки верхней шахты разработан метод установки водохлаждаемых чугунных литья. Водохлаждаемые чугунные литья устанавливают так, чтобы они были выставлены внутрь печи, и огнеупорная литье затирочно закачивается в зазор между изношенной кирпичной облицовкой и водохлаждаемыми чугунными литьями. Водохлаждаемые чугунные литья более адекватно выдерживают вариации термических нагрузок, чем огнеупоры. Устанавливают в некоторых ДП в зоне верхней шахты для продления кампании.
Цилиндрические охлаждающие элементы (известные как «сигарные охладители» / cigar coolers) также используются как водохлаждаемые огнеупорные якоря или вкладыши штавов при восстановительных ремонтах ДП для продления кампейной жизни. Сигарные охладители также предоставляют экономически эффективные альтернативы для продления жизни новых огнеупорных облицовок, устанавливаемых при перекладках, ремонтах или в новых печах. Помимо установки таких охладителей в только что перекладке ДП и как огнеупорные якоря, их конфигурации монтажных плит включают встроенные порты для впрыска грунта для экономии затрат и времени на установку. Кроме того, специальные двойные цилиндрические охладители могут монтироваться на общем фланце или плите, содержащей такой встроенный порт закачки грунта. Этот двойной блок можно установить в любом месте печной шахты, требующем закачки грунта, без необходимости сверления отверстий в шахте и сварки грунтовых насадок. Цилиндрические охладители также можно использовать для восстановления охлаждения в вышедших из строя штовах. Охладители вставляются через оболочку в отверстия, предусмотренные в штаве. Эти отверстия можно просверлить или использовать высоконапорную водяную резку. Расположение, шаг и размер охладителей зависят от фактической конфигурации штава и расположения отливаемых трубок, крепежных болтов и трубопроводных соединений.
Грунтовка и сварка оболочки ДП
Грунтовка оболочки ДП — хорошо известная технология для продления кампейной жизни. Грунтовка дна ДП, то есть впрыск пластичного огнеупорного материала через оболочку снаружи, выполняется: (1) для обратной засыпки после ремонтов; (2) для противодействия утечке газа в зоне форсунки; (3) в «хрупких зонах» стенки дна; (4) при повышении температуры в стенке дна.
При выполнении грунтовки в области дна форсунки и верхние части колен должны быть закрыты. Поскольку грунтовый материал течет хорошо, достаточно установить давление впрыска 5 кг/см². Это предотвращает проталкивание остатков кирпича в ДП из-за накопления давления грунта. Оболочка ДП должна быть охлаждена для предотвращения чрезмерно быстрого испарения пластификаторов и consecuentного образования трещин. Обычно используют безводные массы.
Выдувание газа из форсунки вызвано недостаточным сгоранием массы из-за высокой теплопроводности кирпичей SiC в этой зоне и ухудшением раствора между кирпичом и оболочкой. Для предотвращения выдувания газа практикуются улучшающие контрмеры:
- Впрыск смолы и смолы через оболочку ДП вокруг форсунки для закупорки газового прохода.
- Забивка внутри форсунки. Для перехвата газового прохода через швы форсуночных кирпичей обычно забивают смолообразный материал.
- Впрыск смолы в форсунку для перехвата газового прохода через швы форсуночных кирпичей — впрыск смолы в форсунки с помощью грязевого пистолета иногда проводят.
- Улучшение метода и материала для гуннирования вокруг форсунки для предотвращения образования пустот.
Оболочка ДП должна выдерживать высокие операционные и огнеупорные давления, термические напряжения, нагрузки заряда и иметь множество вырезов для соединений внутренних систем водяного охлаждения. Трещины в оболочке вызывают утечку газа. Практикуются следующие концепции минимизации трещин:
- Форма должна быть максимально простой.
- Конструкция, ограничивающая движение оболочки, такая как кольцевой прогон, должна избегаться.
- Толщина оболочки должна быть минимально возможной.
Для выполнения этих условий материал оболочки ДП должен иметь отличную эластичность и сварность. Использование метода конечных элементов позволяет существенно более тонкие листы оболочки по сравнению с изощренной проектной практикой и оптимизированным дизайном, давая большую способность выдерживать трещины в поздней стадии кампании.
Вырезание треснувших участков оболочки и замена на предварительно облицованный кусок оболочки проводят на некоторых ДП. Обычно наблюдается, что почти одновременно с началом повреждения охлаждающих пластин на оболочке возникают трещины, начинающиеся в углах участка, где крепится охлаждающая пластина. Часть оболочки поэтому вырезают во время выдувания и устанавливают оболочку, предварительно облицованную литьым огнеупором толщиной ~150 мм.
Замена штавов и охладителей
Поврежденные охлаждающие пластины легче заменить, тогда как смена охлаждающих штавов практически очень трудна и часто необходимо выдувать печь. Участок оболочки печи в месте поврежденного штава вырезают и удаляют вместе с поврежденным охлаждающим штавом. При необходимости материал вычищают, а срезы оболочки ДП готовят к сварке. Затем новый участок оболочки вместе с установленными на нем штовами вставляют на место и выравнивают. Оболочка сваривают. При смене охлаждающего штава необходимо предусмотреть возможность грунтовки. После сварки грунтовку проводят для заполнения пустот между замененным охладителем и остальной облицовкой ДП. Замена поврежденного штавного охладителя повышает кампейную жизнь ДП.
Втулодувная машина и холодный втульный коллектор
Важно избегать отказов втулодувной машины и холодного втульного коллектора, так как это может внезапно вывести печь с втула в неконтролируемом режиме. В таких случаях шлак может попасть в форсунки и даже в втульные трубы, а в исключительных случаях — в басейн (bustle pipe) и горячие втульные коллекторы. Такие проблемы требуют длительных неплановых периодов без втула, что негативно сказывается на кампейной жизни ДП. Для снижения вероятности таких отказов необходимы резервная втулодувная машина, хорошее техническое обслуживание и плановые осмотры холодной втульной системы.
Теплоизоляция холодной втульной системы, часто выполняемая для экономии энергии, обычно повышает рабочую температуру системы и затрудняет плановые осмотры.
Доменные домики и горячий втульный коллектор
Доменный домик — критичное оборудование по отношению к кампейной жизни ДП. Домик должен работать без сбоев и непрерывно на протяжении всей кампейной жизни ДП. Домик с внешними камерами сгорания — передовая технология для температур горячего втула выше 1200 °C. Обычно оснащены керамическими горелками. Температура втула регулируется в сферической камере смешивания. Специальное защитное покрытие часто используют для предотвращения межкристаллитного напряженного коррозионного разрушения.
Помимо домиков, системе горячего втульного коллектора также нужно уделить внимание для безопасной и экономичной эксплуатации. Равномерное расширение басейна (bustle pipe) к центру ДП очень важно. Для этого желательно использование трехточечных подвесов на басейне. Равномерное кольцевое расширение обычно достигается малыми вертикальными перемещениями. С таким дизайном достигается оптимум операционной безопасности у форсунок вместе с легким доступом для смены форсунок.
Форсунные стволы с многослойными компенсаторами характеризуются малыми потерями давления и хорошими потоковыми характеристиками, обеспечивая низкое тепловое излучение с оптимальной облицовкой.
Что касается фиксированной точки горячего втульного коллектора к домику, известно, что расширение оболочки коллектора велико, так как он покрывает большое расстояние между ДП и первым домиком. С трехзвенной схемой расширение и проблемы облицовки обычно преодолеваются.
Обычно насадки горячего втульного коллектора и горячая втульная насадка домика находятся на одной оси. В зависимости от длины компенсатора горячего втульного клапана, перемещение в этой зоне обычно ограничено ±10 мм. По этой причине фиксированные точки должны быть построены перед домиками или между ними, способные воспринять тягу компенсаторов и сила трения огнеупорной облицовки. В зависимости от размера системы горячего втульного коллектора эти силы могут составлять 60–120 тонн. Если фиксированных точек нет, все равно будет своего рода ограничительная мера из-за накопления центра массы в центре компоновки горячего втульного коллектора, при которой расширение движется и в сторону печи, и в сторону последнего домика. Это порождает много проблем у басейна и компенсаторов горячего втульного клапана.
В современных доменных домиках устанавливают от трех до шести горячих втульных клапанов (в зависимости от системы завода и числа домиков) как клапаны отсечения домика, клапаны изоляции ДП и вент-клапаны для басейн-коллектора. Эти клапаны обычно работают при температурах горячего втула до 1500 °C и давлениях втула до 5,5 кг/см². Горячие втульные клапаны сейчас изготовлены из стального сварного дизайна и водохлаждаемые.
Горелка с хорошей сгорательной производительностью — одно из предварительных условий бесперебойной работы домика. Замена горелки домика в холодном состоянии занимает около трех месяцев, в горячем — около двух недель. Ремонт поврежденных горелок домиков и внедрение компьютерной модели для настройки параметров сгорания домиков позволяет более эффективную работу домиков и дает системе горячего втула обеспечивать более высокую температуру втула. В общем, пульсации и вибрации домика должны контролироваться.
Клапан регулирования горячего втула
Клапан регулирования горячего втула (HBCV) разработан для управления расходом горячего втула на каждой форсунке ДП. С этими клапанами возможно контролировать окружной баланс уровня зарядной линии на верху, что ведет к улучшению состояния ДП. HBCV также помогает в некоторых инновационных операциях ДП, таких как пульсирующий втул и новый контроль отлива. Эксплуатация с HBCV позволяет операторам ДП регулировать скорость снижения заряда, удаление наростов на стенке печи и продление времени отлива. В результате снижения частоты отливов работа ДП становится более стабильной.
Чановые желоба (cast house runners)
Расход чугуна и жидкого шлака в системе желобов вырос с увеличением производительности ДП. Поэтому дизайн чугунного желоба стал экстремально важным параметром. Если желоб слишком короткий — разделение чугуна и шлака плохое, высокий износ ожидается в зоне скиммер-блока, температура жидкого шлака высокая, что вредно для вторичного желоба. Если желоб слишком длинный — высокое расширение и коррозия желоба. Следовательно, длина желоба должна быть оптимальной. Далее, если желоб слишком узкий — поток турбулентен и температура облицовки высокая, оба фактора ведут к увеличению коррозии огнеупорной облицовки. И наоборот, если желоб слишком широкий — тепловые потери недопустимо высоки и требуется большее количество огнеупора для первоначальной облицовки.
Долговечность огнеупорных материалов для чугунного желоба определяется механической, химической и термической нагрузкой. Требования к свойствам огнеупорного материала для желоба: (Рис. 1)
- Устойчивость к химической атаке со стороны чугуна и жидкого шлака.
- Эрозионная и окислительная устойчивость отдельных составляющих материала желоба.
- Необходимость объемной стабильности при высоких температурах.
- Устойчивость к термическим шокам.
- Технологичность (легкость обработки).
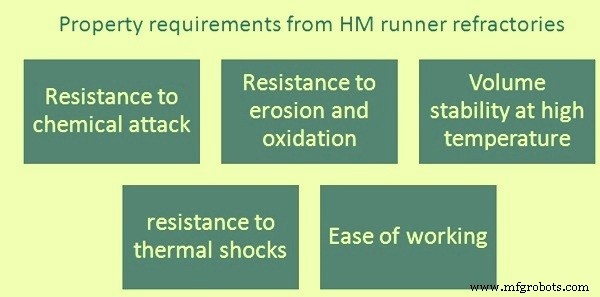
Рис. 1 Требования к свойствам огнеупоров чугунного желоба
Огнеупорные материалы для желоба должны быть изготовлены из высокочистого сырья. Они должны быть химически нейтральными, так как долго контактируют с чугуном и жидким шлаком. Основные сырьевые материалы для огнеупоров желоба сегодня — сплавленный корунд, боксит, андалит и шамот. SiC и Si₃N₄ добавляют как антиоксидационные добавки. Кроме того, металлические материалы (алюминий и кремневый порошок) иногда нужны для связывания материалов. В основном добавляют воду как жидкую фазу.
Разработаны нетоксичная забивная смесь и неопасная низковлажная литьевая смесь для использования в желобах ДП. Техники облицовки основных желобов развивались параллельно с улучшением качества материалов желобов от обычных монолитных материалов с забивкой до самых современных литейных техник.
Станки бурения и забивки форсунок
Станки бурения и забивки форсунок должны устанавливаться в местах, безопасных по отношению к пожару, пыли и грязи. Кроме того, доступность должна быть высокой и обслуживание легким, чтобы избежать задержек отлива.
Контроль выбросов в чане
Контроль выбросов в чане ДП не является законным требованием во многих странах. Однако, где такое требование есть, полная доступность системы выдепывания необходима для обеспечения непрерывности работы ДП. Из-за ужесточения экологического законодательства в некоторых странах снижение выбросов в чане стало необходимым для некоторых операторов в ходе текущей кампании ДП. Мешковые фильтры могут вызывать проблемы по температурной способности, так как отходный воздух с температурой выше 150 °C должен очищаться при открытии форсунки.
Газоочистная установка
Мокрый тип верховой газоочистки современной ДП обычно состоит из пылоулавливателя, циклона и мокрого скруббера. Потери давления происходят в пылоулавливателе и циклоне, а также в вентюри-скруббере. Эксплуатация ДП с более высоким вводом хлора может вызывать проблемы коррозии в системе промывки. В зависимости от нормы, впрыск угля вносит дополнительные 0,2–0,3 кг/т ЧГ хлора в ДП, что вызывает проблемы коррозии в мокрой верховой газоочистке. Это делает необходимым покрытие промывки, а также дополнительные меры по pH воды. Особое внимание нужно уделить износу в газоочистной установке. Обычно используют сплавленную базальтовую облицовку. Покрытие кислотоустойчивым материалом на входном конусе предпочтительно.
Зарядная и распределительная система
ДП, эксплуатируемые с центральным газовым потоком, обычно сталкиваются с высокими температурами верхового газа в центре. Эта температура может достигать 1000 °C. В таком случае охлаждение желоба бесколпачной зарядной системы — возможное решение.
Срок службы износостойкой пластины на желобе бесколпачной вершины определяет максимальное время между двумя остановками Д. Частоту остановок можно продлить улучшением качества используемых материалов. Коробка передач бесколпачной вершины также критична для работы ДП. Проблемы вроде утечки масла из угловых коробок передач регулировки и повреждение зубчатого профиля поворотного кольца могут возникать. Конструкция угловой коробки передач регулировки должна позволять замену уплотнений валов сегмента в условиях остановки.
Общая электроника и система управления
Обычно электронная и система управления не связана с кампейной жизнью ДП. Но по мере увеличения кампейной жизни ДП проблема коррозии и ухудшения электронной и системы управления, которая должна прослужить всю кампанию, становится серьезной заботой. Кроме того, за долгую кампанию доступность электронных запчастей становится трудной, так как технологии в области электроники меняются очень быстро.
Следует иметь резервный блок для критичной электронной системы управления. Это может сократить простой ДП из-за отказа электронной системы управления. Это, в свою очередь, может иметь очень положительный эффект на кампейную жизнь ДП.
Охлаждающие контуры
В системе охлаждения ДП накопления в трубопроводах снижают расход и соответственно теплопередачу проводимостью. Накопления в охлаждающих контурах происходят из-за внутренней коррозии и осадков. Для предотвращения могут использовать химически обработанную воду. Кислотная очистка и гидроабразивная чистка также иногда используют для удаления осадков из охлаждающих трубок и теплообменников.
Расход воды обычно увеличивают для повышения эффективности охлаждения помимо снижения температуры воды на лицевой стороне охладителей.
Измерение расхода втула на каждой форсунке
Измерение расхода втула на каждой форсунке важно при эксплуатации ДП с впрыском углеводородов в форсунки. В случае забивки форсунки, возможно из-за крупного нароста, углеводородный впрыск может сгореть в форсунном стволе или басейне. Это может привести к обширному повреждению и требовать немедленного, возможно длительного остановки ДП. Измерение перепада давления через форсунные стволы часто используется для этой цели, с автоматическим отключением впрыска форсунки при указании ограниченного потока форсунки.
Измерение углеводородного впрыска в каждой форсунке необходимо для обеспечения хорошего контроля условий гонделя, для равномерной окружной работы. Для оптимизации окружного баланса может быть полезно согласовать расход впрыска с расходом втула.
Броневые пластины горловины
Для продления срока службы ДП и снижения затрат на обслуживание разработана конструкция для заменяемых броневых пластин горловины. Эта конструкция применяется на многих ДП. Пластины монтируются ретроспективно поверх изношенной брони горловины. Подготовительные работы для их установки, включающие бурение под давлением и сварку, проводятся во время производства с небольшим числом подготовительных остановок, за которыми следует более длительная (обычно 2–3 дня) остановка. Традиционным способом ремонта броневых пластин горловины потребовалась бы гораздо более длительная остановка.
Производственный процесс
- Шлак доменной печи: критически важен для оптимальной работы печи
- Ключевые аспекты проектирования доменных печей и их вспомогательного оборудования
- Высокопроизводительная автоматизация, измерение и управление доменными печами
- Сталелитье в печи индукционного нагрева: эффективная технология электрического плавления
- Оптимизация доменного газа: генерация, использование и эффективность
- Оптимизация работы доменной печи с использованием орехового кокса: эффективность и экономические выгоды
- Оптимизация производительности доменной печи: ключевые параметры и стратегии
- Оптимизация работы доменной печи при высокоалюминистых шлаках
- Профилактика нерегулярностей в работе доменной печи: проверенные стратегии
- Снижение выбросов CO₂ в доменном производстве железа